
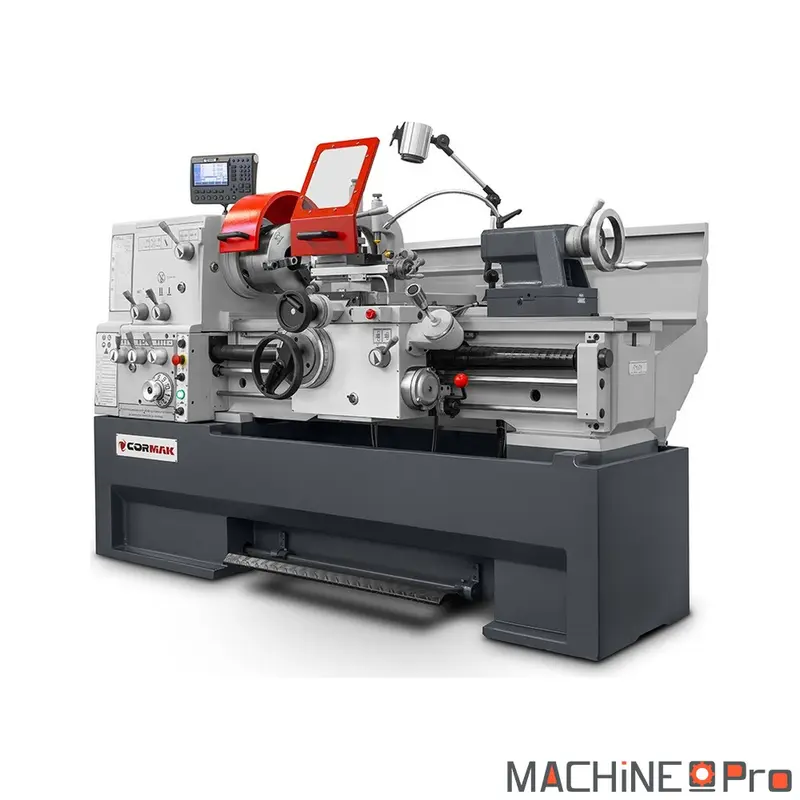

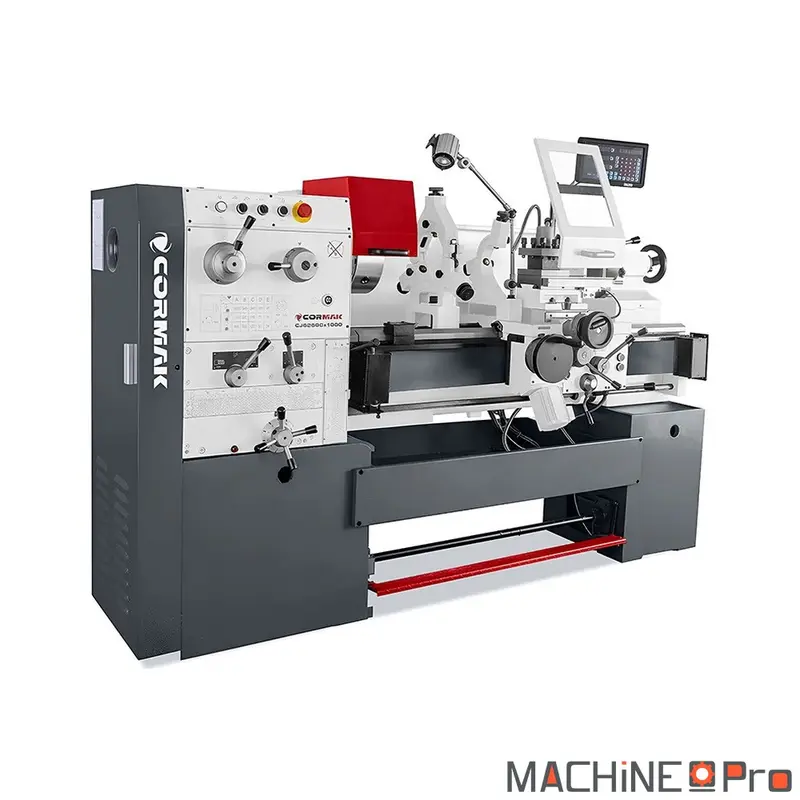
Le tour à métaux universel Cormak 460 x 1500 est une machine de tournage robuste conçue pour l’usinage précis et intensif de pièces métalliques en atelier de mécanique et en production industrielle. Son moteur principal de 5,5 kW en 400 V triphasé, sa boîte mécanique à 12 vitesses de 25 à 1700 tr/min et son passage de broche de 80 mm tournent des pièces longues ou de fort diamètre sans peiner. La capacité atteint 460 mm au-dessus du banc et 1500 mm entre pointes, le pont démontable portant le diamètre admissible à 690 mm. Le banc en fonte trempée et rectifiée de 300 mm, le nez de broche D1-8 CAMLOCK, l’affichage digital 3 axes et les filetages métriques, impériaux, modulaires et D.P. assurent stabilité et polyvalence dans les ateliers qui enchaînent les séries.
| Caractéristique | Valeur |
|---|---|
| Diamètre de tournage max. au-dessus du banc | 460 mm |
| Diamètre de tournage au-dessus du chariot | 260 mm |
| Diamètre max. avec pont démontable | 690 mm |
| Distance entre pointes | 1500 mm |
| Largeur du banc | 300 mm |
| Passage de broche | 80 mm |
| Nez de broche | D1-8 CAMLOCK |
| Cône de broche | MK7 |
| Mandrin 3 mors | 250 mm |
| Vitesses de broche | 12 vitesses : 25 à 1700 tr/min |
| Course longitudinale | 1120 mm |
| Course transversale | 295 mm |
| Course du petit chariot | 125 mm |
| Filetages métriques / impériaux | (41) 0,1 à 14 mm / (60) 2 à 112 TPI |
| Avances longitudinales / transversales | 0,031 à 1,7 / 0,014 à 0,784 mm/tr |
| Avance rapide | Oui |
| Cône du fourreau de contre-pointe | MK4 |
| Course du fourreau de contre-pointe | 130 mm |
| Puissance moteur principal S1 / S6 | 5,5 / 6,6 kW en 400 V |
| Dimensions (L x l x H) | 2700 x 1080 x 1650 mm |
| Poids net | 2125 kg |
Quel type d’usage
Ce tour s’adresse aux ateliers qui réalisent des pièces de moyenne à grande dimension en passant régulièrement d’un travail unitaire à de petites séries.
- Atelier de mécanique générale : la capacité de 460 mm au-dessus du banc et les 1500 mm entre pointes couvrent aussi bien le tournage d’arbres longs que celui de plateaux et de moyeux. La boîte 12 vitesses laisse choisir le régime selon le diamètre et la matière.
- Production industrielle en petites séries : l’avance rapide et la lecture digitale 3 axes raccourcissent les déplacements et fiabilisent les cotes répétées. L’atelier garde une cadence régulière sans multiplier les contrôles intermédiaires.
- Usinage de pièces de fort diamètre : le pont démontable porte le diamètre admissible à 690 mm, ce qui ouvre le tournage de flasques et de couronnes que la plupart des tours de cette classe ne peuvent pas tenir.
- Travail de filetage varié : les quatre familles de filets (métrique, impérial, modulaire, D.P.) couvrent la fabrication et la réparation de vis, d’écrous et de pignons sans changer de machine ni recalculer les pignons à chaque fois.
Critères techniques décortiqués
Quelques chiffres conditionnent directement ce que la machine accepte et la qualité du résultat.
- Passage de broche de 80 mm : ce diamètre intérieur autorise le passage de barres épaisses au travers de la broche. On reprend ainsi de longues sections en plusieurs phases sans démontage, ce qui limite les pertes de matière en bout de barre.
- Banc en fonte de 300 mm trempé et rectifié : la largeur et le traitement du banc absorbent les efforts de coupe et freinent l’usure des glissières. La géométrie reste stable dans le temps, condition d’un état de surface régulier en usinage soutenu.
- Nez de broche D1-8 CAMLOCK : ce montage à came verrouille le mandrin en quelques gestes et assure un centrage répétable à chaque remontage. Le changement d’accessoire de broche devient rapide et fiable entre deux séries.
- Plage de 25 à 1700 tr/min sur 12 vitesses : les bas régimes conviennent au tournage des gros diamètres et des matières dures, les hauts régimes à la finition des petites pièces. L’étagement couvre la vitesse de coupe utile sans tomber dans des trous de régime.
- Moteur 5,5 kW S1 et 6,6 kW S6 en 400 V : la réserve de puissance évite le bridage de l’avance dans les passes profondes. Le régime S6 indique la tolérance du moteur aux cycles de charge intermittents typiques de la production.
- Affichage digital 3 axes : la lecture directe des positions sur les trois axes supprime le comptage de tours de manivelle. Les reprises de cote gagnent en précision et le temps de réglage diminue d’une pièce à l’autre.
Maintenance et longévité
Un entretien régulier conserve la précision du banc et la fiabilité de la broche sur la durée.
- Avant chaque poste (quotidien) : nettoyer les glissières et les copeaux, vérifier le niveau de lubrifiant des chariots et le bon retour du liquide de coupe. Des glissières propres et huilées évitent le grippage et le marquage des surfaces de référence.
- Toutes les 40 heures : contrôler le serrage du mandrin, l’état des pointes et la tension de la transmission. Un mandrin mal serré ou une pointe usée dégrade la concentricité.
- Toutes les 250 heures : vidanger et compléter la lubrification de la boîte des vitesses, inspecter les joints de la pompe et nettoyer le bac du circuit de refroidissement. Un circuit encrassé chauffe et perd en débit, ce qui réduit la qualité de coupe.
- Annuel : vérifier le réglage des lardons, la planéité du banc et l’alignement de la contre-pointe. Un alignement dérivé produit des cônes involontaires sur les pièces longues entre pointes.
Accessoires compatibles
Pour tenir la cadence et préserver la machine, prévoir les consommables d’usinage et de lubrification adaptés.
- Pour le tournage avec refroidissement, prévoir Huile soluble Igol Usinov 2280, lubrifiant de coupe miscible à l’eau pour le circuit intégré.
- Pour entretenir le banc et les glissières, utiliser Huile Sonigliss 68 Igol, huile dédiée aux glissières de machines-outils.
- Pour automatiser le graissage des points de friction, équiper la machine du Kit de lubrification pour machine outils CORMAK CS10.
- Pour le travail des matières exigeantes, ajouter Huile Oil Cut B35 SAFE Igol, fluide de coupe pour usinage soutenu.
Avis
Il n’y a pas encore d’avis.