
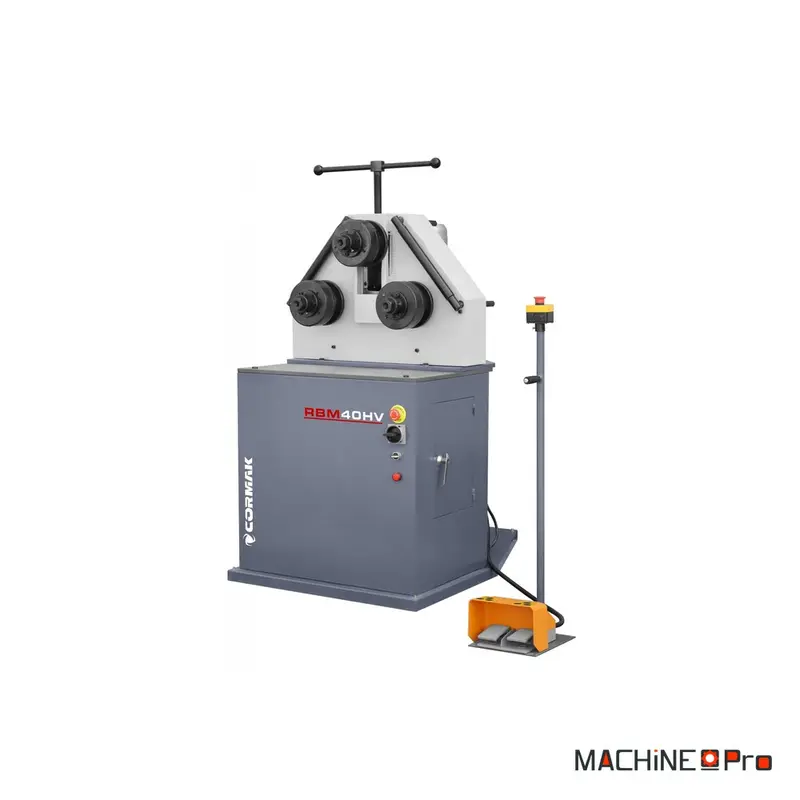

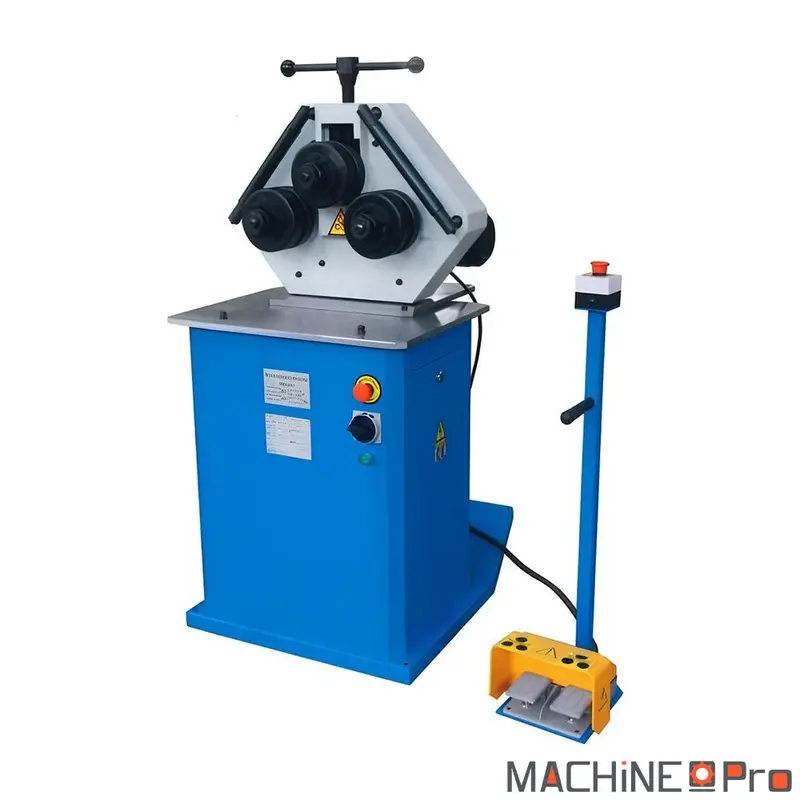
La cintreuse de tubes et profilés à 3 galets Cormak RBM 40HV est une machine motorisée de cintrage destinée à la serrurerie, la métallerie, la chaudronnerie et la fabrication de structures métalliques. Ses trois galets de 40 mm de diamètre, disposés en triangle, forment progressivement les profilés sans écraser leur section, ce qui permet de réaliser arcs, cercles et spirales avec régularité. Elle cintre les tubes ronds jusqu’à 50 × 2 mm, les profilés carrés jusqu’à 50 × 50 × 2 mm et les barres pleines jusqu’à 35 mm, entraînée par un moteur de 1,5 kW en service continu et jusqu’à 2,2 kW en service intermittent. Sa masse de 475 kg assure une grande stabilité, limite les vibrations et préserve la précision du formage.
| Caractéristique | Valeur |
|---|---|
| Capacité tube rond | 50 × 2 mm |
| Capacité profilé carré ou rectangulaire | 50 × 50 × 2 mm |
| Capacité barre ronde pleine | 35 mm |
| Capacité barre carrée pleine | 35 × 35 mm |
| Diamètre des galets | 40 mm |
| Puissance moteur (S1, service continu) | 1,5 kW |
| Puissance moteur (S6, service intermittent) | 2,2 kW |
| Alimentation électrique | 400 V triphasé |
| Position de travail | Horizontale et verticale |
| Réglage du galet supérieur | Mécanique, par vis et vernier gradué |
| Galets | Rectifiés et trempés |
| Commande | Pédale au pied, cintrage à gauche et à droite |
| Vitesse de rotation des galets | Non communiqué |
| Dimensions (L × l × H) | 900 × 850 × 1700 mm |
| Poids | 475 kg |
Quel type d’usage
La RBM 40HV s’adresse aux ateliers qui cintrent régulièrement tubes et profilés pour produire des éléments courbes en acier, aluminium ou inox.
- Serrurerie et ferronnerie : la machine façonne rampes, mains courantes, arcs et volutes à partir de tubes ronds jusqu’à 50 × 2 mm et de barres pleines de 35 mm. Le réglage du galet supérieur au vernier gradué permet de retrouver précisément un rayon d’une pièce à l’autre.
- Métallerie et structures métalliques : elle cintre les profilés carrés jusqu’à 50 × 50 × 2 mm pour fabriquer ossatures, marquises et éléments d’architecture. Le formage à trois galets respecte la section du profilé sans l’écraser.
- Chaudronnerie : le cintrage à gauche comme à droite, commandé à la pédale, libère les deux mains pour guider la pièce et enchaîner les passes successives sur des rayons serrés. La réserve de 2,2 kW en service intermittent absorbe le formage de l’acier de 2 mm d’épaisseur.
- Production récurrente de pièces courbes : la position de travail horizontale ou verticale et les 475 kg de masse stabilisent la machine pour un usage suivi. Le 400 V triphasé soutient une cadence soutenue sur la journée.
Critères techniques décortiqués
Derrière les valeurs de la fiche, voici ce qu’elles changent concrètement sur le travail de cintrage.
- Cintrage à 3 galets : les trois galets disposés en triangle déforment le profilé par passages successifs autour du galet central. Ce principe sans matrice forme des arcs, cercles et spirales sans écraser la section, contrairement à une cintreuse à matrice fixe.
- Galets de 40 mm rectifiés et trempés : le diamètre de 40 mm assure un entraînement franc de la matière, et le traitement de surface rectifié et trempé prolonge la durée de vie des galets tout en garantissant un guidage régulier du profilé.
- Capacité 50 × 2 mm en tube et 50 × 50 × 2 mm en profilé : ces valeurs correspondent à l’acier doux. Sur un acier plus dur, un inox ou une épaisseur supérieure, la capacité réelle diminue selon la résistance mécanique de la matière à cintrer.
- Moteur 1,5 kW (S1) et 2,2 kW (S6) : la valeur S1 est la puissance tenue en service continu, la valeur S6 la réserve disponible sur des passes courtes et appuyées. Cette marge évite la chute de régime quand le profilé oppose une forte résistance au formage.
- Réglage mécanique du galet supérieur au vernier : la vis de descente du galet central porte un vernier gradué qui chiffre l’avance. L’opérateur reproduit ainsi un rayon à l’identique d’une pièce à l’autre, sans réglage approximatif.
- Travail horizontal et vertical, commande à la pédale : le suffixe HV indique les deux positions de travail. La pédale pilote le sens de rotation à gauche ou à droite et laisse les deux mains libres pour accompagner la pièce en toute sécurité.
Maintenance et longévité
Un entretien simple et régulier conserve la précision de cintrage et la durée de vie des organes mécaniques.
- Avant chaque mise en route : vérifier la propreté des galets et l’absence de marque ou de bavure sur leur surface de travail. Un galet encrassé ou marqué reporte ses défauts sur le profilé cintré.
- Réglage hebdomadaire : contrôler le jeu et le bon coulissement de la vis du galet supérieur, ainsi que la lecture du vernier. Un mécanisme de descente propre et lubrifié garantit un réglage fidèle du rayon.
- Entretien mensuel : graisser les paliers et les axes des galets selon les points indiqués, et vérifier la tension de la transmission. Une lubrification suivie limite l’usure des roulements et conserve un entraînement régulier.
- Contrôle trimestriel : examiner l’état des galets rectifiés et trempés, et les remplacer dès qu’une usure marquée altère le guidage. Des galets en bon état préservent la qualité du cintrage et la régularité des rayons.
- Contrôle annuel : inspecter le serrage des fixations du bâti, l’état du câblage triphasé et le fonctionnement de la pédale et de l’arrêt d’urgence. Un examen complet maintient la sécurité et la stabilité de la machine dans la durée.
Avis
Il n’y a pas encore d’avis.