
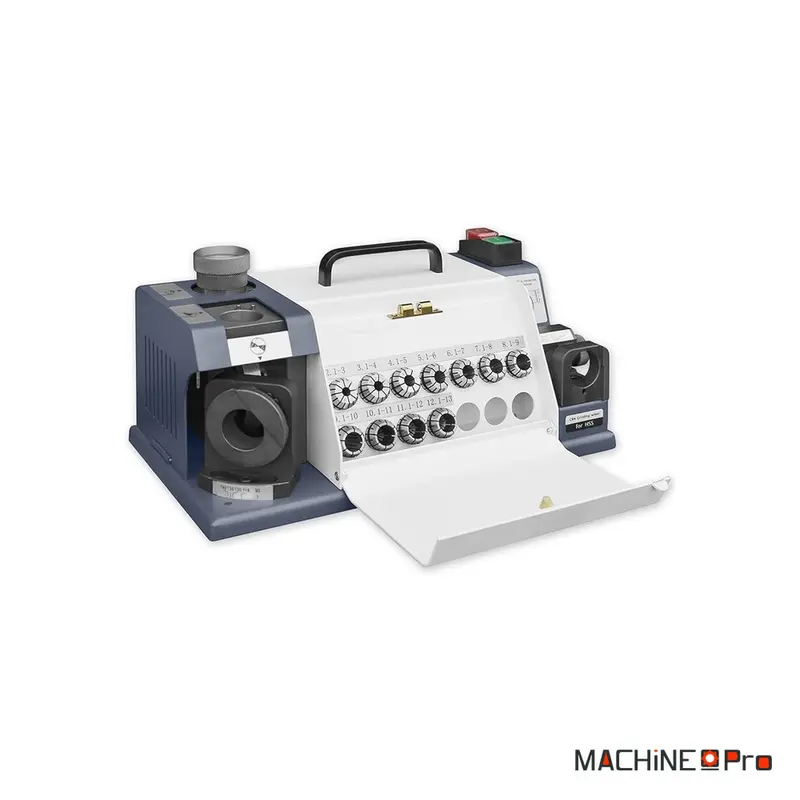

L’affûteuse de forets hélicoïdaux Cormak DG13MD est une station d’affûtage d’établi conçue pour le réaffûtage rapide et précis des forets HSS et cobalt directement au poste de travail. Elle couvre les diamètres de 2 à 13 mm avec un angle de pointe réglable de 90 à 135°, ce qui permet d’adapter la géométrie de coupe à chaque matière percée. Son moteur de 120 W en 230 V monophasé entraîne une meule CBN à 4800 tr/min pour un affûtage régulier qui préserve l’arête et limite l’échauffement du foret. Compacte et légère avec ses 9 kg, elle restaure la géométrie d’un foret usé sans exiger de compétence particulière en affûtage manuel, grâce à un guidage par manchons ER20.
| Caractéristique | Valeur |
|---|---|
| Plage de diamètres des forets | Ø 2 à 13 mm |
| Angle de pointe réglable | 90° à 135° |
| Type de meule | CBN (nitrure de bore cubique), pour acier rapide HSS |
| Puissance moteur | 120 W |
| Alimentation électrique | 230 V monophasé |
| Vitesse de rotation | 4800 tr/min |
| Pinces de serrage | 11 manchons ER20, Ø 3 à 13 mm |
| Affûtage de la contre-dépouille | Logement dédié au meulage du dégagement de talon |
| Matières des forets affûtables | Acier rapide HSS et cobalt |
| Dimensions (L x l x H) | 330 x 170 x 160 mm |
| Poids | Environ 9 kg |
Quel type d’usage
La DG13MD s’adresse aux ateliers où le réaffûtage des forets revient régulièrement et conditionne la qualité du perçage.
- Atelier de mécanique générale : la machine redonne une pointe nette aux forets HSS et cobalt de 2 à 13 mm émoussés par le perçage de l’acier. L’angle réglable de 90 à 135° rétablit la géométrie d’origine et restaure des perçages propres et centrés.
- Maintenance industrielle : le poste affûte au fil de l’eau les forets du parc d’outillage sans attendre un envoi extérieur. Le guidage par manchons ER20 garantit une reprise répétable, même avec des opérateurs peu formés à l’affûtage manuel.
- Fabrication et serrurerie métallique : la DG13MD maintient un stock de forets toujours opérationnels pour le perçage de platines, tubes et profilés. La meule CBN encaisse l’acier rapide et le cobalt sans s’encrasser ni perdre son mordant.
- Atelier de formation et centre technique : le système de pinces et le réglage d’angle visuel rendent l’affûtage accessible et reproductible. Les 4800 tr/min combinés à la meule CBN délivrent un résultat régulier d’un foret à l’autre, idéal pour transmettre le geste.
Critères techniques décortiqués
Derrière les chiffres de la fiche, voici ce que chaque valeur change concrètement à l’affûtage.
- Plage de Ø 2 à 13 mm : la machine couvre la quasi-totalité des forets courants d’atelier, du petit foret de pointage au foret de 13 mm. Cette amplitude évite de multiplier les appareils d’affûtage selon le diamètre du foret à reprendre.
- Angle de pointe de 90 à 135° : le réglage permet de choisir 118° pour l’acier courant, un angle plus fermé pour les matières tendres ou plus ouvert pour les matières dures. Respecter l’angle d’origine conserve la durée de vie et la précision de coupe du foret.
- Meule CBN pour HSS : le nitrure de bore cubique est un abrasif très dur qui attaque l’acier rapide sans brûler l’arête de coupe. Il conserve sa forme longtemps, ce qui maintient une géométrie d’affûtage constante dans la durée et limite les retouches.
- Moteur 120 W à 4800 tr/min : la puissance reste modérée car l’affûtage d’un foret n’enlève que peu de matière. Le régime élevé de 4800 tr/min assure une finition régulière de l’arête sans marquer ni échauffer le tranchant.
- 11 manchons ER20 de Ø 3 à 13 mm : chaque foret se centre dans le manchon adapté à son diamètre, ce qui garantit un positionnement répétable face à la meule. Ce guidage mécanique supprime les erreurs de réglage à main levée.
- Logement de contre-dépouille : un emplacement dédié permet de meuler le dégagement de talon derrière l’arête de coupe. Ce dégagement libère la pointe et réduit la résistance à la pénétration lors du perçage, propre à la variante DG13MD.
Maintenance et longévité
Un entretien simple et régulier conserve la précision d’affûtage et la durée de vie de la meule CBN.
- Avant chaque utilisation : vérifier la propreté des manchons ER20 et l’absence de copeaux dans le logement de serrage. Un foret mal centré dans un manchon encrassé donne un affûtage dissymétrique.
- Après chaque série : retirer les fines de meulage déposées sur la meule CBN et autour du poste. Une meule propre conserve son mordant et reproduit une arête régulière d’un foret au suivant.
- Contrôle mensuel : inspecter l’état de surface de la meule CBN et la netteté des butées d’angle. Une meule voilée ou une butée déréglée fausse l’angle de pointe obtenu sur le foret.
- Contrôle annuel : vérifier le serrage des fixations, le bon fonctionnement du moteur à 4800 tr/min et le jeu éventuel du porte-manchon. Un appareil bien réglé restitue un affûtage fidèle à la géométrie d’origine.
Avis
Il n’y a pas encore d’avis.