
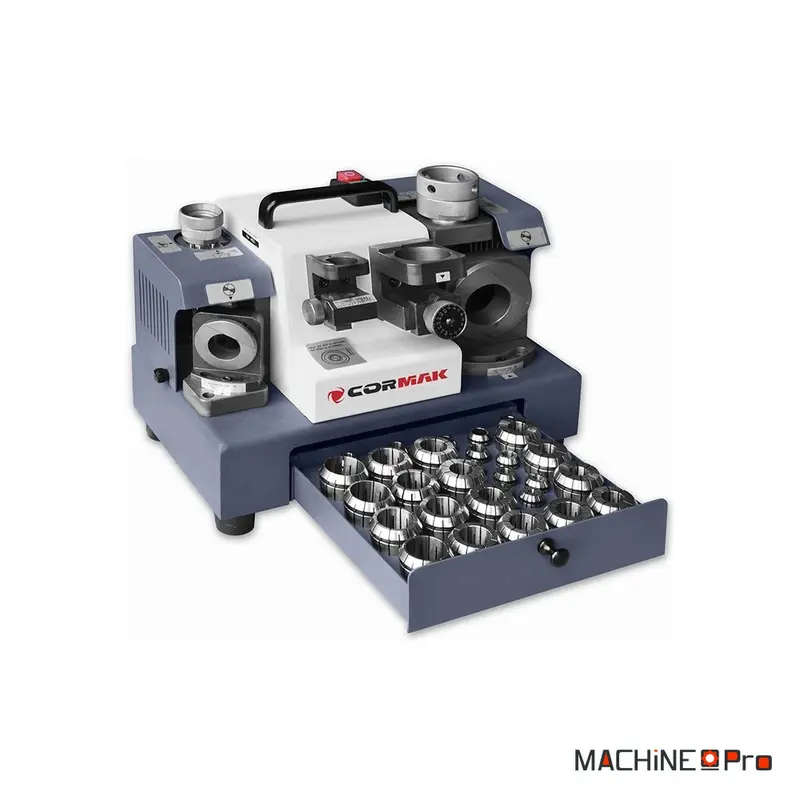

L’affûteuse de forets hélicoïdaux Cormak DG32MD est une machine d’établi conçue pour le réaffûtage précis des forets HSS et cobalt directement en atelier, sans renvoyer les outils à l’extérieur. Elle traite une large plage de diamètres de Ø 5 à 32 mm grâce à ses pinces ER20 et ER40, et permet de régler l’angle de pointe de 90 à 135° pour adapter l’affûtage au matériau percé. Son moteur de 250 W alimenté en 230 V monophasé entraîne une meule CBN (Borazon) à 4400 tr/min, un abrasif taillé pour l’acier rapide qui garantit un tranchant net et une excellente répétabilité. Compacte et stable avec ses 32 kg, elle régénère les lèvres de coupe et restaure la symétrie des outils pour prolonger leur durée de service.
| Caractéristique | Valeur |
|---|---|
| Plage de diamètres des forets | Ø 5 à 32 mm |
| Angle de pointe réglable | 90° à 135° |
| Puissance moteur | 250 W |
| Alimentation électrique | 230 V monophasé |
| Vitesse de rotation | 4400 tr/min |
| Type de meule | CBN (Borazon), adaptée à l’acier rapide HSS |
| Système de serrage | Pinces ER20 et ER40 |
| Jeu de pinces ER20 | 12 pinces, Ø 5 à 14 mm |
| Jeu de pinces ER40 | 18 pinces, Ø 15 à 32 mm |
| Matériaux d’outils affûtés | Forets HSS et cobalt |
| Dimensions (L × l × H) | 400 × 260 × 300 mm |
| Poids | 32 kg |
Quel type d’usage
La DG32MD s’adresse aux ateliers qui usent leurs forets au quotidien et veulent les remettre en coupe sur place.
- Atelier d’usinage et perçage : la machine réaffûte les forets HSS et cobalt de Ø 5 à 32 mm dès que le perçage devient laborieux ou que les copeaux se déforment. Récupérer un foret affûté en quelques minutes évite l’arrêt de production le temps d’un réapprovisionnement.
- Mécanique générale et maintenance : le réglage de l’angle de pointe de 90 à 135° permet d’adapter l’affûtage à l’acier, à la fonte ou aux alliages tendres. Un foret affûté à 118° passe-partout ou rectifié à 135° pour l’inox se règle sur la même machine.
- Centre de services et outilleur : les pinces ER20 et ER40 couvrant 30 diamètres d’outils font de la DG32MD un poste polyvalent qui traite l’ensemble d’un parc de forets. La meule CBN encaisse l’acier rapide sans s’encrasser.
- Production récurrente et série : sur un atelier qui consomme des forets par lots, remettre en coupe les outils plutôt que les remplacer maintient la cadence de perçage. La répétabilité du guidage garantit des résultats constants d’un foret à l’autre.
Critères techniques décortiqués
Derrière les chiffres de la fiche, voici ce que chaque valeur change concrètement à l’établi.
- Plage Ø 5 à 32 mm : cette amplitude couvre la quasi-totalité des forets d’un atelier de mécanique, des petits diamètres de perçage fin aux gros forets de pré-perçage. Un seul poste suffit à entretenir tout le jeu d’outils.
- Angle de pointe 90° à 135° : l’angle au sommet conditionne la pénétration et la tenue de l’arête. Pouvoir le régler entre 90 et 135° permet d’optimiser l’affûtage selon la dureté du métal percé, de l’aluminium tendre à l’inox.
- Meule CBN (Borazon) : le nitrure de bore cubique est l’abrasif de référence pour l’acier rapide. Plus dur et plus stable qu’une meule corindon, il conserve sa forme, chauffe peu le tranchant et ne brûle pas l’outil pendant l’affûtage.
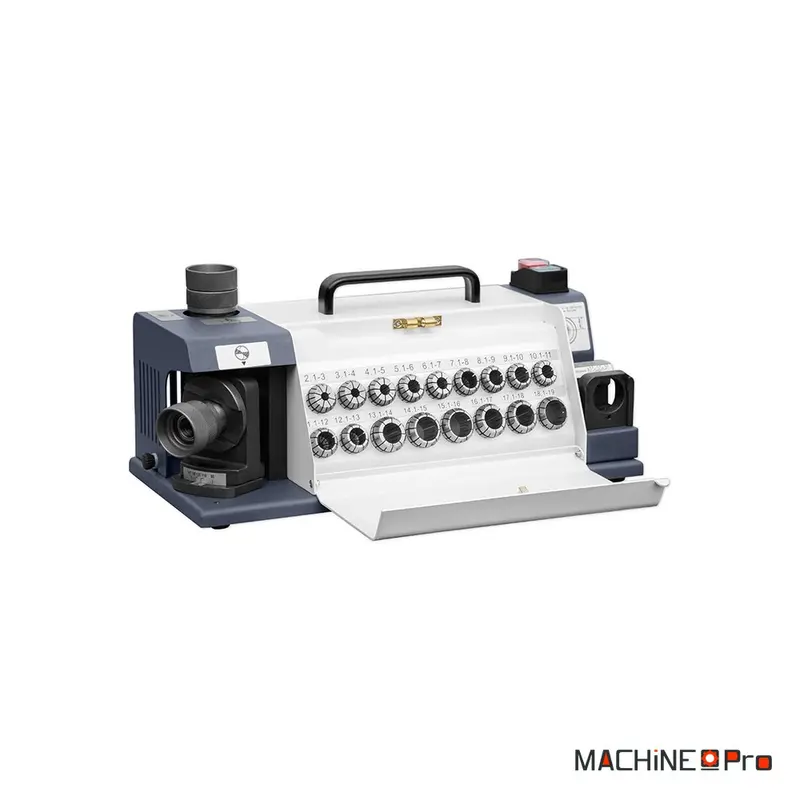
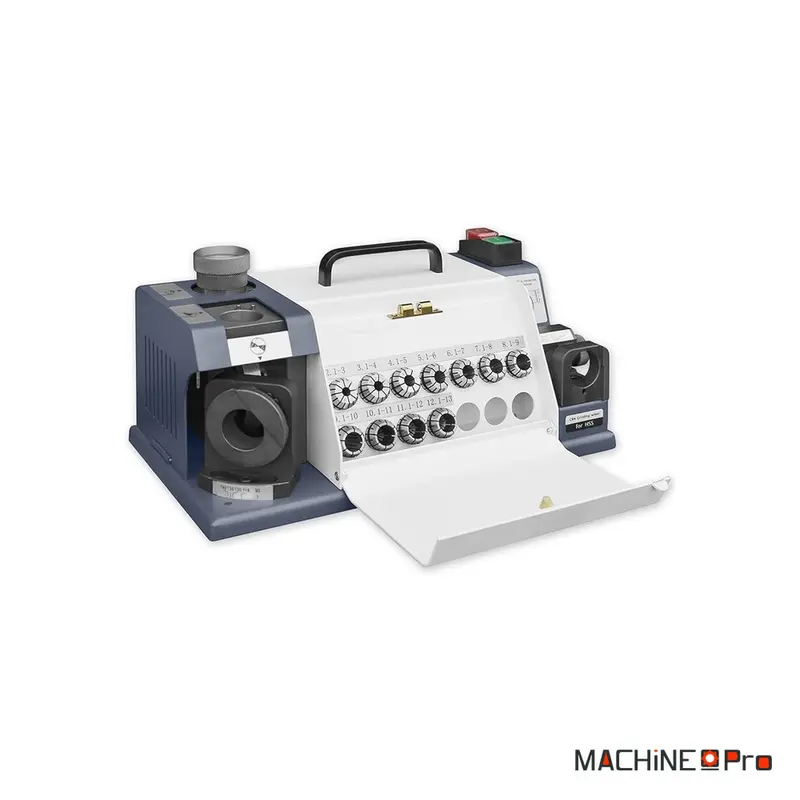
- Pinces ER20 et ER40 : le serrage par pinces ER assure un centrage précis et concentrique du foret, condition indispensable pour rétablir la symétrie des deux lèvres de coupe. Les 12 pinces ER20 et 18 pinces ER40 livrées couvrent chaque diamètre de la plage.
- Moteur 250 W à 4400 tr/min : ce régime élevé associé à la meule CBN donne un débit d’affûtage régulier sur de petites surfaces. La puissance reste mesurée car l’affûtage retire peu de matière, ce qui préserve la géométrie de l’outil.
- Alimentation 230 V monophasé : la machine se branche sur une prise d’atelier standard sans installation triphasée. Avec ses 32 kg et son format de 400 × 260 × 300 mm, elle se pose sur un établi et reste stable pendant le travail.
Maintenance et longévité
Un entretien simple conserve la précision d’affûtage et la durée de vie de la meule CBN.
- Avant chaque affûtage : nettoyer la pince et le siège du foret pour éliminer poussières et limaille avant le serrage. Une portée propre garantit le centrage concentrique de l’outil et la symétrie des deux lèvres affûtées.
- Après chaque session : dépoussiérer la zone de meulage et les pinces inutilisées, puis vérifier qu’aucune particule abrasive ne reste logée dans les logements ER. Des pinces propres préservent leur serrage et leur précision.
- Contrôle hebdomadaire : surveiller l’état de la meule CBN et le réglage de la butée d’angle. Une meule encrassée ou voilée se traduit par un affûtage irrégulier et doit être avivée ou remplacée.
- Entretien mensuel : contrôler le serrage des fixations, l’absence de jeu de la broche et le bon fonctionnement de l’interrupteur. Un poste rigide et bien réglé maintient la répétabilité des affûtages dans la durée.
- Contrôle annuel : inspecter le câblage 230 V, l’état des roulements du moteur et la planéité du plan de travail. Un examen régulier prévient l’usure prématurée et préserve la qualité de coupe restituée aux forets.
Avis
Il n’y a pas encore d’avis.