
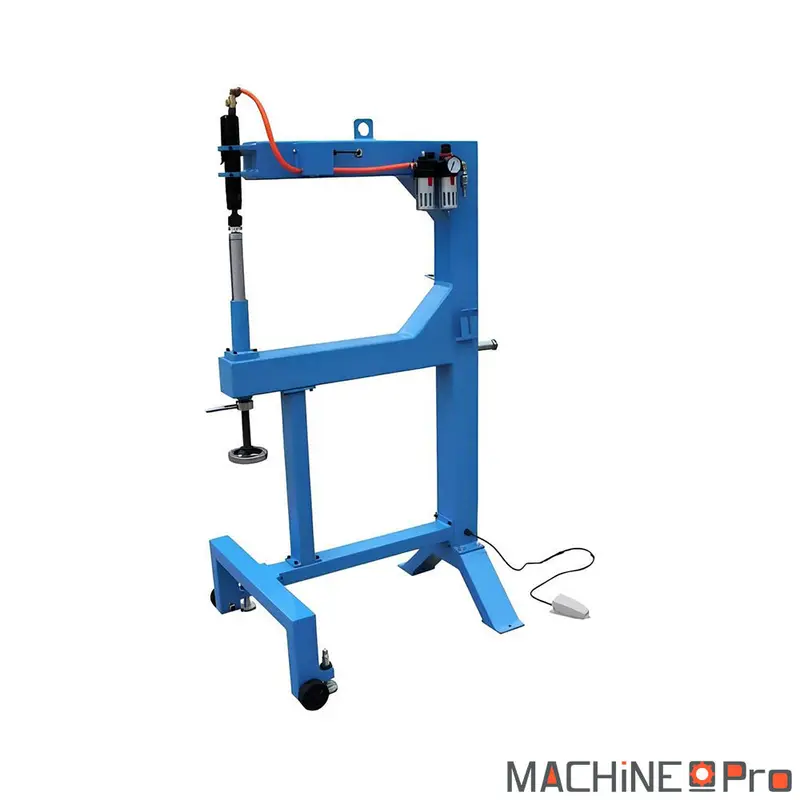

Le marteau à planer pneumatique METALPRO PPH610 est une machine d’atelier dédiée à la mise en forme et au planage de tôles fines en acier, aluminium, laiton et cuivre. Son col de cygne de 610 mm, plus profond que celui du PPH500, autorise l’accès au centre de panneaux larges, là où un dégagement court limiterait le travail. La cadence réglable de 1800 à 4600 coups par minute couvre aussi bien le dressage délicat d’une carrosserie que le planage soutenu d’un fond de cuve. Livré avec ses 5 enclumettes de rayons différents et sa pédale de commande, il devient rapidement opérationnel pour des travaux de formage courants en chaudronnerie, carrosserie et serrurerie.
| Caractéristique | Valeur |
|---|---|
| Matériaux travaillés | Tôles acier, aluminium, laiton, cuivre |
| Capacité acier doux | 1,5 mm |
| Capacité aluminium | 1,8 mm |
| Col de cygne | 610 mm |
| Cadence de frappe | 1800 à 4600 coups/min |
| Pression de service | 6,5 à 8,0 bars |
| Débit d’air nécessaire | 250 l/min |
| Enclumettes fournies | 5 pièces |
| Rayons des enclumettes | 19, 25, 30, 50 et 68 mm |
| Commande | Pédale de commande incluse |
| Hauteur de travail | Non communiqué |
| Dimensions machine | 800 x 700 x 1640 mm |
| Dimensions emballage | 1730 x 940 x 400 mm |
| Poids net / brut | 79 kg / 125 kg |
Quel type d’usage
Le PPH610 s’adresse aux ateliers qui travaillent la tôle fine au quotidien et recherchent un planage régulier sans marteau ni tas manuel.
- Atelier de carrosserie : le planage pneumatique lisse les panneaux d’aile et de capot jusqu’à 1,5 mm d’acier doux, en effaçant les ondulations laissées par le débosselage. La cadence basse autour de 1800 coups/min permet de progresser doucement sur les zones sensibles sans étirer le métal.
- Chaudronnerie et tôlerie fine : il met en forme des fonds bombés, des viroles et des panneaux jusqu’à 1,8 mm en aluminium, matériaux que l’on retrouve souvent sur des cuves et des carters. Le col de cygne de 610 mm donne accès au centre des pièces larges, hors de portée d’une machine à dégagement court.
- Serrurerie et ferronnerie d’art : le PPH610 galbe et adoucit des tôles décoratives en laiton ou en cuivre, deux métaux tendres qui marquent vite. Le réglage fin de la pression entre 6,5 et 8 bars dose la force de frappe selon l’épaisseur et la dureté du matériau.
- Production en petite série : la commande par pédale libère les deux mains pour guider la pièce, ce qui accélère les passages répétitifs sur des lots de panneaux identiques. Les 5 enclumettes de 19 à 68 mm couvrent la plupart des rayons de courbure sans changer de poste de travail.
Critères techniques décortiqués
Quelques valeurs clés conditionnent la qualité du planage et le confort d’utilisation au poste.
- Col de cygne de 610 mm : cette profondeur correspond à la distance maximale entre le bord de la tôle et la zone frappée. Avec 610 mm, on atteint le milieu d’un panneau d’environ 1,2 m de large, là où le PPH500 plus court oblige à retourner ou repositionner la pièce.
- Capacité 1,5 mm acier / 1,8 mm aluminium : ces épaisseurs définissent la limite haute de travail au-delà de laquelle la frappe perd en efficacité. Elles couvrent l’essentiel de la tôle fine de carrosserie et de chaudronnerie légère, l’aluminium plus tendre tolérant une épaisseur supérieure à l’acier.
- Cadence 1800 à 4600 coups/min : la plage réglable adapte le rythme de frappe à la finesse du travail. On ralentit pour ébaucher une forme sans déformer, on accélère pour lisser une grande surface et obtenir un fini homogène plus rapidement.
- Pression 6,5 à 8 bars, débit 250 l/min : ces valeurs fixent les besoins en air comprimé. Un compresseur capable de fournir 250 litres par minute à 8 bars de façon stable garantit une frappe constante. un débit insuffisant fait chuter la cadence et provoque des marques irrégulières sur la tôle.
- 5 enclumettes de 19 à 68 mm : le rayon de l’enclumette détermine le profil de courbure imprimé à la tôle. Un petit rayon de 19 mm creuse des galbes serrés, un grand rayon de 68 mm reste plus doux pour le planage de surfaces presque plates.
- Filtre régulateur lubrificateur intégré : ce bloc traite l’air avant le mécanisme de frappe en retenant l’eau et les impuretés tout en injectant un voile d’huile. Il protège les pièces internes de l’usure prématurée et stabilise la pression réellement appliquée au piston.
Maintenance et longévité
Un entretien régulier de la partie pneumatique conserve une frappe nette et prolonge la durée de service de la machine.
- Avant chaque utilisation : vérifier le niveau d’huile du lubrificateur et purger l’eau accumulée dans la cuve du filtre. Un air mal traité encrasse le piston et fait perdre de la puissance de frappe au fil des heures.
- Toutes les 40 heures : contrôler le serrage et l’état des enclumettes ainsi que le portée de l’embout de frappe. Une enclumette desserrée ou marquée laisse des traces visibles sur la tôle et dégrade la régularité du planage.
- Toutes les 250 heures : nettoyer le bol du filtre régulateur et inspecter les flexibles et raccords pneumatiques. Une micro-fuite d’air abaisse la pression effective et oblige à monter le réglage pour compenser, ce qui fatigue le mécanisme.
- Une fois par an : faire vérifier l’état du mécanisme de frappe et la souplesse de la commande par pédale par un atelier compétent. Un piston usé ou une pédale dure annoncent une perte de cadence qu’il vaut mieux traiter avant la panne.
Découvrez toute notre gamme : Marteau à planer pneumatique pour carrosserie.
Avis
Il n’y a pas encore d’avis.