
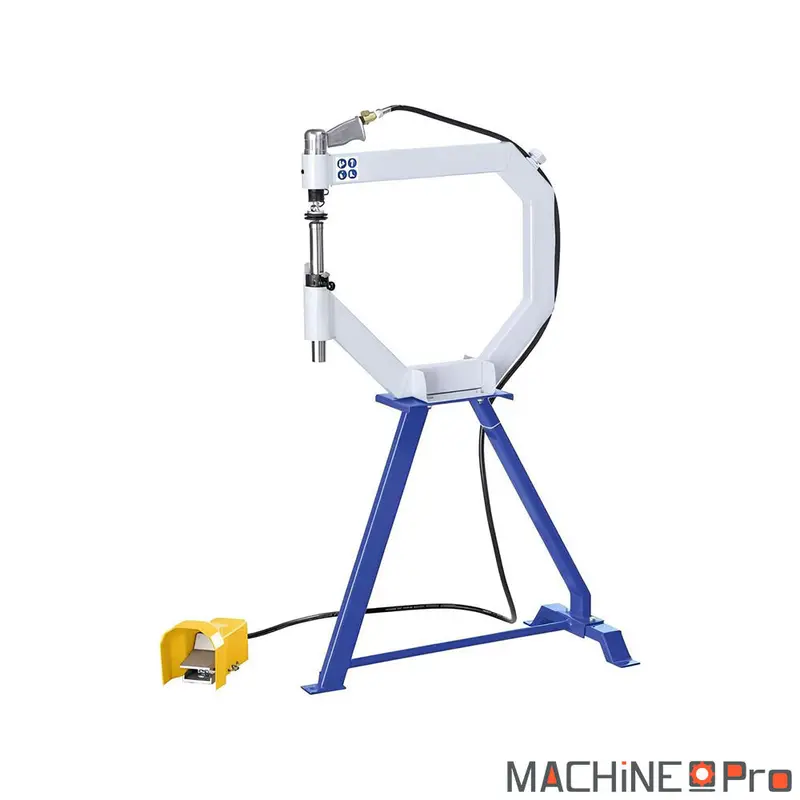

Le marteau à planer pneumatique MetalPro PPH500 est une machine de formage et de planage de tôle destinée aux ateliers de carrosserie, de chaudronnerie et de tôlerie fine. Il travaille les tôles d’acier doux jusqu’à 1,2 mm et l’aluminium jusqu’à 1,4 mm, ainsi que le laiton et le cuivre, grâce à une cadence de frappe réglable de 875 à 1350 coups par minute. Son col de cygne de 500 mm dégage un accès généreux au centre des panneaux galbés, et la commande à la pédale libère les deux mains pour guider la pièce en continu. Livré avec trois enclumettes, un support et sa pédale, il s’installe en atelier comme sur un chantier disposant d’air comprimé.
| Caractéristique | Valeur |
|---|---|
| Matériaux travaillés | Tôles acier, aluminium, laiton, cuivre |
| Capacité acier doux | 1,2 mm |
| Capacité aluminium | 1,4 mm |
| Col de cygne | 500 mm |
| Cadence de frappe | 875 à 1350 coups/min |
| Pression de service | 3,5 à 6,5 bar |
| Débit d’air nécessaire | 200 l/min |
| Enclumettes fournies | 3 enclumettes rayon 1 pouce, 2 pouces, 3 pouces |
| Rayons des enclumettes | Non communiqué |
| Commande | Pédale de commande fournie |
| Hauteur de travail | 1000 mm |
| Dimensions machine | Non communiqué |
| Dimensions emballage | 750 x 650 x 240 mm |
| Poids net / brut | 23 kg / 25 kg |
Quel type d’usage
Le PPH500 s’adresse aux professionnels qui mettent en forme et lissent des tôles minces de façon répétée, sur des profils courbes que la presse ou le marteau manuel ne savent pas reprendre.
- Carrosserie et restauration automobile : il reprend le galbe des ailes, capots et panneaux de portière en tôle d’acier jusqu’à 1,2 mm et redonne une surface tendue avant masticage. La cadence jusqu’à 1350 coups par minute plane une grande aile en quelques minutes sans marquer la tôle.
- Chaudronnerie et tôlerie fine : il forme les fonds bombés, viroles et pièces galbées en acier, laiton ou cuivre, là où le travail à la main demanderait des heures. Le col de cygne de 500 mm donne accès au centre de feuilles larges pour rétreindre la matière de façon homogène.
- Aéronautique légère et tôlerie aluminium : la capacité de 1,4 mm en aluminium couvre la mise en forme de carénages, capotages et pièces de structure légère. Les trois enclumettes de rayons 1, 2 et 3 pouces s’adaptent du galbe serré au panneau presque plat.
- Ateliers de réparation polyvalents : avec une pression de 3,5 à 6,5 bar et un besoin d’air de 200 litres par minute, il fonctionne sur la plupart des installations d’atelier. Le support et la pédale fournis en font une station autonome, fixe ou ponctuelle sur chantier.
Critères techniques décortiqués
Les valeurs annoncées déterminent directement le rendu de la surface et le type de pièce que la machine peut absorber au quotidien.
- Col de cygne de 500 mm : cette profondeur correspond à la distance maximale entre le bord de la tôle et le point de frappe. Avec 500 mm, vous atteignez le milieu d’un panneau de portière sans le découper, ce qui conditionne la taille des pièces planables d’une passe.
- Cadence de frappe 875 à 1350 coups/min : le réglage de la fréquence ajuste la finesse du travail. On descend la cadence pour amorcer une forme ou travailler un cuivre fragile, et on la monte pour lisser rapidement une grande surface d’acier.
- Capacités 1,2 mm acier et 1,4 mm aluminium : ces épaisseurs marquent la limite au-delà de laquelle la frappe ne déforme plus proprement la matière. Elles couvrent la quasi-totalité des tôles de carrosserie et de tôlerie fine, travaillées entre 0,6 et 1 mm.
- Pression de 3,5 à 6,5 bar et débit de 200 l/min : la plage de pression laisse doser la puissance de frappe au lieu de subir une force fixe. Le débit de 200 litres par minute reste modeste et compatible avec un compresseur d’atelier de taille moyenne.
- Trois enclumettes interchangeables : les rayons de 1, 2 et 3 pouces forment la matrice basse qui supporte la tôle pendant la frappe. Choisir le rayon adapté au galbe garantit une courbe régulière sur toute la pièce.
- Poste à 1000 mm de hauteur de travail : cette hauteur place la zone de frappe à hauteur de buste et évite de se courber pour tenir une grande feuille. C’est un point clé pour conserver la précision sur des séances prolongées.
Maintenance et longévité
Un entretien régulier de la partie pneumatique et des enclumettes conserve la régularité de frappe et la qualité de surface dans le temps.
- Avant chaque utilisation : purgez le condensat du réseau d’air et vérifiez l’huile du lubrificateur de ligne. Un air sec et lubrifié évite l’usure prématurée du piston et conserve une cadence stable.
- Toutes les 40 heures : contrôlez l’état des trois enclumettes et du marteau, et poncez tout marquage sur les portées. Une enclumette piquée transfère ses défauts sur la tôle et oblige à reprendre la finition.
- Toutes les 250 heures : inspectez les raccords et le flexible d’alimentation à la recherche de fuites, et resserrez la fixation sur le support. Une fuite réduit la pression utile et fait chuter la force de frappe sans signe visible.
- Une fois par an : faites vérifier le mécanisme de frappe et remplacez les joints internes en cas de baisse de cadence. Un mécanisme entretenu garde la plage de 875 à 1350 coups par minute d’origine.
Accessoires compatibles
Le PPH500 a besoin d’une source d’air comprimé adaptée et trouve sa place dans une gamme de marteaux à planer.
- Pour alimenter la machine en continu, prévoir un compresseur de la gamme de compresseurs MachinePro fournissant au moins 200 litres par minute entre 3,5 et 6,5 bar.
- Pour les panneaux de plus grand format, envisager le marteau à planer pneumatique MetalPro PPH610 au col de cygne plus profond.
Avis
Il n’y a pas encore d’avis.