
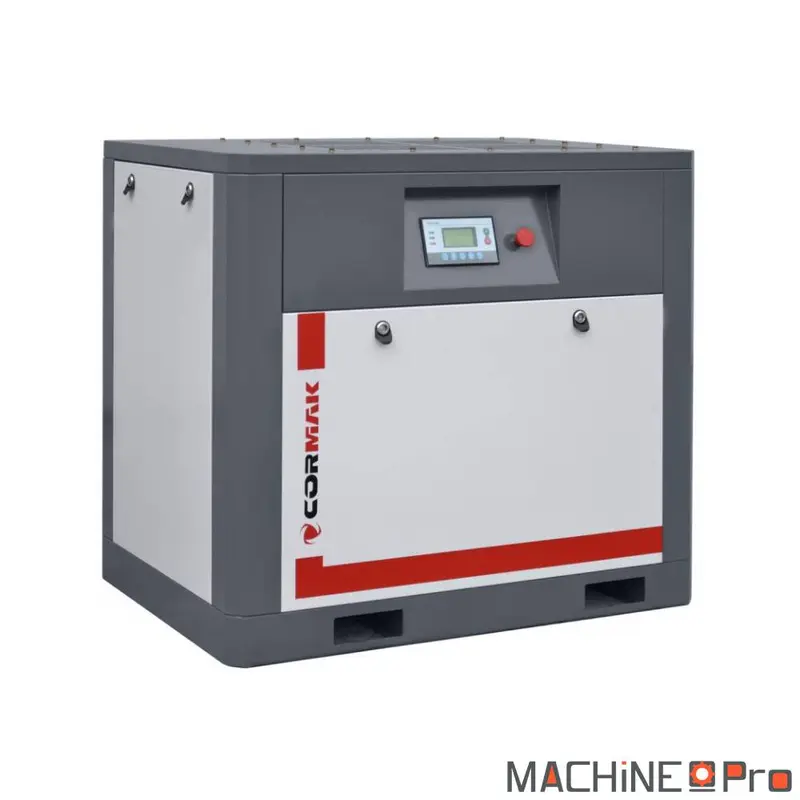

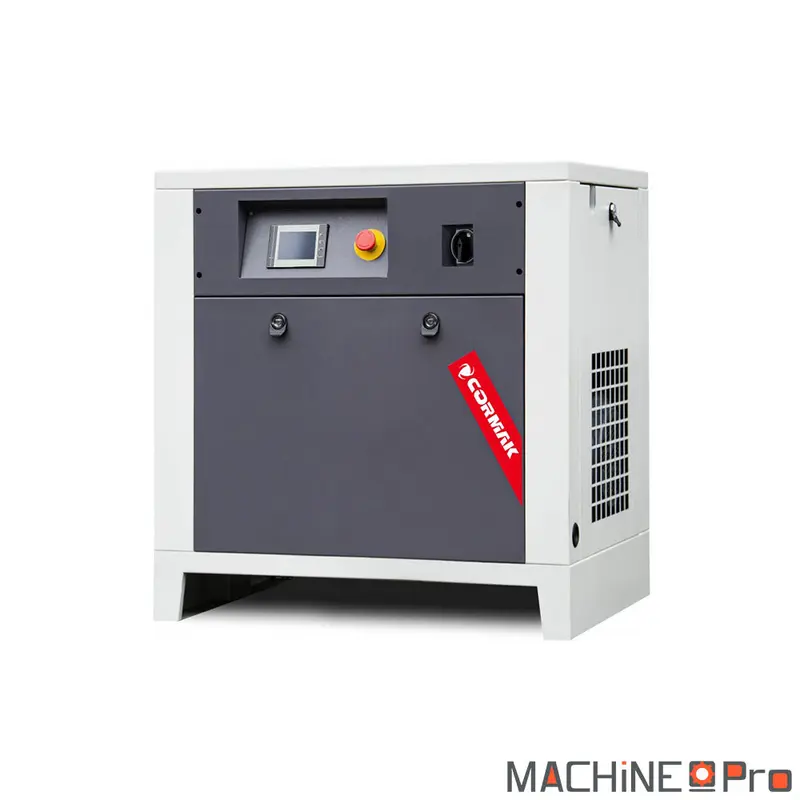
Le compresseur à vis silencieux CORMAK THEOR 20 INVERTER 10 bar est conçu pour alimenter en air comprimé continu les ateliers et environnements industriels exigeants. Son moteur 15 kW piloté par variateur de fréquence fournit un débit réel jusqu’à 2000 L/min avec adaptation automatique à la demande. La transmission directe entre moteur et bloc vis lubrifié assure un rendement énergétique optimal et un fonctionnement silencieux adapté à une présence permanente d’opérateurs.
| Caractéristique | Valeur |
|---|---|
| Type de compresseur | À vis silencieux |
| Régulation | Variable (VSD) |
| Puissance moteur | 15 kW |
| Débit d’air à 6 bar | 2000 L/min |
| Débit d’air à 8 bar | 1700 L/min |
| Débit d’air à 10 bar | 1600 L/min |
| Pression maximale | 10 bar |
| Tension / Fréquence | 400 V triphasé 50 Hz |
| Entraînement | Direct (sans courroie) |
| Capacité de cuve | Sans cuve |
| Sécheur intégré | Non |
| Niveau sonore | Non communiqué |
| Raccord de sortie | Raccord 3/4 pouce |
| Dimensions (L × l × H) | 1080 x 750 x 1000 mm |
| Poids | 460 kg |
| Classe moteur / Protection | Non communiqué |
| Commande | Contrôleur électronique MAM |
Quel type d’usage
Carrosserie 4 à 6 cabines de peinture pistolet. Chaque pistolet HVLP consomme 280 à 450 l/min à 2,5 bar selon la buse, soit 1700 à 2700 l/min cumulés pour 6 postes simultanés. Le débit 2000 L/min à 6 bar du THEOR 20 couvre la charge utile en production continue avec une pression constante au pistolet grâce à la régulation VSD.
Mécanique générale 3 à 5 ponts élévateurs et clés à choc pneumatiques. Une clé à choc 3/4 pouce consomme 280 à 600 l/min en pic à 6,3 bar selon ISO 6150. Cinq postes en charge alternée représentent 1400 à 3000 l/min selon la simultanéité. Le THEOR 20 absorbe ce profil à condition d’associer une cuve tampon suffisante pour amortir les appels brefs.
Menuiserie industrielle ou métallerie multi-postes. Sableuses à 6 bar consommant 600 à 1200 l/min, agrafeuses à 8 bar à 200 l/min en pic, postes d’assemblage à 200 l/min. Le THEOR 20 maintient une pression réseau quasi constante grâce au VSD, ce qui élimine les chutes ressenties sur outils de finition.
Critères techniques décortiqués
- Puissance moteur 15 kW IE3. Moteur asynchrone triphasé classe rendement IE3 selon CEI 60034-30-1. Sur cycle réel à 70 pour cent de charge moyenne avec VSD, consommation électrique mesurée autour de 10 à 11 kW soutenus contre 15 kW pleine puissance plus pertes de cyclage sur un compresseur à charge fixe.
- Régulation par variateur de fréquence. Adaptation continue de la vitesse moteur à la demande d’air, économies d’électricité de 25 à 50 pour cent selon le profil de consommation, démarrage progressif avec courant d’appel limité à 1,5 fois le courant nominal contre 6 à 8 fois en étoile-triangle.
- Débit air libre selon ISO 1217 annexe C. 2000 L/min à 6 bar, 1700 l/min à 8 bar (perte 19 pour cent), 1600 l/min à 10 bar (perte 24 pour cent). Courbe typique d’un module à vis lubrifié, impose de dimensionner le réseau pour travailler à la pression utile la plus basse compatible avec les outils.
- Transmission directe moteur bloc vis. Suppression de la courroie et des poulies, rendement mécanique supérieur de 3 à 5 pour cent face à une transmission par courroies, moins de pièces d’usure et maintenance simplifiée sur la durée.
- Contrôleur électronique série MAM. Surveillance temps réel pression, température, heures de fonctionnement et codes défaut. Réglage de la consigne de pression et des seuils d’alarme directement depuis l’afficheur sans outil tiers.
- Niveau sonore atelier. Carrosserie capotée avec isolation phonique pour exploitation à proximité de postes opérateurs sans exiger de local technique isolé séparé.
Maintenance et longévité
Vidange huile et filtre à huile. Toutes les 2000 heures de fonctionnement pour une huile synthétique Cormak ou équivalente classe ISO 32 ou ISO 46 selon la note constructeur. Première vidange à 500 heures pour évacuer les particules de rodage du bloc vis.
Filtre à air d’aspiration. Remplacement tous les 4000 heures ou 12 mois selon l’empoussièrement du local. Contrôle visuel mensuel en environnement chargé (atelier bois, métallerie avec sablage).
Séparateur huile-air. Remplacement toutes les 4000 à 6000 heures selon la qualité de l’huile et le profil de charge. Un séparateur saturé augmente la consommation huile et dégrade la classe de qualité d’air en sortie.
Courroie et palier moteur. La transmission directe supprime la courroie. Contrôle des paliers moteur tous les 20 000 heures avec graissage selon notice constructeur, durée de vie typique 40 000 à 60 000 heures avant remplacement.
Conditions environnementales. Température ambiante maximale 40 degrés Celsius pour rester dans les conditions nominales. Au-dessus, dérating de 1,5 pour cent de débit par degré supplémentaire et risque de coupure thermique. Aération du local technique : section d’entrée d’air frais 0,15 mètre carré minimum face au compresseur, extraction haute opposée pour évacuer les 12 à 15 kW de chaleur dissipée en service nominal.
Découvrez toute notre gamme : Compresseur d’air professionnel pour atelier et chantier.
Avis
Il n’y a pas encore d’avis.