
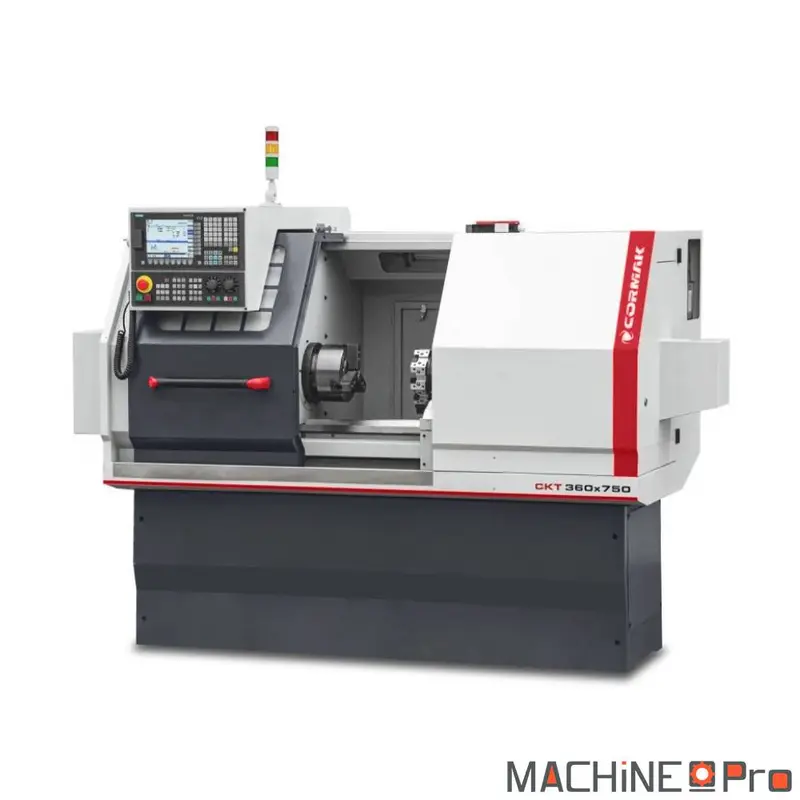

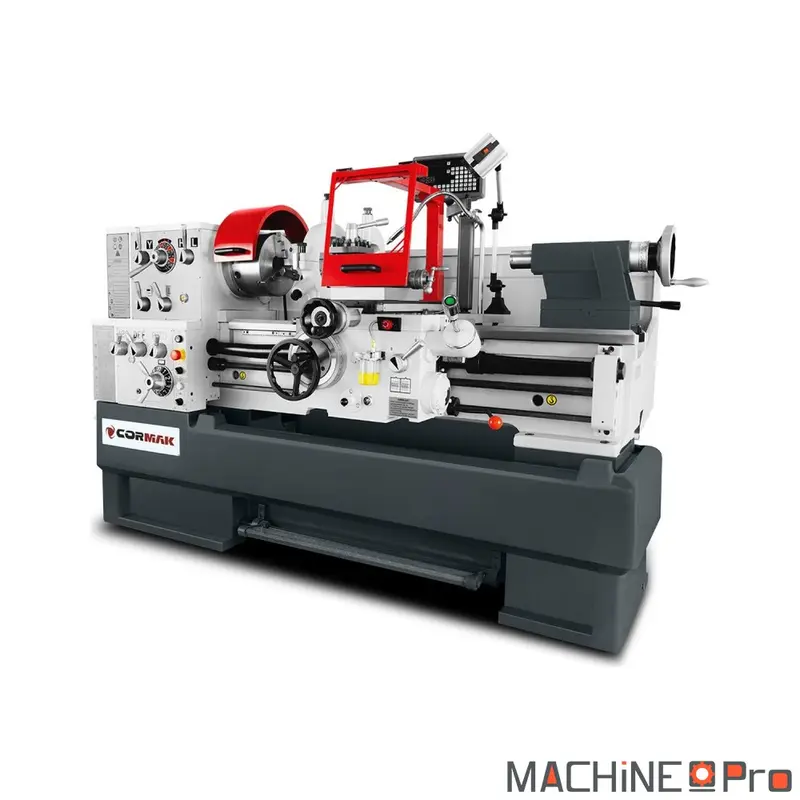
Le tour à métaux CNC CORMAK CKT 360×750 est conçu pour l’usinage de pièces cylindriques en petite et moyenne série dans les ateliers de sous-traitance. Le banc en fonte massive, le mandrin hydraulique trois mors et la commande Siemens Sinumerik 808D assurent rigidité, répétabilité et programmation conversationnelle directe en pied de machine. Sa hauteur de pointes de 360 mm et son entrepointes de 750 mm couvrent les pièces courantes en acier, inox et aluminium.
| Caractéristique | Valeur |
|---|---|
| Diamètre de tournage au-dessus du banc | 360 mm |
| Diamètre de tournage au-dessus du chariot | 150 mm |
| Distance entre pointes | 750 mm |
| Vitesse de broche | 100 à 2000 tr/min |
| Passage / alésage de broche | 38 mm (option 52 mm) |
| Cône nez de broche | MK5 |
| Cône de la contre-pointe | MK3 |
| Course du fourreau de contre-pointe | 100 mm |
| Course du chariot longitudinal | Non communiqué |
| Course du chariot transversal | Non communiqué |
| Course du petit chariot | Non communiqué |
| Puissance du moteur de broche | 5,1 kW (S1) / 3,7 kW |
| Filetages métriques | Non communiqué |
| Filetages en pouces | Non communiqué |
| Alimentation électrique | 400 V triphasé |
| Dimensions de la machine | 1820 x 1300 x 1600 mm |
| Poids net | 1500 kg |
Quel type d’usage
Le CKT 360×750 s’adresse aux ateliers qui basculent une partie de leur production d’un tour parallèle vers une commande numérique, sans viser le débit d’une cellule de production cadencée. Trois profils en tirent un usage cohérent.
- Sous-traitance mécanique générale : séries de 20 à 200 pièces en acier C45, 42CrMo4 trempé revenu ou inox 304L, sur diamètres 20 à 150 mm. Le passage de broche 38 mm (52 mm en option) couvre les barres courantes. La commande conversationnelle ShopTurn permet de programmer un dressage face plus tournage extérieur plus chanfrein en quelques minutes au pied de la machine.
- Maintenance industrielle : refabrication ou rectification d’arbres, axes et bagues sur mesure avec exigence de répétabilité au dixième de millimètre. Le banc fonte 1500 kg et les guidages trempés rectifiés conservent leur géométrie sous des passes d’ébauche de 2 à 3 mm de profondeur sur acier doux.
- Centres de formation technique et lycées professionnels : programmation CNC Siemens avec langage ISO standard compatible centres d’usinage industriels. La machine couvre les exercices de tournage extérieur, alésage, dressage, gorges et filetage en un seul équipement, sans changement d’outillage spécifique.
Pour la production cadencée multi-axes sur pièces complexes, un tour bi-broche avec axe Y reste plus adapté. Le CKT 360×750 vise la polyvalence et la petite à moyenne série répétitive.
Critères techniques décortiqués
Le tableau donne les chiffres bruts. Voici comment chaque paramètre influence le travail quotidien sur ce tour CNC.
- Commande Siemens Sinumerik 808D : interface ShopTurn pour programmation conversationnelle directe au pied de la machine, sans passer par un poste DAO/FAO externe. Un opérateur formé sur Mazatrol ou Fanuc se réoriente en deux à trois jours. Le langage ISO standard reste compatible avec les centres d’usinage industriels les plus diffusés.
- Mandrin hydraulique 3 mors : force de serrage constante quel que soit l’effort de coupe, là où un mandrin mécanique à clé se desserre progressivement sous vibrations. Le temps de changement de pièce est divisé par 4 à 6 par rapport au serrage manuel, gain mesurable à partir de la trentième pièce d’une série.
- Puissance broche 5,1 kW (S1) / 3,7 kW : autorise des passes d’ébauche de 2 mm de profondeur sur acier doux à 150 mm de diamètre. Sur acier trempé au-delà de 250 HB, il faut réduire la passe à 1 à 1,5 mm et ajuster la vitesse d’avance. Cette puissance reste mesurée face aux tours industriels de 5,5 à 7,5 kW, dimensionnée pour la petite à moyenne série.
- Tourelle 6 positions (option 8) : enchaînement ébauche, finition, dressage, gorge, alésage et tronçonnage en un cycle automatique sur séries courtes, sans changement d’outil manuel. La section 16 x 16 mm (option 20 x 20 mm) accepte les porte-outils carbure courants des fabricants standards.
- Contre-pointe hydraulique fourreau 100 mm : perçage en axe avec foret jusqu’à 25 mm de diamètre, soutien des pièces longues entre pointes pour limiter le fléchissement. La commande hydraulique évite le serrage manuel répété, gain de productivité sur les séries d’arbres ou de tiges supérieures à 300 mm.
Maintenance et longévité
Un tour CNC demande un entretien régulier mais limité, concentré sur la lubrification, le fluide de coupe et les contrôles de géométrie. Voici le plan d’entretien type pour ce gabarit.
- Quotidien : vérification du niveau de lubrifiant central (consommation 0,5 à 1 litre toutes les 200 heures), nettoyage des copeaux au pinceau et à l’air comprimé, contrôle visuel du circuit d’arrosage.
- Hebdomadaire : contrôle de la concentration du fluide de coupe soluble selon la matière usinée, vidange du bac récupérateur, vérification du serrage du mandrin hydraulique au manomètre.
- Mensuel : graissage des glissières du traînard et de la tourelle à la graisse lithium NLGI 2, contrôle visuel de l’usure des plaquettes carbure en service, nettoyage du filtre du circuit hydraulique.
- Semestriel : contrôle du jeu des paliers de broche au comparateur (0,01 mm maxi en radial), vérification de l’alignement broche / contre-pointe au télescope optique.
- Annuel : vidange complète du circuit de lubrification automatique (huile ISO VG 150), contrôle de la géométrie du banc, sauvegarde de la batterie mémoire CN.
Les pièces d’usure courantes sont les plaquettes carbure (durée 30 à 120 minutes de coupe selon matière), les buses d’arrosage, le filtre hydraulique du mandrin (changement bisannuel) et les roulements de broche (15000 à 25000 heures en usage moyen). La batterie de sauvegarde mémoire CN se remplace tous les cinq ans environ. Outils nécessaires : clés Allen 4 à 10 mm, jauge d’épaisseur 0,05 à 1 mm, comparateur 0,01 mm, manomètre hydraulique et pinceau plat pour graissage.
Accessoires compatibles
Pour démarrer la production en sous-traitance générale, le CKT 360×750 se complète avec quelques consommables et outillages courants du catalogue.
- Pour le fluide de coupe sur acier et inox, utiliser l’huile soluble Igol Usinov 2280 en bidon de cinq litres, adaptée au circuit d’arrosage intégré du tour.
- Pour la lubrification automatique des engrenages et glissières, choisir l’huile Sonigliss 150 Igol pour CNC en viscosité ISO VG 150 conforme à la préconisation constructeur.
- Pour évacuer copeaux longs et limailles fines en sortie de zone d’usinage, installer l’aspirateur des copeaux et limailles métalliques CORMAK MDC750 400V en complément du circuit d’arrosage.
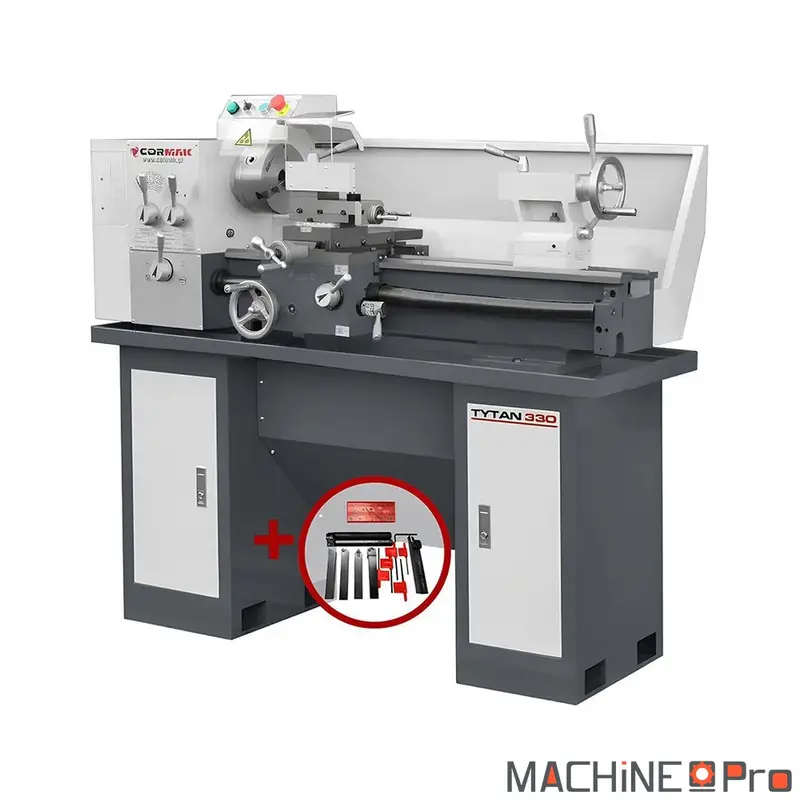
- Pour les reprises rapides au coup par coup en complément du CKT 360×750, ajouter le tour universel CORMAK TYTAN 330×915 400V comme machine d’appoint sur le poste voisin.
Découvrez toute notre gamme : Cormak.
Avis
Il n’y a pas encore d’avis.