
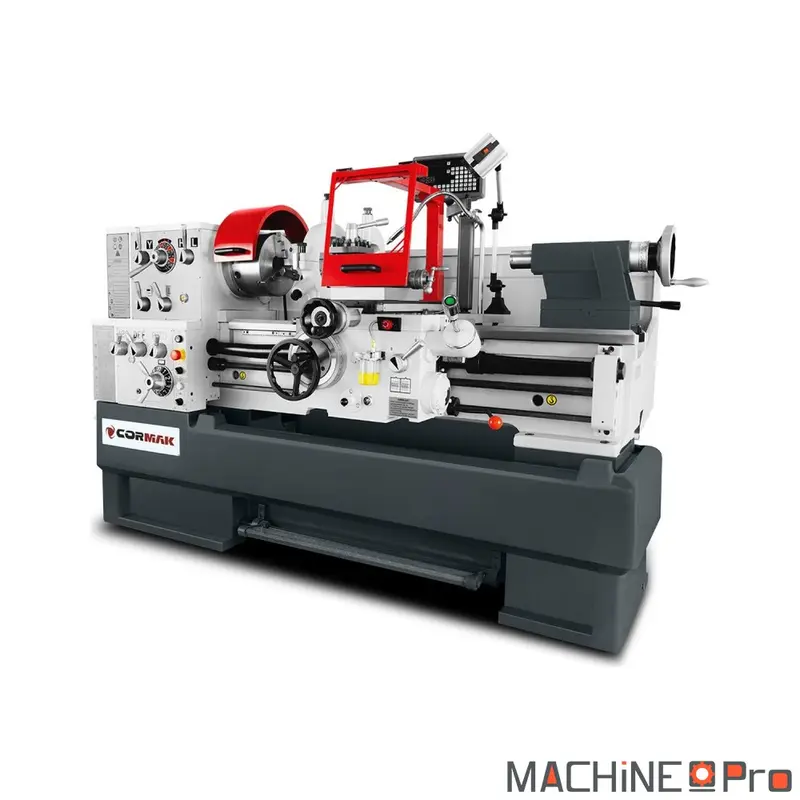

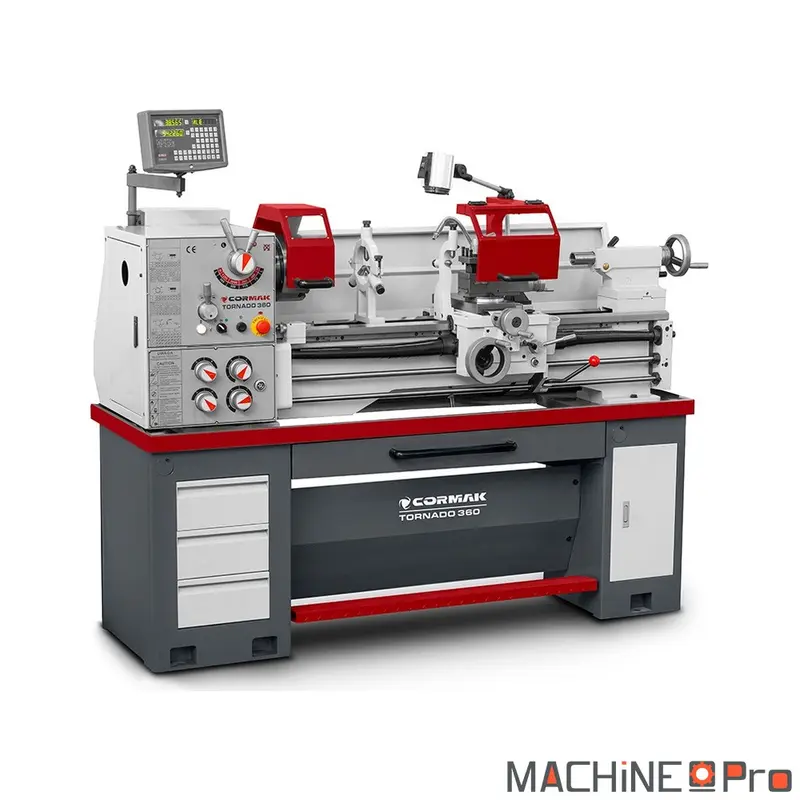
Le tour à métaux universel CORMAK 460 x 1000 est une machine de tournage robuste destinée aux ateliers de mécanique générale, à la maintenance industrielle et à la production de pièces en série. Son moteur principal de 5,5 kW en 400 V, sa boîte mécanique à 12 vitesses couvrant la plage de 25 à 1700 tr/min et son large passage de broche de 80 mm lui permettent d’usiner aussi bien des barres traversantes que des pièces de fort diamètre. La capacité de 460 mm au-dessus du banc et la distance de 1000 mm entre pointes offrent une amplitude de travail confortable pour la mécanique de précision comme pour les pièces longues. Le banc en fonte trempée et rectifiée de 300 mm de large, la broche à nez D1-8 CAMLOCK, l’affichage digital 3 axes et le pont démontable autorisant un diamètre de 690 mm font de ce tour un outil polyvalent, stable et adapté à un usage intensif en atelier.
| Caractéristique | Valeur |
|---|---|
| Diamètre de tournage max. au-dessus du banc | 460 mm |
| Diamètre de tournage au-dessus du chariot | 260 mm |
| Distance entre pointes | 1000 mm |
| Longueur maximale de pièce installée | 900 mm |
| Diamètre admissible avec pont démonté | 690 mm |
| Largeur du banc | 300 mm |
| Passage de broche | 80 mm |
| Vitesses de broche | 12 vitesses : 25 à 1700 tr/min |
| Nez de broche | D1-8 CAMLOCK |
| Cône de broche | MK7 |
| Mandrin 3 mors | 250 mm |
| Course longitudinale | 750 mm |
| Course transversale | 295 mm |
| Course du petit chariot | 125 mm |
| Section maximale de l’outil | 25 x 25 mm |
| Course du fourreau de contre-pointe | 130 mm |
| Cône du fourreau de contre-pointe | MK4 |
| Filetages métriques | (41) 0,1 à 14 mm |
| Filetages impériaux | (60) 2 à 112 TPI |
| Avances longitudinales | (42) 0,031 à 1,7 mm/tr |
| Avances transversales | (42) 0,014 à 0,784 mm/tr |
| Avance rapide | Oui |
| Puissance moteur principal S1/S6 | 5,5 / 6,6 kW en 400 V |
| Puissance de la pompe de lubrification | 0,1 kW |
| Dimensions (L x l x H) | 2200 x 1080 x 1650 mm |
| Poids net | 1655 kg |
Quel type d’usage
Ce tour s’adresse aux ateliers qui enchaînent des tournages variés sur des pièces métalliques de taille moyenne à grande. Voici les profils pour lesquels il est le mieux dimensionné.
- Mécanique générale d’atelier : avec ses 460 mm au-dessus du banc et ses 1000 mm entre pointes, il couvre la grande majorité des arbres, axes et pièces de révision. Les 12 vitesses de 25 à 1700 tr/min laissent choisir le régime adapté à chaque diamètre et à chaque matériau, de l’acier au laiton.
- Maintenance industrielle : le pont démontable porte la capacité à 690 mm de diamètre, ce qui permet de reprendre des poulies, brides et pièces de fort encombrement sans changer de machine. Le banc rectifié de 300 mm garde la précision même après plusieurs reprises sur la même pièce.
- Production de pièces en série : l’avance rapide et la lubrification intégrée réduisent les temps morts entre passes, tandis que la boîte de filetage complète (métrique, impérial, modulaire) enchaîne les opérations sans réglage long. La broche D1-8 CAMLOCK accélère les changements de mandrin entre lots.
- Formation et usinage de précision : l’affichage digital 3 axes affiche en temps réel la position des chariots, ce qui sécurise les cotes et accélère l’apprentissage du tournage conventionnel. Le passage de broche de 80 mm autorise le travail de barres traversantes courantes en atelier de prototypage.
Critères techniques décortiqués
Quelques chiffres clés méritent d’être expliqués pour comprendre ce que cette machine permet réellement au quotidien.
- Passage de broche 80 mm : ce diamètre intérieur détermine la barre la plus grosse que l’on peut faire passer à travers la broche. À 80 mm, le tour accepte la plupart des ronds courants en travail traversant, ce qui évite de scier la matière à longueur avant usinage.
- Boîte 12 vitesses 25 à 1700 tr/min : la large plage de régimes couvre les gros diamètres à basse vitesse comme les petites pièces à haute vitesse de coupe. Disposer de 12 paliers mécaniques permet de rester proche de la vitesse de coupe idéale pour chaque matériau et chaque outil.
- Nez de broche D1-8 CAMLOCK et cône MK7 : le montage CAMLOCK verrouille le mandrin par cames en quelques secondes, sans clé de serrage longue. Le cône MK7 garantit une assise rigide pour les pinces et les outils en bout de broche.
- Banc rectifié de 300 mm en fonte trempée : la largeur et la trempe du banc absorbent les efforts de coupe et limitent les vibrations sur les passes profondes. C’est ce qui assure la régularité de l’état de surface en usage intensif.
- Boîte de filetage complète : 41 pas métriques, 60 pas impériaux, plus les pas modulaires et D.P., se règlent directement à la boîte des avances. L’opérateur passe d’un filetage métrique à un filetage en pouces sans changer de pignons.
- Avance rapide et affichage 3 axes : l’avance rapide déplace le traînard hors coupe pour réduire les temps de positionnement, et l’affichage digital 3 axes restitue la cote longitudinale, transversale et du petit chariot pour des reprises répétables.
Maintenance et longévité
Un entretien régulier conditionne la précision et la durée de vie d’un tour conventionnel. Voici les points à surveiller selon la périodicité.
- Quotidien (toutes les 8 h) : nettoyer les copeaux du banc et des chariots en fin de poste, puis huiler les glissières manuellement. Des copeaux laissés sur les glissières rayent les portées rectifiées et dégradent la précision des courses.
- Hebdomadaire (40 h) : contrôler le niveau du liquide de la pompe de refroidissement et vérifier le serrage du mandrin. Un liquide de coupe insuffisant accélère l’usure des outils et chauffe la pièce, ce qui fausse les cotes.
- Mensuel (250 h) : vérifier le niveau d’huile de la boîte des vitesses et de la boîte des avances, et nettoyer la pompe de lubrification de 0,1 kW. Une lubrification dégradée use prématurément les pignons et augmente le bruit de fonctionnement.
- Annuel (1000 h) : contrôler le jeu des chariots et le réglage des lardons, puis vérifier l’alignement de la contre-pointe par rapport à la broche. Un défaut d’alignement génère de la conicité sur les pièces longues usinées entre pointes.
Accessoires compatibles
Pour exploiter ce tour en continu, prévoyez les consommables d’usinage et de lubrification adaptés.
- Pour le circuit de refroidissement intégré, utilisez Huile soluble Igol Usinov 2280, fluide de coupe soluble en bidon de 5 L.
- Pour le tournage à sec ou les passes délicates, prévoyez Huile Oil Cut B35 SAFE Igol, huile de coupe entière en 5 L.
- Pour entretenir les glissières du banc et des chariots, appliquez Huile Sonigliss 68 Igol, huile de glissières en bidon de 5 L.
- Pour faciliter la lubrification courante, équipez l’atelier du Kit de lubrification pour machine outils CORMAK CS10.
Avis
Il n’y a pas encore d’avis.