
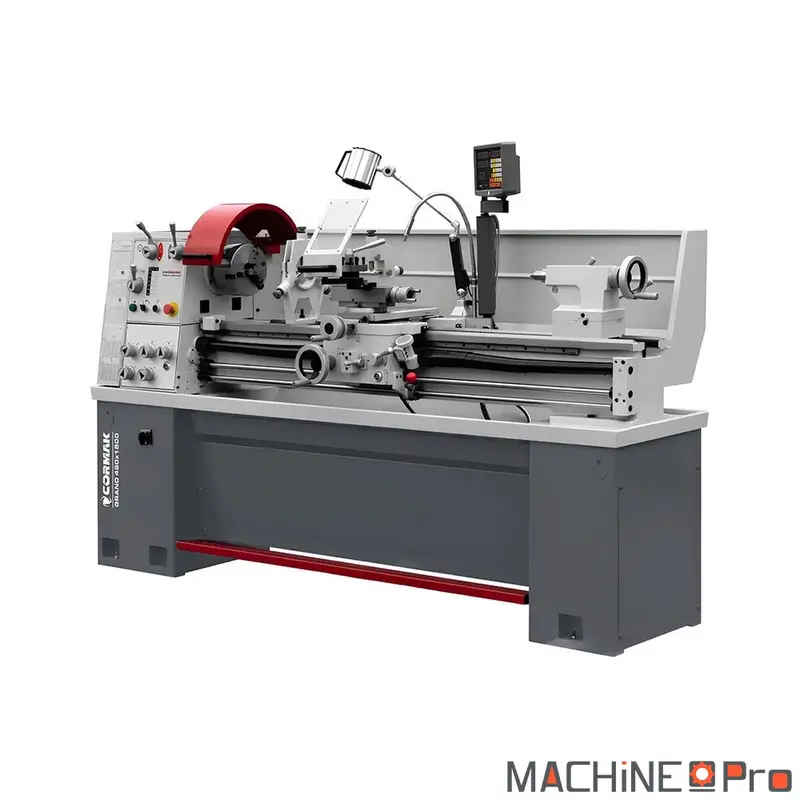

Le tour à métaux universel Cormak GRAND 420×1500 est conçu pour le tournage de précision des pièces métalliques en atelier de mécanique générale et en production industrielle. Son moteur principal de 2,0 / 2,4 kW alimenté en 400 V triphasé entraîne une boîte mécanique à 12 vitesses couvrant une plage de 45 à 2000 tr/min, ce qui permet d’ajuster finement la cadence au diamètre et au matériau usinés. Avec une capacité de tournage de 390 mm au-dessus du banc, une distance de 1500 mm entre pointes et un passage de broche de 55 mm, il accepte des arbres longs comme des barres traversant la broche. Le banc en fonte trempé et rectifié de 220 mm de large, la broche D1-5 CAMLOCK et l’affichage digital 2 axes assurent rigidité, répétabilité et confort de lecture sur des séries longues.
| Caractéristique | Valeur |
|---|---|
| Mandrin 3 mors | 200 mm |
| Diamètre de tournage max. au-dessus du banc | 390 (420) mm |
| Diamètre de tournage au-dessus du chariot | 240 mm |
| Diamètre de tournage dans le rompu | Non communiqué |
| Distance entre pointes | 1500 mm |
| Longueur maximale de la pièce avec mandrin et pointe | 1400 mm |
| Largeur du banc | 220 mm |
| Passage de broche | 55 mm |
| Vitesses de broche | 12 vitesses (I/II) : 45 à 2000 tr/min |
| Gammes de vitesses de broche | I : 45 à 1000 tr/min / II : 90 à 2000 tr/min |
| Nez de broche | D1-5 CAMLOCK |
| Cône de broche | MK6 |
| Dimensions de la tourelle porte-outils | 90 × 90 × 32 mm |
| Dimensions maximales de l’outil | 20 × 20 mm |
| Course du petit chariot | 110 mm (0,04 mm) |
| Course transversale | 195 mm (0,04 mm) |
| Course longitudinale | 1150 mm (0,15 mm) |
| Filetages métriques | (36) 0,8 à 14 mm |
| Filetages impériaux | (36) 2 à 28 TPI |
| Avances longitudinales | (64) 0,03 à 0,42 mm/tr |
| Avances transversales | (64) 0,006 à 0,11 mm/tr |
| Course du fourreau de contre-pointe | 110 mm (0,04 mm) |
| Diamètre du fourreau de contre-pointe | 45 mm |
| Cône du fourreau de contre-pointe | MK4 |
| Puissance moteur principal | 2,0 / 2,4 kW (S1/S6) |
| Puissance de la pompe de lubrification | 0,1 kW |
| Dimensions (L × l × H) | 2400 × 780 × 1650 mm |
| Poids | 920 kg ±2 % |
Quel type d’usage
Avec ses 1500 mm entre pointes et son passage de broche de 55 mm, ce tour s’adresse aux ateliers qui usinent des pièces longues et de fort diamètre en acier, fonte ou laiton.
- Mécanique générale et réparation : la plage de 45 à 2000 tr/min et les 12 vitesses mécaniques couvrent aussi bien l’ébauche de gros arbres que la finition de petites pièces. Un atelier de réparation y reprend axes, broches et bagues sans changer de machine selon le travail.
- Fabrication de pièces longues : les 1500 mm entre pointes et les 1400 mm de longueur utile avec mandrin et pointe permettent de tourner des arbres de transmission, vis sans fin et colonnes. La contre-pointe MK4 stabilise la pièce sur toute sa longueur pendant l’usinage.
- Filetage métrique et impérial : les 36 filetages métriques de 0,8 à 14 mm et les 36 filetages impériaux de 2 à 28 TPI se règlent directement par la boîte d’avances. Cela couvre la reprise de filets endommagés comme la production de tiges filetées spécifiques.
- Production en série courte : l’affichage digital 2 axes et les avances automatiques longitudinales et transversales sécurisent la répétabilité d’une pièce à l’autre. Les ateliers qui enchaînent des lots de quelques dizaines de pièces y gagnent en régularité dimensionnelle.
Critères techniques décortiqués
Les chiffres clés de ce tour déterminent directement ce que l’on peut usiner et avec quelle précision.
- Passage de broche 55 mm : il fixe le diamètre maximal de barre que l’on peut faire traverser la broche pour la travailler par tronçons. Au-delà de 55 mm, la barre doit être tournée entre mandrin et pointe, ce qui réduit la longueur exploitable.
- Banc rectifié de 220 mm : la largeur et la rectification du banc en fonte trempé conditionnent la rigidité de l’ensemble. Un banc large limite les vibrations en ébauche de fort diamètre et préserve la planéité des déplacements du chariot dans le temps.
- Boîte 12 vitesses, 45 à 2000 tr/min : les deux gammes mécaniques (45 à 1000 et 90 à 2000 tr/min) couvrent les vitesses lentes nécessaires aux gros diamètres et les vitesses rapides utiles aux petites pièces. Adapter la vitesse de coupe au matériau prolonge la durée de vie des outils.
- Nez de broche D1-5 CAMLOCK : ce standard permet de changer rapidement de mandrin par verrouillage à came, sans dévisser un plateau lourd. Le cône de broche MK6 reçoit les pointes et réductions courantes du parc d’outillage.
- Affichage digital 2 axes : la lecture directe des positions longitudinale et transversale supprime le comptage manuel des tours de manivelle. Sur des cotes serrées, cela réduit les erreurs de positionnement et accélère les reprises.
- Avances fines 0,006 à 0,42 mm/tr : la plage large d’avances longitudinales et transversales permet de passer de l’ébauche rapide à la finition soignée. Une avance fine en finition améliore l’état de surface sans reprise manuelle.
Maintenance et longévité
Un entretien régulier conditionne la précision durable d’un tour soumis aux copeaux et au lubrifiant.
- Toutes les 40 heures : nettoyer le banc et les glissières des copeaux puis vérifier le niveau d’huile de glissières. Des copeaux laissés sur le banc rayent les portées et dégradent peu à peu la précision des déplacements.
- Toutes les 250 heures : contrôler la tension et l’état des courroies de la boîte de vitesses, ainsi que le jeu des chariots. Un chariot mal réglé introduit du jeu qui se traduit par des cotes irrégulières en série.
- Toutes les 1000 heures : vidanger le carter de la boîte mécanique et nettoyer le bac et la pompe de lubrification. Un circuit de refroidissement encrassé perd en débit et n’évacue plus correctement la chaleur de coupe.
- Contrôle annuel : vérifier l’alignement de la contre-pointe avec la broche et le parallélisme du chariot avec le banc. Un défaut d’alignement génère de la conicité sur les pièces longues tournées entre pointes.
Accessoires compatibles
Pour exploiter ce tour au quotidien, prévoyez les consommables de coupe et de lubrification adaptés à l’usinage des métaux.
- Pour refroidir la zone de coupe en tournage d’acier, utiliser Huile soluble Igol Usinov 2280, fluide soluble pour usinage des métaux en bidon de 5 L.
- Pour lubrifier le banc et les glissières du chariot, prévoir Huile Sonigliss 68 Igol, huile de glissières machine-outil en bidon de 5 L.
- Pour faciliter le graissage régulier des points de lubrification, équiper l’atelier du Kit de lubrification pour machine outils Cormak CS10 dédié aux machines d’usinage.
Avis
Il n’y a pas encore d’avis.