
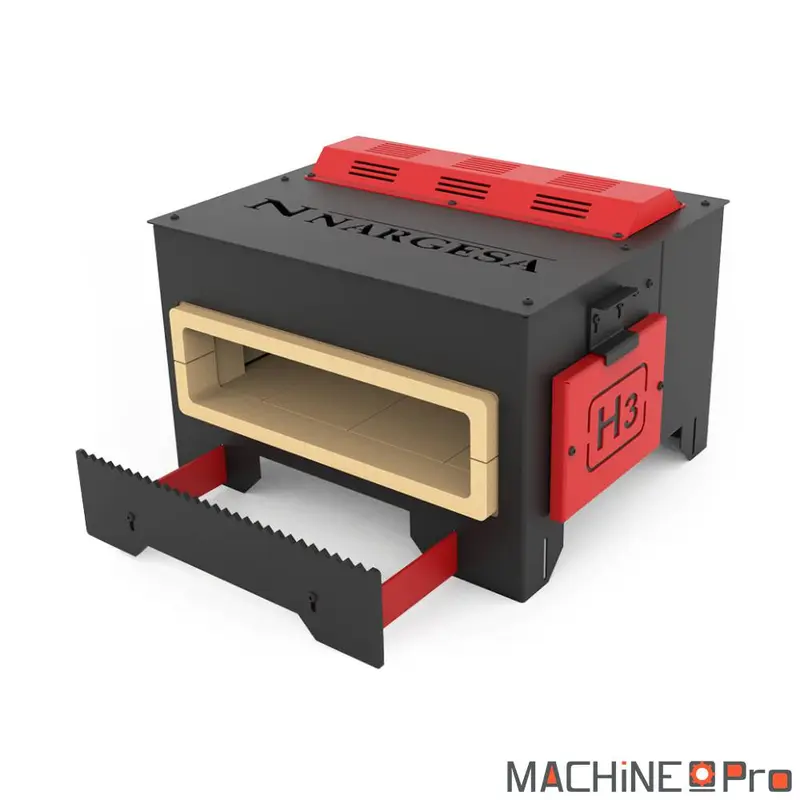

Le four de forge H3 Nargesa est un four à gaz propane (GLP) trois brûleurs conçu pour la coutellerie, la ferronnerie d’art et la forge ornementale. Équipé d’une chambre de combustion de 464 × 240 × 100 mm, il chauffe l’acier carbone et le fer doux jusqu’à 1 300 °C avec une consommation de 1 kg/h à pleine charge sous 1 bar. Les trois brûleurs fonctionnent indépendamment pour adapter la zone chauffée à la pièce, l’isolation en vermiculite compactée maintient le rendement thermique, et l’allumage électronique automatique avec vanne thermocouple répond à la norme RD 919/2006 (certification APPLUS).
| Caractéristique | Valeur |
|---|---|
| Type de combustible | Gaz propane (GLP) |
| Nombre de brûleurs | 3 (fonctionnement indépendant) |
| Puissance totale (Hi) | 12 kW |
| Température maximale | 1 300 °C |
| Pression de travail réglable | 0,1 – 1,5 bar |
| Consommation à 1 bar (3 brûleurs) | 1 kg/h |
| Autonomie sur bouteille propane 35 kg | 35 h à pleine puissance (jusqu’à 105 h sur 1 brûleur) |
| Dimensions de la chambre de combustion | 464 × 240 × 100 mm |
| Dimensions extérieures (L × P × H) | 580 × 658 × 370 mm |
| Isolation | Double couche de vermiculite compactée |
| Allumage | Électronique automatique |
| Sécurités gaz | Vanne thermocouple, vanne anti-retour, régulateur de pression à manomètre |
| Tuyau de gaz | Acier inoxydable |
| Émissions de CO | < 0,002 % (certification APPLUS) |
| Conformité | RD 919/2006 |
| Poids net | 53 kg |
| Garantie constructeur Nargesa | 3 ans (avec enregistrement sur le site Nargesa) |
Quel type d’usage
Le H3 vise les ateliers qui chauffent l’acier carbone ou le fer doux S235 sur des sessions de quelques heures, sans cadence industrielle continue. Sa chambre 464 x 240 x 100 mm impose des sections de barre raisonnables, ronds jusqu’à 30 mm de diamètre confortables, plats jusqu’à 80 x 20 mm. La consommation d’un seul kilo de propane par heure à 1 bar place la machine dans une catégorie artisanale, loin des fours industriels qui brûlent 4 à 5 kg/h sur le même volume de chambre.
- Coutelier indépendant en production régulière : acier carbone XC75, 90MnCrV8 ou 1095, lames de 25 à 35 cm, atteint 1150 °C en 12 à 15 min, obtient 10 à 13 h de chauffe effective sur une bouteille propane 13 kg.
- Forgeron d’art en ferronnerie décorative : balcons, grilles, mobilier sur profilés 12 à 30 mm en fer plat ou rond, longueurs 50 à 80 cm, les 1300 °C permettent le forgeage chaud du S235 sans écailler.
- École technique ou CFA en pièce ventilée : lycée professionnel ou maison forge qui apprécient la sécurité RD 919/2006 et les émissions CO maîtrisées sous 20 ppm pour des promotions de 4 à 8 apprenants.
- Atelier en fonctionnement semi-continu : structure 3 brûleurs avec injecteurs propane et chambre vermiculite tiennent 6 à 8 h de fonctionnement continu sans relais d’isolation, isolant minéral expansé classé A1 incombustible sans fibres respirables CMR 2.
Les ateliers qui chauffent quelques pièces par session à 1100 °C trouvent dans le H3 la bonne plage. Ceux qui ont besoin de chambre plus large (560 mm et plus) pour de la ferronnerie volumineuse visent plutôt le H4 de la même gamme. À l’inverse, ceux qui tournent en 3×8 cherchent un four industriel à 4 ou 5 brûleurs avec consommation 4 kg/h, qui n’est pas l’esprit du H3.
Pour qui frappe à la main et veut compléter le poste avec une machine de cadence, le marteau-pilon PH50 NARGESA devient pertinent au-delà de 50 lames par mois quand la fatigue répétitive du marteau de forge pèse. Pour la ferronnerie d’art qui cintre à froid en plus du chaud, la cintreuse CC60 CNC couvre les arrondis longs là où le H3 traite les courbes serrées et les feuillages.
Critères techniques décortiqués
Les chiffres seuls trompent. Plusieurs spécifications méritent d’être remises dans leur contexte d’atelier pour bien dimensionner l’installation.
- Consommation 1 kg/h à 1 bar : valeur mesurée en régime stabilisé, chambre à 1300 °C, porte fermée. En usage réel avec ouvertures fréquentes pour sortir la pièce, comptez 1,3 à 1,6 kg/h selon la cadence, très inférieur aux 4 à 6 kg/h d’un foyer charbon improvisé en équivalent théorique.
- Puissance 12 kW (PCI) théorique : calculée sur le pouvoir calorifique du propane, dimensionne l’installation gaz avec un débit de 0,9 kg/h au détendeur, ce qui exclut les petits détendeurs de camping limités à 600 g/h.
- Détendeur haute pression réglable : il faut un modèle industriel 0,5 à 4 bar, raccordement G1/2 sur flexible NF homologué propane, pas un simple détendeur d’appoint.
- Plage de pression 0,1 à 1,5 bar : gouverne le régime thermique, à 0,3 bar on tient 950 °C plage du recuit, à 1 bar on atteint 1300 °C en continu plage de la forge chaude, au-delà de 1,2 bar la flamme blanchit et le rendement chute, mieux vaut rester entre 0,8 et 1 bar.
- Hauteur utile chambre 100 mm : cote critique, pour un rond de 25 mm le dégagement est nécessaire, pour un rond de 40 mm vous êtes au plafond et la chauffe devient inégale par effet de masquage de flamme, paramètre qui distingue le H3 (artisanat) du H4 ou des fours à chambre 200 mm (semi-industriel).
- Isolation vermiculite 0,065 W/m.K : selon NF EN 13167, plus léger que la fibre céramique réfractaire et sans fibres respirables CMR 2, ce choix tient sur 800 à 1500 h de chauffe avant dégradation visible des fissures fines, en usage artisan moyen (300 h/an) c’est 4 à 5 ans avant remplacement éventuel du kit d’isolation.
Maintenance et longévité
Trois axes d’entretien gouvernent la durée de vie du four. La chambre de combustion en vermiculite compactée se vérifie à chaque cycle : tout éclat ou retrait du matériau autour des injecteurs ou sur les parois latérales doit être inspecté avant le redémarrage. La vermiculite ne supporte pas les chocs mécaniques et le contact direct prolongé avec une pièce incandescente accélère son usure ; prévoir un remplacement périodique selon la cadence d’utilisation et commander des pièces d’origine Nargesa.
La ligne de gaz et les sécurités s’inspectent au moins une fois par mois : étanchéité du tuyau acier inoxydable et de ses raccords au pulvérisateur d’eau savonneuse (jamais à la flamme), réponse de la vanne thermocouple (la coupure du gaz doit intervenir dans les secondes qui suivent une extinction simulée), course libre des vannes à aiguilles et du régulateur de pression, lecture du manomètre stable hors-pression. Au moindre doute sur l’étanchéité ou la réponse d’une sécurité, fermer la bouteille et faire intervenir un technicien agréé gaz.
Les brûleurs et l’allumage électronique demandent un nettoyage à froid des injecteurs et de l’électrode de bougie après chaque session prolongée, pour évacuer les résidus de combustion et garantir une étincelle franche. La peinture calorique extérieure protège la structure : en cas d’éclat, retoucher avec une peinture haute température équivalente avant que la corrosion ne s’installe.
Accessoires compatibles
Pour compléter ce produit, les références ci-dessous sont issues du catalogue MachinePro.
- Pour maintenir fermement les pièces forgées lors des opérations de finition, choisir un étau de machine robuste compatible avec les profilés 12 à 30 mm.
- Pour les opérations d’usinage complémentaires après forgeage, prévoir un fluide de coupe émulsifiable adapté à l’acier carbone et au S235.
Avis
Il n’y a pas encore d’avis.