
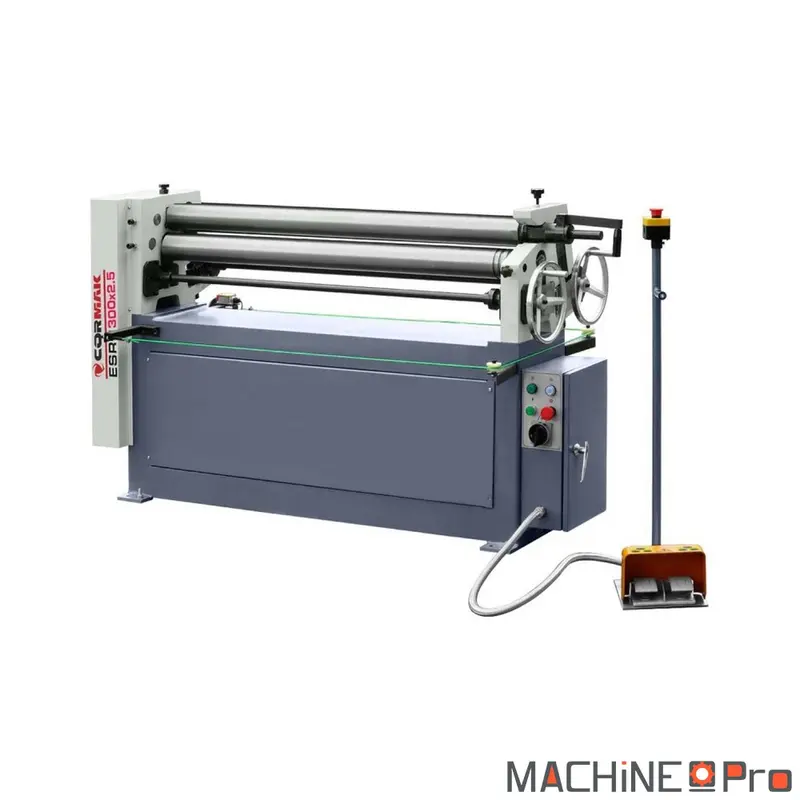

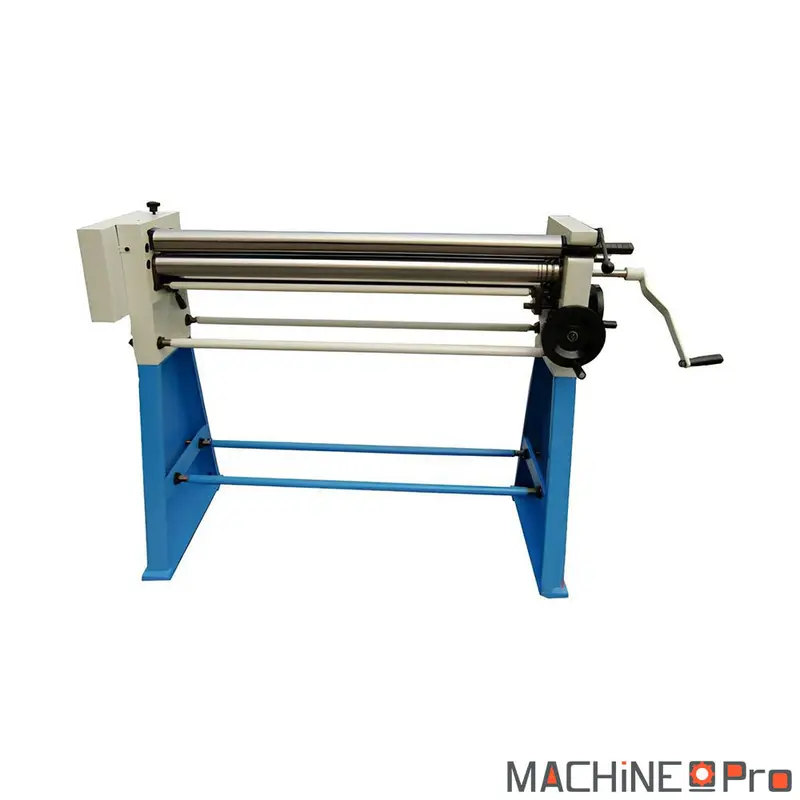
La rouleuse de tôle CORMAK ESR-1300X2.5 est une cintreuse électromécanique à trois rouleaux asymétriques conçue pour le roulage précis des tôles en atelier de chaudronnerie. Son moteur de 1,5 kW et son entraînement par chaîne et engrenages trempés entraînent les rouleaux pour cintrer des tôles jusqu’à 2,5 mm d’épaisseur sur une largeur utile de 1300 mm. La disposition asymétrique des arbres permet de réaliser aussi bien des viroles cylindriques que des cônes, ce qui élargit le champ des pièces réalisables. Avec son rouleau supérieur basculant à verrou, ses rouleaux réglables manuellement et sa commande au pied en 24 V avec arrêt d’urgence, elle apporte au chaudronnier stabilité, polyvalence et sécurité pour une production régulière de formes roulées.
| Caractéristique | Valeur |
|---|---|
| Modèle | ESR-1300X2.5 |
| Type de machine | Rouleuse électromécanique à 3 rouleaux asymétriques |
| Largeur utile maximale | 1300 mm |
| Épaisseur maximale de tôle | 2,5 mm |
| Diamètre des rouleaux | 90 mm |
| Puissance moteur | 1,5 kW |
| Entraînement | Électromécanique par chaîne et engrenages trempés |
| Rouleau supérieur | Basculant et verrouillable, rotation dans les deux sens |
| Réglage des rouleaux inférieur et latéraux | Manuel, en hauteur |
| Cintrage conique | Oui, grâce aux arbres asymétriques |
| Commande | Pédale au pied alimentée en 24 V avec arrêt d’urgence |
| Dimensions (L × l × H) | 1800 × 640 × 1000 mm |
| Poids | env. 600 kg (±2 %) |
| Alimentation moteur | Non communiqué |
| Vitesse de roulage | Non communiqué |
Quel type d’usage
La ESR-1300X2.5 vise les ateliers qui roulent des tôles fines à moyennes de façon régulière, sur des largeurs allant jusqu’à 1300 mm. Sa conception à trois rouleaux asymétriques et son moteur de 1,5 kW la situent sur des productions de viroles et de cônes au quotidien, sans la complexité d’une machine à galets motorisés multiples. Voici les profils d’atelier auxquels elle correspond.
- Atelier de chaudronnerie : la machine convient au roulage quotidien de viroles, cuves et conduits en tôle d’acier jusqu’à 2,5 mm. Sa largeur utile de 1300 mm couvre la plupart des formats de tôle courants en chaudronnerie générale.
- Fabrication métallique sur mesure : grâce aux arbres asymétriques, l’opérateur produit aussi bien des cylindres que des cônes sans changer de machine. Cette polyvalence est utile pour les pièces unitaires ou les petites séries variées.
- Serrurerie et métallerie : le roulage de habillages, anneaux et éléments cintrés se fait avec un réglage manuel des rouleaux. Le rouleau supérieur basculant à verrou facilite le dégagement de la pièce une fois roulée.
- Maintenance et reprise de pièces : pour réparer ou refabriquer une virole abîmée, la machine reproduit des diamètres réguliers à partir de tôle plate. La rotation du rouleau supérieur dans les deux sens permet d’ajuster progressivement le rayon de cintrage jusqu’à retrouver le profil d’origine de la pièce.
Critères techniques décortiqués
Quelques repères pour situer ce que chaque caractéristique change concrètement au poste de roulage. Sur une rouleuse, ce sont l’épaisseur admissible, la largeur utile et le diamètre des rouleaux qui définissent à la fois les pièces réalisables et la régularité du résultat.
- Épaisseur maximale de 2,5 mm : c’est la limite de tôle d’acier que la machine cintre sans forcer. Au-delà, la déformation devient trop exigeante pour ce gabarit, ce qui oriente vers un modèle ESR plus épais de la même gamme.
- Largeur utile de 1300 mm : elle fixe la longueur maximale de tôle engageable entre les rouleaux. Elle conditionne directement le développé des viroles et la hauteur des cônes que l’on peut produire en une passe.
- Rouleaux de 90 mm de diamètre : ce diamètre influe sur le rayon de cintrage minimal atteignable. Des rouleaux plus fins permettent des cylindres plus serrés, mais ce diamètre reste un bon compromis pour la rigidité et la résistance à la flexion.
- Moteur de 1,5 kW : il entraîne les rouleaux à un couple suffisant pour rouler régulièrement la tôle jusqu’à la capacité annoncée. La transmission par chaîne et engrenages trempés limite le glissement et préserve la durée de vie de l’entraînement, même lors de passes répétées sur la journée.
- Arbres asymétriques : leur positionnement décalé prend la tôle dès le bord, ce qui réduit la longueur de méplat non roulé en début et fin de pièce. C’est cette géométrie qui rend possible le cintrage conique.
- Rouleau supérieur basculant à verrou : il se relève pour extraire une virole fermée sans avoir à la déformer. Le verrou empêche toute ouverture intempestive pendant le roulage, ce qui sécurise l’opération.
Maintenance et longévité
Un entretien régulier garde le roulage régulier et préserve la précision des diamètres dans le temps. Sur une machine mécanique de ce type, l’essentiel des opérations porte sur la propreté des rouleaux, la tension de la chaîne et le contrôle des organes de réglage.
- Quotidien (chaque poste) : nettoyer les rouleaux des copeaux et résidus de calamine après usage. Une surface propre évite les marques sur la tôle et un cintrage irrégulier.
- Périodique (40 h) : vérifier la tension et l’état de la chaîne d’entraînement et graisser les paliers des rouleaux. Une chaîne détendue génère du jeu et une perte de précision sur le rayon obtenu.
- Périodique (250 h) : contrôler l’usure des engrenages trempés et le serrage des vis de réglage des rouleaux. Un réglage qui dérive fausse le parallélisme et donc la régularité des viroles.
- Annuel : faire vérifier le moteur, la commande au pied 24 V et l’arrêt d’urgence par une personne qualifiée. Un circuit de commande fiable est indispensable pour arrêter la machine immédiatement en cas de besoin et garder le poste sûr au fil des années.
Avis
Il n’y a pas encore d’avis.