
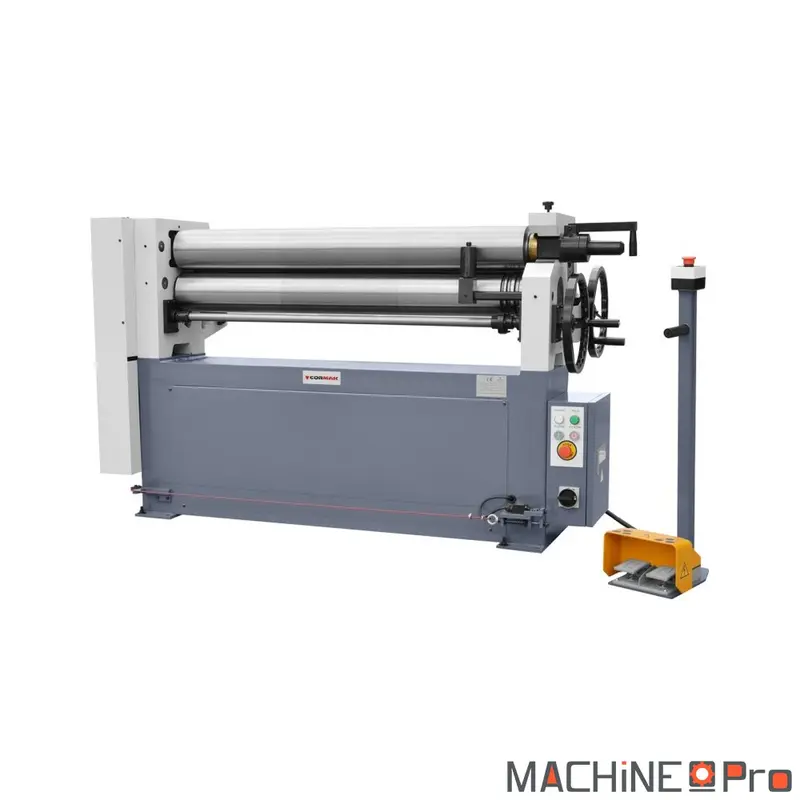

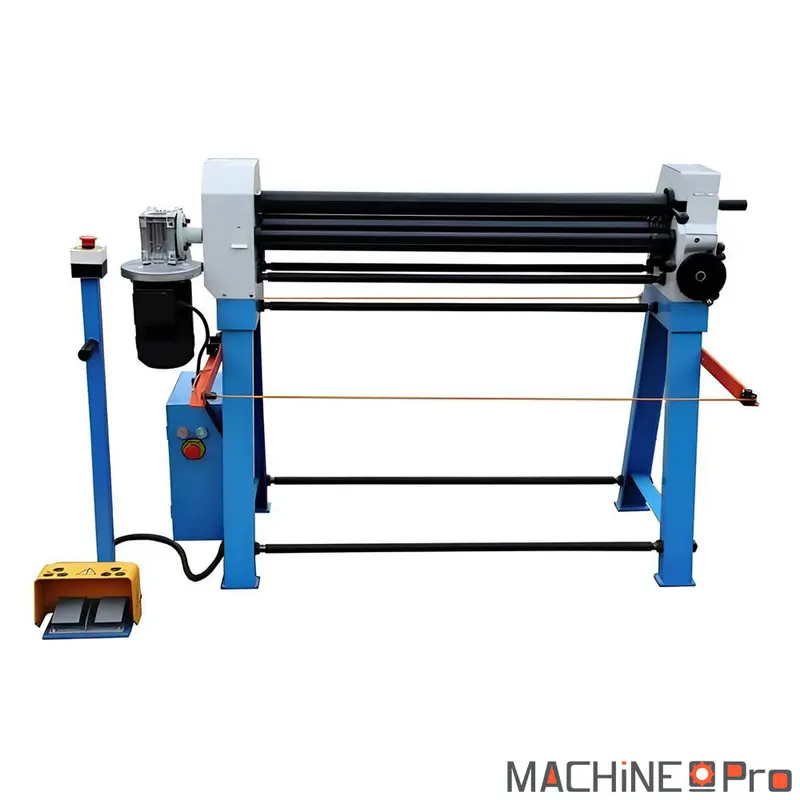
La rouleuse de tôles CORMAK ESR-2020X3.5 est une cintreuse électromécanique à trois rouleaux asymétriques destinée au roulage et au cintrage de tôles en acier, en inox et en métaux non ferreux dans les ateliers de chaudronnerie et de fabrication métallique. Avec une largeur utile de 2020 mm et une capacité de 3,5 mm d’épaisseur, elle traite des tôles larges pour la réalisation de viroles, de cylindres et de pièces coniques de grand développement. Son moteur de 3 kW, ses trois rouleaux de 125 mm de diamètre et son entraînement par engrenages et chaîne assurent un couple régulier et un roulage précis, même en travail soutenu. Sa structure robuste d’environ 1230 kg, sa commande par pédale avec arrêt d’urgence et son rouleau supérieur basculant garantissent stabilité, sécurité et extraction rapide des pièces formées.
| Caractéristique | Valeur |
|---|---|
| Modèle | ESR-2020X3.5 |
| Type de machine | Cintreuse électromécanique à 3 rouleaux |
| Configuration des rouleaux | 3 rouleaux asymétriques |
| Largeur utile maximale | 2020 mm |
| Épaisseur maximale de tôle | 3,5 mm |
| Diamètre des rouleaux | 125 mm |
| Puissance moteur | 3 kW |
| Entraînement | Engrenages et chaîne |
| Rouleau supérieur | Rotation bidirectionnelle, mécanisme de bascule et de pivot |
| Réglage des rouleaux inférieurs et latéraux | Manuel en hauteur |
| Commande | Pédale avec arrêt d’urgence |
| Formes réalisables | Viroles cylindriques et coniques |
| Dimensions (L × l × H) | 2530 × 640 × 1050 mm |
| Poids | env. 1230 kg (±2 %) |
Quel type d’usage
La largeur de roulage de 2020 mm et la capacité de 3,5 mm orientent cette rouleuse vers les ateliers qui forment des tôles larges en série courte ou moyenne.
- Chaudronnerie et tôlerie industrielle : la largeur utile de 2020 mm permet de rouler en une seule passe des viroles et des cylindres de grand développement. C’est l’usage central de la machine pour la fabrication de réservoirs, de conduits et d’enveloppes métalliques.
- Fabrication de pièces coniques : grâce au mécanisme de bascule et de pivot du rouleau supérieur, l’atelier réalise des cônes et des troncs de cône en plus des formes cylindriques. Cette polyvalence couvre les trémies, les manchons et les pièces de raccordement.
- Travail multi-matériaux jusqu’à 3,5 mm : la machine roule l’acier doux, l’inox et les métaux non ferreux dans la limite de 3,5 mm d’épaisseur. Cette capacité convient aux pièces structurelles courantes et aux ouvrages décoratifs en métal mince.
- Production soutenue en atelier : la masse d’environ 1230 kg et l’entraînement par engrenages et chaîne soutiennent un usage régulier sur la journée. La commande par pédale libère les deux mains pour guider et maintenir la tôle pendant le roulage.
Critères techniques décortiqués
Quelques valeurs clés expliquent ce que la machine peut former et comment elle se comporte au quotidien.
- Largeur utile de 2020 mm : c’est la longueur maximale de tôle qui passe entre les rouleaux. Elle détermine directement la hauteur ou la circonférence des viroles réalisables, et place cette machine dans la catégorie des rouleuses larges.
- Capacité de 3,5 mm d’épaisseur : il s’agit de l’épaisseur maximale roulable en acier doux. Au-delà, l’effort dépasse la capacité de la machine. En inox ou pour des cintrages serrés, l’épaisseur utile pratique reste en deçà de ce maximum.
- Rouleaux de 125 mm de diamètre : le diamètre des rouleaux conditionne la rigidité de la formation et le diamètre minimal de roulage. Des rouleaux de 125 mm offrent un bon compromis entre tenue de la tôle large et formation de cylindres réguliers.
- Disposition à 3 rouleaux asymétriques : le décalage des rouleaux réduit la zone plate en bord de tôle, ce qui limite la reprise après roulage. Cette géométrie est privilégiée pour obtenir des viroles propres avec un minimum de retouche.
- Moteur de 3 kW avec entraînement engrenages et chaîne : la puissance et la transmission mécanique délivrent un couple stable même sur la pleine largeur. Le rouleau supérieur tourne dans les deux sens pour engager et reprendre la tôle sans la sortir de la machine.
- Commande par pédale avec arrêt d’urgence : l’opérateur pilote la rotation au pied et garde les mains sur la pièce. L’arrêt d’urgence intégré coupe la machine immédiatement en cas d’imprévu pendant le formage.
Maintenance et longévité
Un entretien régulier de l’entraînement mécanique et des surfaces de roulage conserve la précision de la machine dans le temps.
- À chaque poste de travail : essuyer les rouleaux et retirer les copeaux et résidus métalliques avant le roulage. Une surface propre évite les marques imprimées sur la tôle et l’usure prématurée des rouleaux.
- Hebdomadaire : contrôler la tension de la chaîne d’entraînement et vérifier l’absence de jeu anormal sur le rouleau supérieur. Une chaîne détendue dégrade le couple transmis et accélère l’usure des pignons.
- Mensuel : lubrifier les engrenages, la chaîne et les paliers selon les points de graissage du fabricant. Un graissage suivi limite l’échauffement et préserve la fluidité des réglages manuels en hauteur.
- Périodique : vérifier le bon fonctionnement de l’arrêt d’urgence et de la pédale de commande avant toute série. Un organe de sécurité contrôlé garantit l’arrêt immédiat de la rotation en cas de besoin.
- Annuel : inspecter l’état de surface des trois rouleaux et le mécanisme de bascule du rouleau supérieur. Des rouleaux rectifiés et un basculement sans point dur maintiennent la qualité de roulage et la facilité d’extraction des pièces.
Avis
Il n’y a pas encore d’avis.