
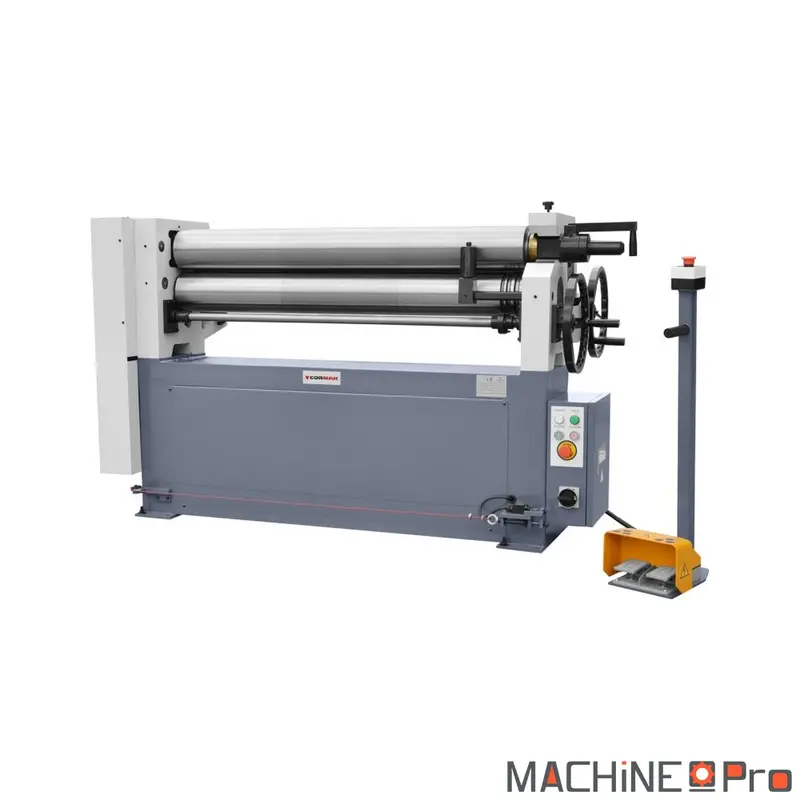

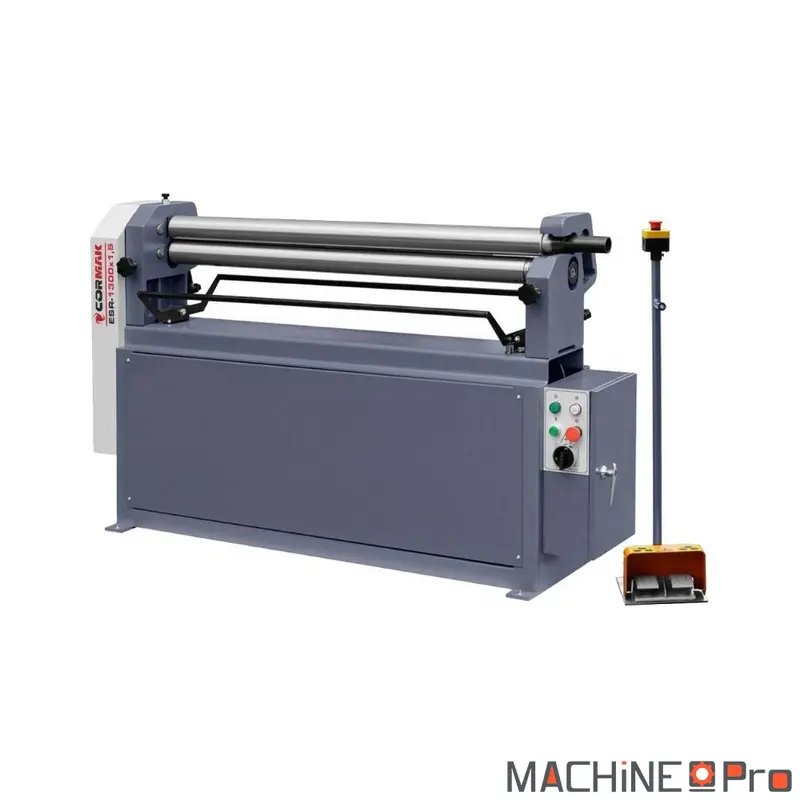
La rouleuse de tôle CORMAK ESR-1300X6.5 est une cintreuse à trois rouleaux conçue pour le roulage de tôles en acier, en inox et en métaux non ferreux, en atelier de chaudronnerie comme en production industrielle. Entraînée par un moteur électromécanique de 3,0 kW en 400 V, elle roule des tôles jusqu’à 6,5 mm d’épaisseur (environ 4 mm en inox) sur une largeur utile de 1300 mm, avec des rouleaux de 150 mm de diamètre qui garantissent rigidité et régularité du cintrage. Sa configuration asymétrique à trois rouleaux permet de produire cylindres, viroles, cônes et pièces cintrées de façon précise et répétable, y compris le pré-cintrage des bords. Avec une structure robuste d’environ 770 kg, le basculement du rouleau supérieur pour extraire la pièce finie et un pilotage par pédale doté d’un arrêt d’urgence, cette machine offre une utilisation polyvalente et sûre pour la chaudronnerie légère à moyenne en usage soutenu.
| Caractéristique | Valeur |
|---|---|
| Modèle | ESR-1300X6.5 |
| Largeur utile maximale | 1300 mm |
| Épaisseur maximale de tôle (acier) | 6,5 mm |
| Épaisseur maximale de tôle (inox) | environ 4 mm |
| Diamètre des rouleaux | 150 mm |
| Nombre de rouleaux | 3 (disposition asymétrique) |
| Type d’entraînement | Électromécanique |
| Puissance moteur | 3,0 kW |
| Tension d’alimentation | 400 V |
| Vitesse de rotation | Non communiqué |
| Pilotage | Pédale avec arrêt d’urgence |
| Rouleau supérieur | Basculant pour extraction de la pièce |
| Cintrage conique | Possible |
| Dimensions (L x l x H) | 1810 x 640 x 1050 mm |
| Poids | environ 770 kg (±2 %) |
Quel type d’usage
La ESR-1300X6.5 vise les ateliers qui roulent des tôles épaisses de façon régulière et qui recherchent une cintreuse mécanique simple, robuste et fidèle d’une pièce à l’autre.
- Chaudronnerie légère à moyenne : elle convient aux ateliers qui façonnent cylindres, viroles et carters jusqu’à 6,5 mm d’acier sur 1300 mm de large. La disposition à trois rouleaux et le diamètre de 150 mm assurent un cintrage régulier sur des séries courtes comme sur des pièces unitaires.
- Travail de l’inox et des non ferreux : la machine roule l’inox jusqu’à environ 4 mm, ainsi que l’aluminium et le cuivre dans des épaisseurs adaptées. Elle répond aux besoins de la tôlerie fine en acier inoxydable pour des éléments de cuves, gaines ou habillages.
- Production de cônes et de viroles : grâce au cintrage conique et au pré-cintrage des bords, elle réalise des cônes et des viroles soudables sans reprise importante. C’est un atout pour les pièces de tuyauterie, les trémies et les réducteurs.
- Atelier de maintenance et fabrication à la demande : son réglage mécanique manuel et son pilotage à la pédale la rendent accessible à un opérateur polyvalent. Elle s’intègre dans un atelier qui produit des pièces variées sans réglages numériques complexes.
Critères techniques décortiqués
Quelques chiffres clés conditionnent ce que la machine peut rouler et la qualité du résultat.
- Épaisseur maximale de 6,5 mm : c’est l’épaisseur d’acier doux que la cintreuse roule en pleine largeur. En inox, plus résistant, la capacité descend à environ 4 mm, ce qui reste cohérent avec la tôlerie de cuves et de carters épais.
- Largeur utile de 1300 mm : elle fixe la longueur maximale de la génératrice du cylindre. Une tôle de 1300 mm de large permet d’obtenir des viroles d’un seul tenant sans recourir à un raboutage longitudinal.
- Rouleaux de 150 mm : ce diamètre détermine la rigidité de l’ensemble et le diamètre minimal de roulage. Des rouleaux plus généreux limitent la flexion sous charge et donnent un cintre plus régulier sur toute la largeur.
- Moteur électromécanique de 3,0 kW en 400 V : l’entraînement triphasé fournit le couple nécessaire pour entraîner la tôle épaisse sans à-coups. La transmission mécanique reste simple à entretenir et tolère un usage soutenu en atelier.
- Configuration asymétrique à trois rouleaux : elle autorise le pré-cintrage des bords en un seul passage, ce qui réduit la zone plate résiduelle à la jonction. Le rendu final demande moins de reprise avant soudure que sur une rouleuse symétrique.
- Rouleau supérieur basculant : il se relève pour libérer la pièce roulée fermée sans la déformer. Cette bascule simplifie l’extraction des cylindres complets et accélère l’enchaînement des pièces.
Maintenance et longévité
Une cintreuse mécanique de ce gabarit demande un entretien simple mais régulier pour conserver sa précision et sa fiabilité.
- Avant chaque poste : vérifier le bon fonctionnement de la pédale et de l’arrêt d’urgence, et nettoyer les rouleaux de tout copeau ou résidu. Un rouleau encrassé marque la tôle et nuit à la régularité du cintrage.
- Toutes les 40 heures : graisser les paliers et les vis de réglage des rouleaux selon les points prévus. Un graissage négligé accélère l’usure des roulements et augmente l’effort de réglage manuel.
- Toutes les 250 heures : contrôler le jeu des rouleaux et le serrage des fixations de la structure. Un jeu non corrigé entraîne un cintre irrégulier et sollicite anormalement la transmission.
- Tous les 1000 heures : inspecter l’état de surface des rouleaux et la transmission mécanique, et remplacer les pièces marquées. Des rouleaux piqués ou rayés reportent leurs défauts sur chaque tôle roulée.
- Contrôle annuel : faire vérifier l’installation électrique triphasée et l’état général de la machine. Un entretien annuel préserve la sécurité de l’opérateur et la longévité de l’ensemble.
Avis
Il n’y a pas encore d’avis.