
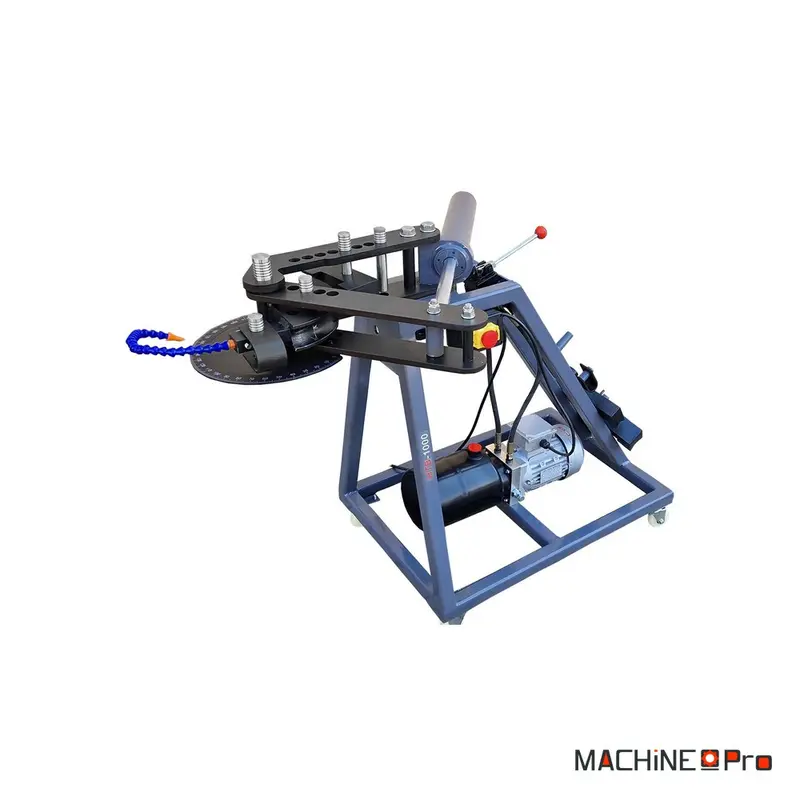

La cintreuse hydraulique de tubes et profilés METCOR HTB1000 est une machine d’atelier conçue pour plier des tubes ronds et des profilés métalliques de façon simple et rapide. Le pliage est assuré par un vérin hydraulique alimenté par une pompe et un réservoir d’huile logés en bas du bâti, ce qui abaisse le centre de gravité et renforce la stabilité pendant le travail. Son moteur de 550 W en 400 volts triphasé développe une force de cintrage constante, sans l’effort physique qu’imposent les cintreuses manuelles. La HTB1000 accepte des tubes jusqu’à 50,8 mm de diamètre avec une paroi de 3 mm et atteint un angle de cintrage de 240 degrés, lu directement sur une échelle graduée à indicateur. Trois matrices de 30, 38 et 44,5 mm sont fournies pour couvrir les diamètres les plus courants. Montée sur roues, elle se déplace sans peine dans l’atelier.
| Caractéristique | Valeur |
|---|---|
| Puissance du moteur | 550 W (0,55 kW) |
| Alimentation électrique | 400 V triphasé |
| Poids de la machine | 110 kg |
| Diamètre maximal de tube | 50,8 mm |
| Épaisseur de paroi maximale | 3 mm |
| Angle de cintrage maximal | 240 degrés |
| Matrices fournies | 30 mm, 38 mm et 44,5 mm |
| Entraînement | Vérin hydraulique |
| Circuit hydraulique | Pompe et réservoir d’huile en bas du bâti |
| Mobilité | Roues intégrées au bâti |
| Lecture de l’angle | Échelle graduée à indicateur |
Quel type d’usage
Cette cintreuse s’adresse aux ateliers qui façonnent du tube et du profilé en quantité et qui veulent gagner du temps sur une opération répétitive.
- Serrurerie et métallerie : la machine cintre les tubes ronds et les profilés pour fabriquer garde-corps, rampes, portails et structures soudées. L’angle réglable jusqu’à 240 degrés permet de réaliser des courbes serrées comme des cintrages ouverts sur une même pièce.
- Chantier et fabrication sur mesure : montée sur roues, elle suit le rythme des commandes et se positionne au plus près du poste de soudure. Les serruriers façonnent leurs éléments courbes directement sur place.
- Production en atelier : le vérin hydraulique cintre plus vite et plus régulièrement qu’une cintreuse manuelle, ce qui soutient la cadence quand la même forme revient en série. L’opérateur conserve un résultat identique d’une pièce à la suivante.
- Ferronnerie et mobilier métallique : les matrices de 30, 38 et 44,5 mm couvrent les diamètres de tube les plus employés en agencement métallique et en ferronnerie décorative. Chaque diamètre trouve sa matrice sans montage d’appoint.
- Ateliers polyvalents : compacte et autonome, elle prend place dans un atelier déjà chargé sans réorganiser tout l’espace de travail. Son alimentation en 400 volts triphasé la rend compatible avec une installation d’atelier standard.
Critères techniques décortiqués
Les valeurs annoncées prennent tout leur sens rapportées au travail réel du tube à l’établi.
- Vérin hydraulique et moteur de 550 watts : la force de cintrage vient de la pression hydraulique, pas du bras de l’opérateur. Le tube se plie de façon régulière du début à la fin de la course, sans à-coup ni reprise.
- Capacité jusqu’à 50,8 mm de diamètre : la HTB1000 accepte des tubes ronds jusqu’à 50,8 mm avec une paroi de 3 mm, ce qui couvre la majorité des sections rencontrées en serrurerie. Elle absorbe donc aussi bien le tube léger que le tube de bonne épaisseur.
- Angle de cintrage jusqu’à 240 degrés : la plage large autorise des retours de matière très prononcés, au-delà du simple coude à 90 degrés. Une seule machine réalise ainsi des boucles et des crosses que beaucoup de cintreuses ne savent pas former.
- Échelle graduée à indicateur : l’angle de pliage se lit directement sur une graduation, sans gabarit ni mesure rapportée. L’opérateur reproduit la même cote d’angle d’une pièce à l’autre en toute simplicité.
- Trois matrices fournies : les jeux de 30, 38 et 44,5 mm accompagnent la machine et se montent selon le diamètre à cintrer. Le poste est opérationnel dès la mise en service sur les tubes les plus courants.
- Circuit hydraulique en bas du bâti : la pompe et le réservoir d’huile sont logés au pied de la structure, ce qui abaisse le centre de gravité. La machine reste stable et ne talonne pas sous l’effort pendant le cintrage.
Maintenance et longévité
Une cintreuse hydraulique traverse les années sans faiblir à condition de suivre quelques contrôles simples et réguliers.
- Contrôle quotidien : vérifier le niveau d’huile hydraulique et l’absence de fuite autour du vérin avant de démarrer. Un niveau bas fait chuter la force de cintrage et fatigue la pompe.
- Après chaque série : nettoyer les matrices et le plan de travail des copeaux et poussières métalliques. Une matrice encrassée marque le tube et dégrade la qualité du pliage.
- Contrôle périodique : surveiller l’état des matrices de 30, 38 et 44,5 mm et remplacer celle qui présente une usure marquée. Une matrice creusée déforme la section du tube au lieu de la plier proprement.
- Vidange annuelle : renouveler l’huile hydraulique selon la notice pour préserver la pompe et le vérin. Une huile encrassée use les joints du circuit et rend le cintrage irrégulier.
- Roues et bâti : contrôler le blocage des roues avant le travail et le serrage des fixations du bâti. Une machine bien calée cintre plus droit et dure plus longtemps.
Avis
Il n’y a pas encore d’avis.