
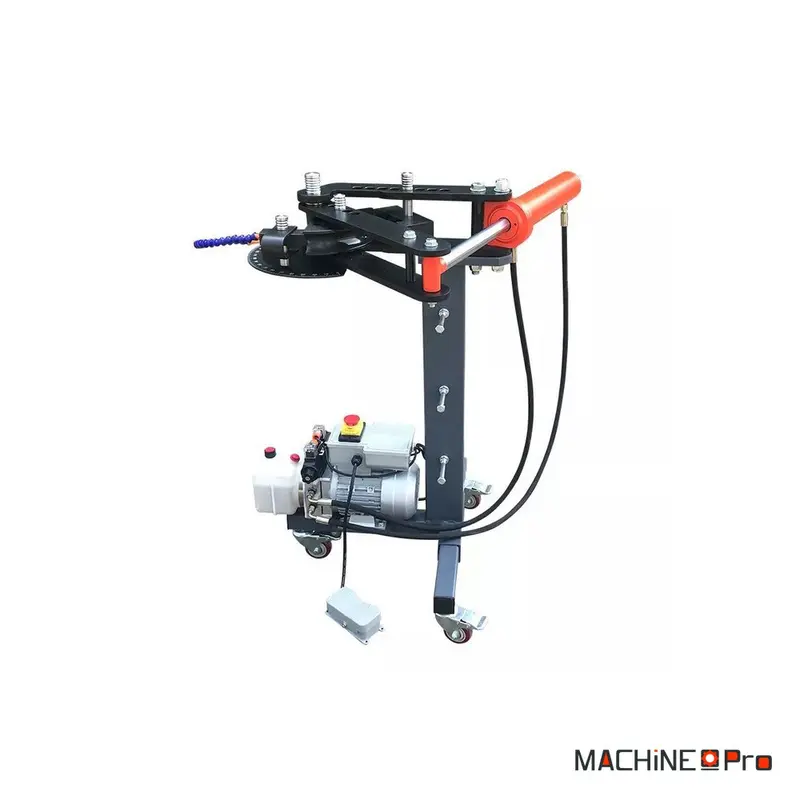

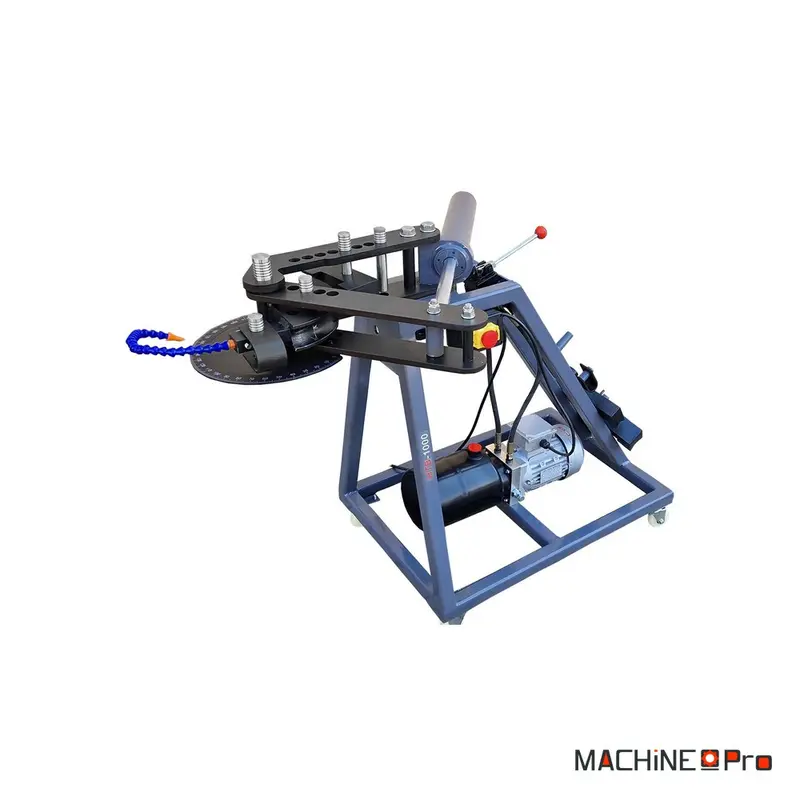
La cintreuse hydraulique de tubes METCOR TB3C est une machine d’atelier conçue pour cintrer tubes et profilés avec précision et sans effort physique. Grâce à son vérin hydraulique, elle plie l’acier doux, l’aluminium et l’inox jusqu’à un angle de 240 degrés, une amplitude que peu de cintreuses manuelles atteignent. Équipée en série de trois matrices de 30, 38 et 44,5 mm, elle couvre d’emblée les diamètres de tube les plus courants en serrurerie et sur chantier. Son moteur de 0,55 kW alimenté en 400 V triphasé entraîne une pompe et un réservoir d’huile logés en bas du bâti, pour une force de cintrage régulière et un pliage jusqu’à trois fois plus rapide qu’à la main. Montée sur roues, la machine se déplace aisément d’un poste à l’autre et se fixe au sol grâce à sa base ancrable.
| Caractéristique | Valeur |
|---|---|
| Angle de cintrage maximal | Jusqu’à 240 degrés |
| Matrices fournies | 30, 38 et 44,5 mm |
| Puissance du moteur | 0,55 kW |
| Alimentation électrique | 400 V triphasé |
| Poids de la machine | 110 kg |
| Entraînement | Hydraulique par vérin |
| Matériaux cintrés | Acier doux, aluminium et inox |
| Lecture de l’angle | Graduation intégrée jusqu’à 240 degrés |
| Bâti | Robuste avec possibilité d’ancrage au sol |
| Circuit hydraulique | Pompe et réservoir d’huile en bas du bâti |
| Mobilité | Roues pour déplacement en atelier |
Quel type d’usage
Cette cintreuse s’adresse aux professionnels qui façonnent régulièrement des tubes et des profilés et qui veulent un pliage propre, rapide et reproductible.
- Serrurerie et ferronnerie : la TB3C plie barreaux, mains courantes et tubes de rampe avec un rayon régulier. L’angle réglable jusqu’à 240 degrés permet de fermer une boucle ou de reprendre une courbe serrée sans marque ni écrasement du tube.
- Métallerie de chantier : montée sur roues, la machine suit le poste de travail au fil de l’ouvrage. Elle cintre sur place les tubes de garde-corps, de structure légère et de charpente métallique fine.
- Chaudronnerie et tuyauterie : les trois matrices de 30, 38 et 44,5 mm couvrent les diamètres de tube courants pour former des coudes et des raccords sans recourir à un poste séparé.
- Ateliers travaillant plusieurs métaux : l’acier doux, l’aluminium et l’inox se cintrent sur la même machine, ce qui évite de multiplier les outillages pour chaque matière.
- Petite série et pièces répétées : la graduation intégrée jusqu’à 240 degrés fixe l’angle visé et le reproduit d’un tube à l’autre, un atout quand une même pièce revient en quantité.
Critères techniques décortiqués
Les valeurs affichées prennent tout leur sens rapportées au travail réel du tube à l’atelier.
- Angle de cintrage jusqu’à 240 degrés : la plage dépasse le simple quart de tour et autorise les coudes serrés comme les boucles fermées. Une seule passe suffit là où une cintreuse manuelle impose plusieurs reprises.
- Moteur de 0,55 kW en 400 V triphasé : la motorisation entraîne la pompe hydraulique et fournit une poussée constante du début à la fin du cintrage. La force ne faiblit pas en fin de course, contrairement au bras d’une machine manuelle.
- Entraînement hydraulique : le vérin délivre un effort progressif qui plie le tube jusqu’à trois fois plus vite qu’un cintrage à la main. La pompe et le réservoir d’huile placés en bas du bâti abaissent le centre de gravité et stabilisent la machine.
- Matrices de 30, 38 et 44,5 mm : fournies en série, elles épousent la paroi du tube pour un rayon net sans plis ni ovalisation. Le trio couvre les sections les plus employées en garde-corps et en tuyauterie.
- Bâti robuste avec ancrage : la construction massive encaisse la réaction du vérin sans vibrer, et la base se fixe au sol pour un poste stable lors des cintrages les plus exigeants.
- Poids de 110 kg sur roues : la masse ancre la machine pendant le travail tout en restant déplaçable grâce aux roues, un compromis utile entre stabilité et mobilité d’atelier.
Maintenance et longévité
Une cintreuse hydraulique reste fiable de longues années à condition de suivre quelques gestes d’entretien simples et réguliers.
- Contrôle avant chaque poste : vérifier le niveau d’huile hydraulique et l’absence de suintement autour du vérin. Un niveau bas fait chuter la force de cintrage et fatigue la pompe.
- Nettoyage régulier des matrices : essuyer les matrices de 30, 38 et 44,5 mm après usage et retirer les résidus logés dans les gorges. Une matrice encrassée marque le tube et dégrade le rayon.
- Graissage des axes : lubrifier les points d’articulation du vérin et du support de matrice selon la notice. Un axe sec s’use vite et introduit du jeu dans le cintrage.
- Vidange annuelle : remplacer l’huile hydraulique et le filtre une fois par an. Une huile encrassée attaque les joints du circuit et rend la poussée irrégulière.
- Contrôle de la fixation au sol : resserrer périodiquement les ancrages de la base et vérifier le serrage des roues. Un bâti bien fixé garde un cintrage précis et sûr.
- Vérification de la graduation : contrôler que le repère d’angle reste lisible et bien calé. Une graduation faussée conduit à des angles hors cote sur toute une série.
Avis
Il n’y a pas encore d’avis.