
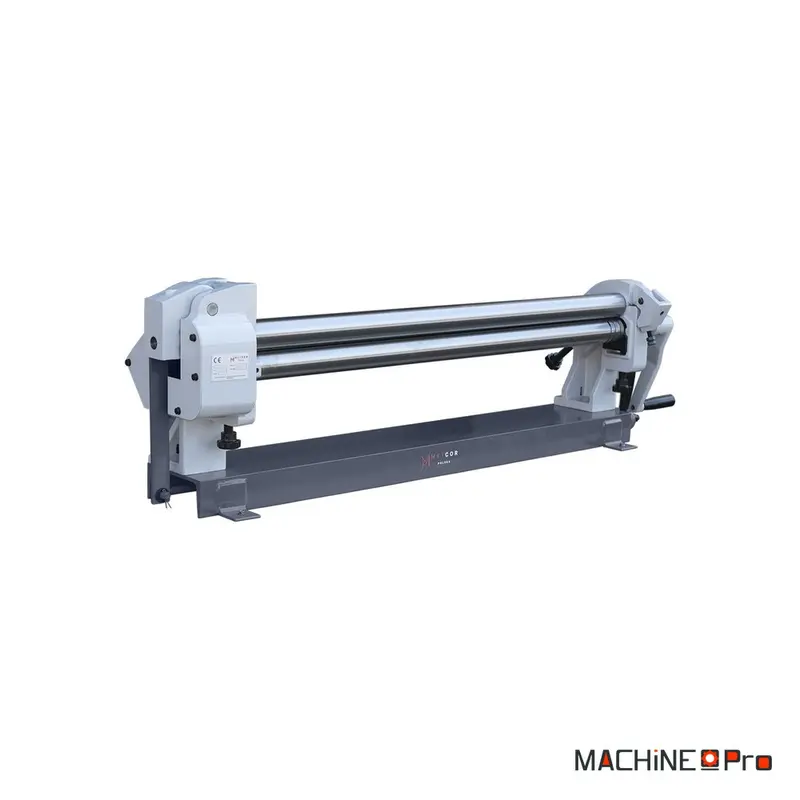

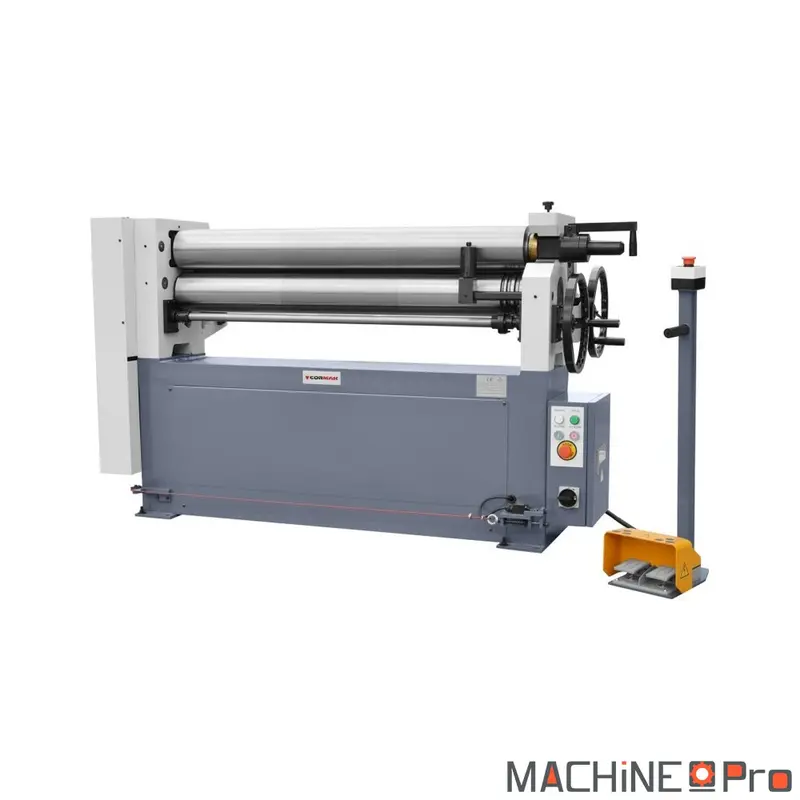
La rouleuse de tôle METCOR W01-1,5×915 est une machine manuelle conçue pour rouler la tôle en atelier de tôlerie et de chaudronnerie. Elle met en forme des tôles jusqu’à 1,5 mm d’épaisseur sur une largeur maximale de 915 mm et transforme une feuille plane en cylindre, en virole ou en cône selon le réglage des rouleaux. Ses rouleaux de 50 mm de diamètre cintrent aussi des barres rondes de 6, 8 et 10 mm, ce qui élargit son champ d’action au façonnage d’anneaux et de renforts. La pièce roulée se libère en dégageant l’axe supérieur escamotable, et une pince ergonomique serre la tôle rapidement pour un travail précis et stable. Sa construction robuste et son poids important limitent les vibrations et soutiennent la régularité des formes obtenues.
| Caractéristique | Valeur |
|---|---|
| Épaisseur maximale de tôle | 1,5 mm |
| Largeur maximale de tôle | 915 mm |
| Diamètre des rouleaux | 50 mm |
| Cintrage de barres rondes | 6, 8 et 10 mm de diamètre |
| Formes réalisables | Cylindres, viroles et cônes |
| Mode d’entraînement | Manuel, par engrenages |
| Serrage de la tôle | Pince ergonomique |
| Axe supérieur | Escamotable pour dégager la pièce roulée |
| Dimensions d’emballage | 1340 x 350 x 500 mm |
Quel type d’usage
Cette rouleuse s’adresse aux ateliers qui façonnent de la tôle fine et cherchent un poste simple pour donner une courbure régulière à leurs pièces.
- Chaudronnerie légère : elle roule des viroles et des tronçons de tube à partir d’une tôle mise en cylindre, base des cuves, gaines et conduits assemblés ensuite par soudure.
- Tôlerie fine : la mise en forme de tôle jusqu’à 1,5 mm convient aux habillages, carters et pièces courbes qui demandent un rayon propre et constant.
- Formage de cônes : la machine forme des tôles en cône, utile pour les trémies, les entonnoirs et les raccords coniques qui ne se plient pas au pliage classique.
- Cintrage de barres rondes : le roulage de ronds de 6, 8 et 10 mm sert à réaliser des anneaux, des cercles et des renforts sans passer par un poste séparé.
- Ateliers polyvalents et serrurerie : un seul poste manuel couvre le roulage de tôle et de barres, sans raccordement électrique, ce qui simplifie l’installation dans un atelier restreint.
Critères techniques décortiqués
Les valeurs annoncées prennent tout leur sens rapportées au travail réel de roulage à l’établi.
- Épaisseur 1,5 mm et largeur 915 mm : la capacité couvre la tôle fine à moyenne sur près d’un mètre de large. C’est le format courant des enveloppes, des habillages et des viroles de petit à moyen diamètre.
- Rouleaux de 50 mm de diamètre : le diamètre des rouleaux fixe le rayon de cintrage accessible. Un diamètre de 50 mm permet de rouler des viroles serrées en tôle fine tout en gardant une prise régulière sur la feuille.
- Cintrage de barres rondes de 6, 8 et 10 mm : la machine ne se limite pas à la tôle, elle reçoit aussi du rond plein de trois diamètres, ce qui la rend polyvalente pour les usages industriels courants.
- Formes cylindre, virole et cône : le même bâti passe du cylindre régulier au cône par réglage des rouleaux, sans changer de machine pour une géométrie différente.
- Axe supérieur escamotable : une fois la tôle refermée en cylindre, l’axe supérieur se dégage pour extraire la pièce roulée sans forcer ni déformer la courbure obtenue.
- Entraînement manuel par engrenages : les engrenages solides transmettent l’effort de façon régulière et assurent une longue durabilité, pour un roulage maîtrisé pièce après pièce.
Maintenance et longévité
Une rouleuse mécanique reste fiable longtemps à condition de suivre quelques gestes d’entretien simples et réguliers.
- Avant chaque emploi : vérifier l’état de surface des rouleaux et l’absence de point dur ou de marque, car un rouleau abîmé se reporte directement sur la tôle roulée.
- Nettoyage régulier : retirer les poussières de tôle et les résidus sur les rouleaux et la pince pour éviter de rayer la surface des pièces suivantes.
- Graissage périodique : lubrifier les paliers et les engrenages selon la notice, afin de garder un roulage doux et de protéger la transmission de l’usure.
- Contrôle des réglages : vérifier le serrage de la pince et la position des axes avant une série, un réglage stable garantissant des formes identiques d’une pièce à l’autre.
- Stockage au sec : entreposer la machine à l’abri de l’humidité pour préserver l’état de surface des rouleaux et prévenir la corrosion.
Avis
Il n’y a pas encore d’avis.