
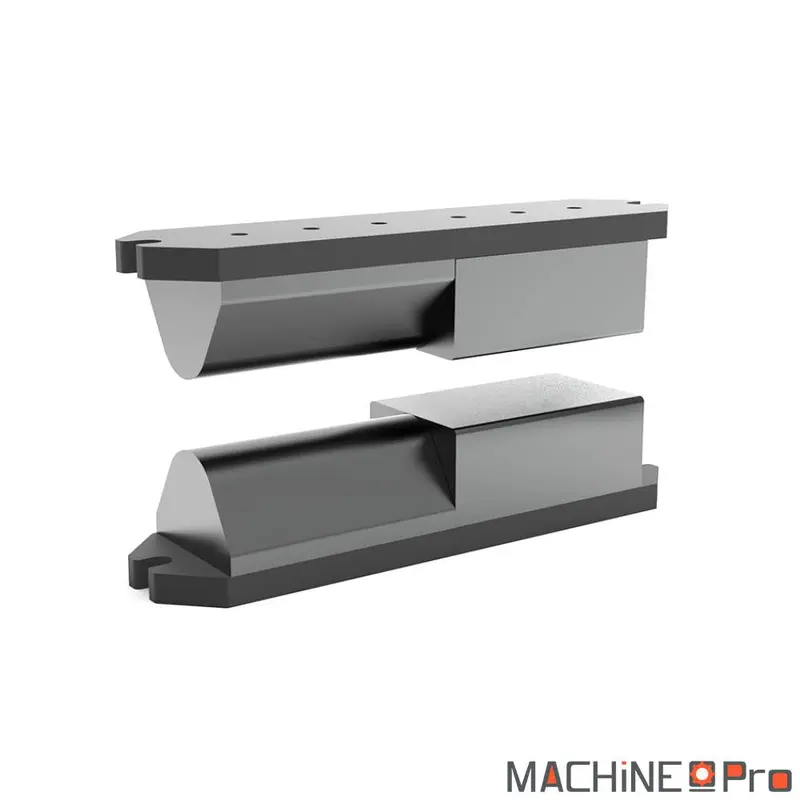

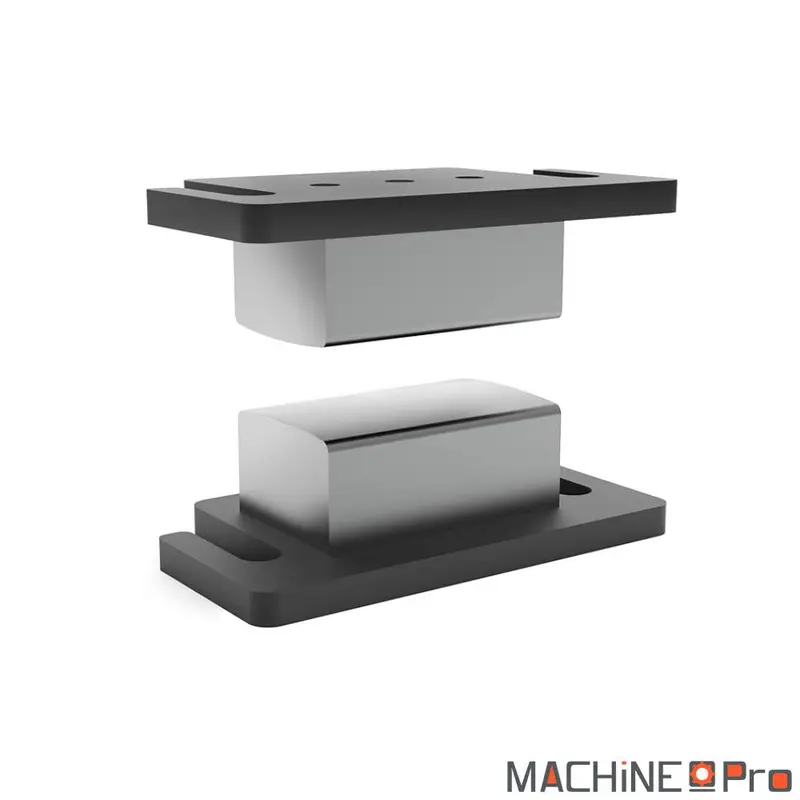
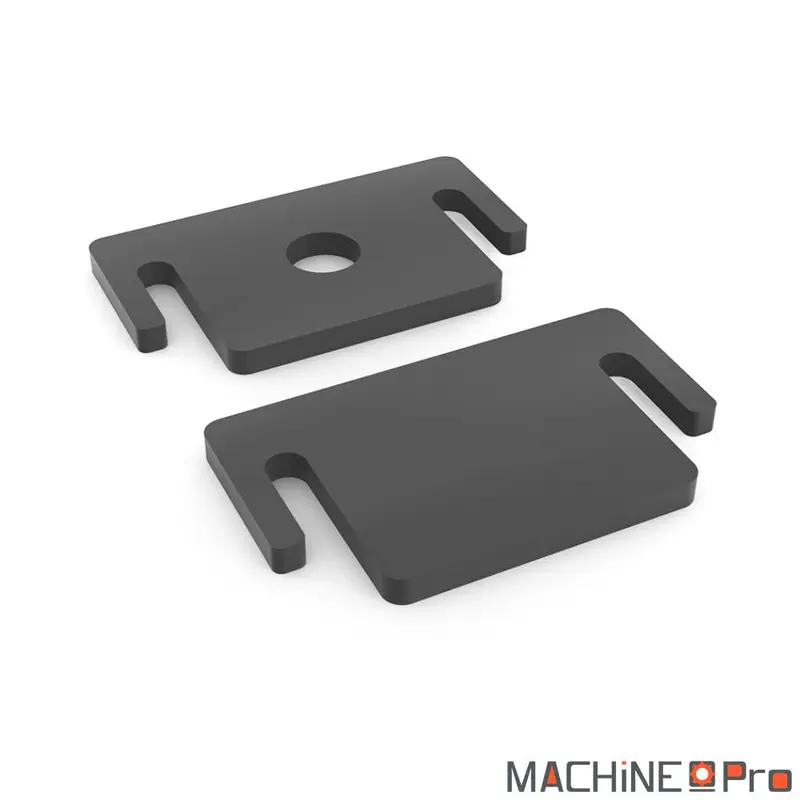
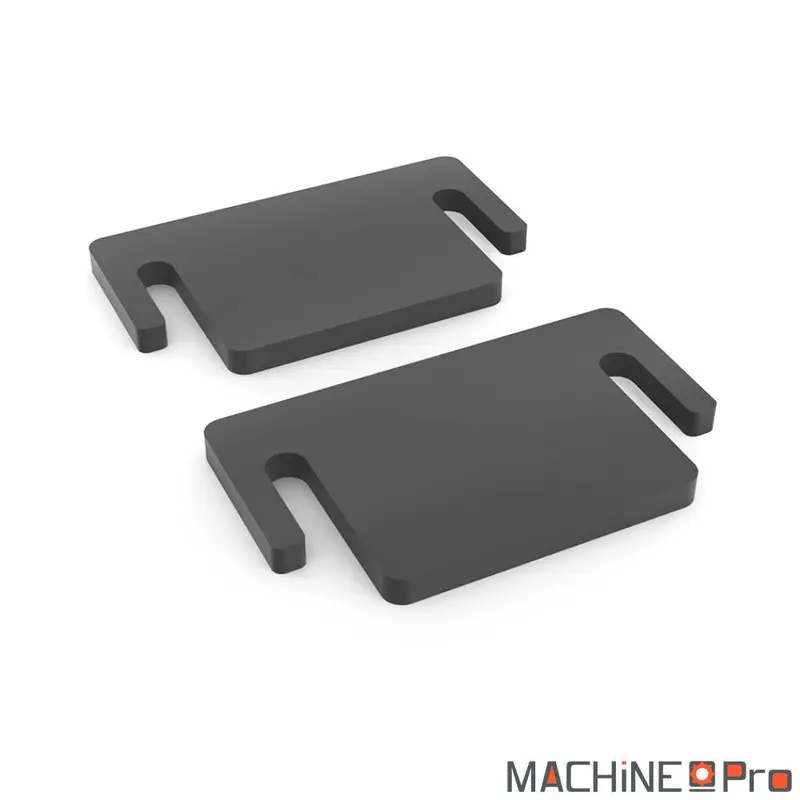
La Base double PV21 de Nargesa est un jeu de 2 bases en acier F-111 pour la presse hydraulique de forge PV21. Elle accueille deux matrices côte à côte sur la table de la presse, ce qui permet d’enchaîner deux opérations de forgeage à chaud sans démonter l’outillage entre chaque pièce. Le format usiné par paire conserve la planéité d’appui et la rigidité du couple base plus matrice.
| Caractéristique | Valeur |
|---|---|
| Matériau | Acier F-111 |
| Dimensions par base | 325 x 80 x 15 mm |
| Poids du jeu | 5,60 kg |
| Poids par base | 2,80 kg |
| Nombre de pièces | 2 bases appariées |
| Presse compatible | Nargesa PV21 uniquement |
| Montage | Frontal sur table de presse, visserie BTR M12 |
| Capacité matrices simultanées | 2 matrices jusqu’à 100 mm de diamètre |
Quel type d’usage
La base double PV21 prend tout son sens dès que la cadence ou la diversité des opérations rendent le démontage d’une matrice unique chronophage à chaque pièce. Trois profils d’atelier exploitent réellement cette configuration.
- Ferronnier en production série : pommeaux, embouts ou crosses de portail à 40 à 120 pièces par jour. L’opérateur enchaîne deux opérations distinctes (matrices 21 puis 23 par exemple) sans interruption, ce qui divise le temps de changement d’outillage par 4 à 5 sur la journée.
- Coutelier en moyenne série : manches et mitres ouvragés à 80 à 200 pièces par mois. Une base accueille la matrice de mise en forme, l’autre la matrice de finition. Le passage se fait sans refroidissement de la pièce, ce qui préserve la structure cristalline de l’acier carbone et évite une seconde montée en température au four.
- Centre de formation forge : CFA, lycées professionnels, ateliers participatifs. Deux apprenants travaillent simultanément sur la même presse, chacun sur sa matrice, ce qui double le débit pédagogique sans seconde presse.
L’accessoire ne convient pas au forgeage de pièces dépassant 100 mm de diamètre par matrice, ni aux opérations exigeant un alignement central unique. Dans ces cas, viser la base simple ou la base à orifice central de la gamme PV21.
Critères techniques décortiqués
Quatre paramètres déterminent la compatibilité réelle avec la presse PV21 et la longévité de l’accessoire en cycle thermique.
- Acier F-111 : désignation suivant la norme espagnole UNE-EN 10027, équivalent S275JR à S355JR de la norme NF EN 10025-2. Limite d’élasticité 275 à 355 MPa, dureté 130 à 180 HB. C’est un acier choisi pour sa tenue en fatigue cyclique compressive, pas pour l’abrasion. La base reste stable, les matrices s’usent.
- Format 325 x 80 x 15 mm : la largeur 80 mm correspond exactement à la lumière d’ancrage de la PV21. Les 15 mm d’épaisseur conservent la course utile du vérin au-delà de 10 mm. La longueur 325 mm aligne deux matrices de 100 mm de diamètre avec dégagement latéral suffisant pour le passage de la pince à chaud.
- Jeu apparié de 2 pièces : les bases sont usinées dans le même brame et tolérancées au demi-dixième en parallélisme. Acheter deux bases simples séparément ne donne pas la même planéité d’appui que la version double, qui est l’argument central de cet outillage.
- Poids 5,60 kg total : 2,80 kg par base, manipulable à une main pour la mise en place et le démontage. L’ensemble se range à plat sur étagère outillage sans encombrement.
- Compatibilité presse : strictement PV21. Les autres presses Nargesa (MX, presse plieuse) ont des lumières d’ancrage et des épaisseurs de table différentes, le montage ne fonctionne pas par interchangeabilité.
Maintenance et longévité
Une base double bien entretenue tient sur toute la vie de la presse PV21. Le programme se résume à trois rendez-vous courts qui préservent la planéité d’appui.
Après chaque session de forge, brossage à la brosse métallique douce pour ôter calamines et battitures, puis contrôle visuel du parallélisme à la règle métallique de 300 mm. Une battiture incrustée entre la base et la matrice peut générer un défaut de planéité de 0,2 à 0,5 mm, suffisant pour décentrer la mise en forme. Compter 3 minutes par session.
Toutes les 200 heures de presse, vérifier le serrage des vis BTR M12 classe 10.9 au couple constructeur 35 à 45 Nm avec une clé dynamométrique 10 à 60 Nm. Démonter pour graisser les filetages à la pâte cuivre haute température, ce qui évite le grippage thermique à 600 à 800 °C que rayonne la pièce chauffée. Une vis grippée à chaud peut se rompre au démontage et complique l’extraction du logement.
Toutes les 1000 heures ou en cas de chute, contrôler la planéité d’appui au comparateur. La tolérance acceptable est de 0,1 mm sur la longueur 325 mm. Au-delà, la base part en rectification sur surfaceuse chez un sous-traitant local, opération qui restaure la planéité initiale en une passe.
Accessoires compatibles
La base double s’intègre dans un poste de forgeage à chaud structuré autour de la presse PV21. Quatre éléments complètent la configuration pour une production efficace.
- Pour le travail principal, monter la base sur la Presse hydraulique de forge Nargesa PV21 seul support compatible avec cet outillage série 20 à 24.
- Pour multiplier les profils réalisables, équiper la base avec les matrices issues de la collection forge Nargesa série 20 à 24, prévoir 3 à 4 modèles pour enchaîner sans changement.
- Pour chauffer les barres à température de forge, utiliser le Four de forge propane H3 Nargesa calibré pour monter à 1100 à 1300 °C en chambre d’atelier.
- Pour fixer solidement les matrices, prévoir une visserie BTR M12 classe 10.9 longueur 35 mm, clé dynamométrique 10 à 60 Nm et pâte cuivre antigrippant haute température.
Avis
Il n’y a pas encore d’avis.