
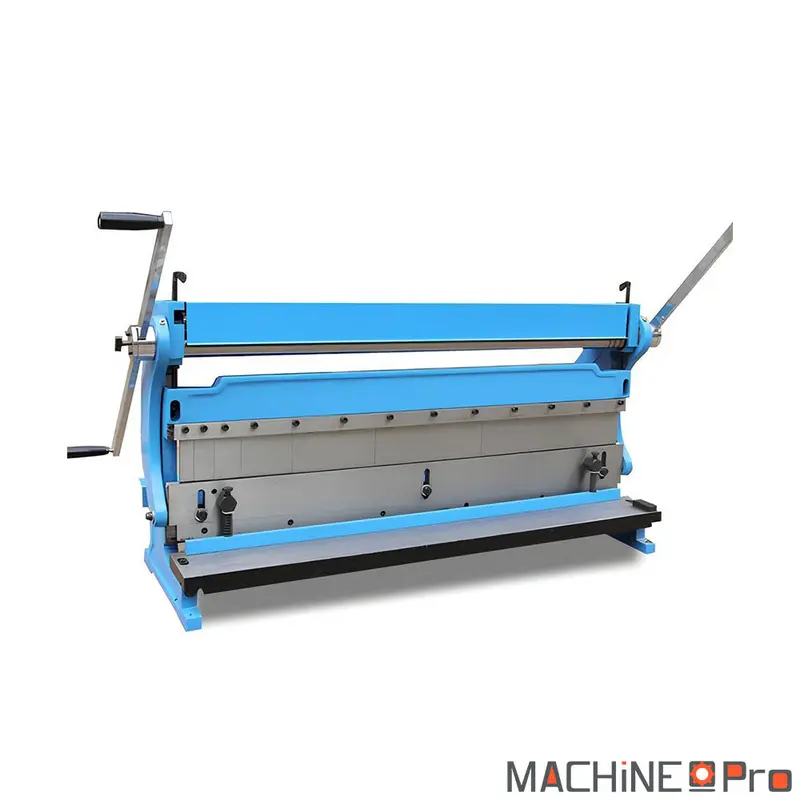

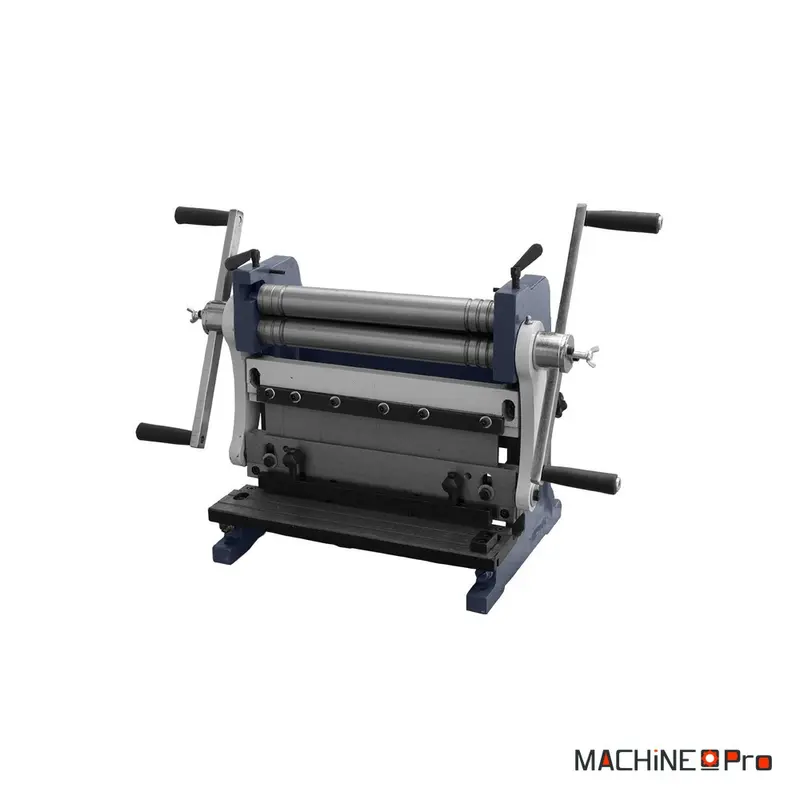
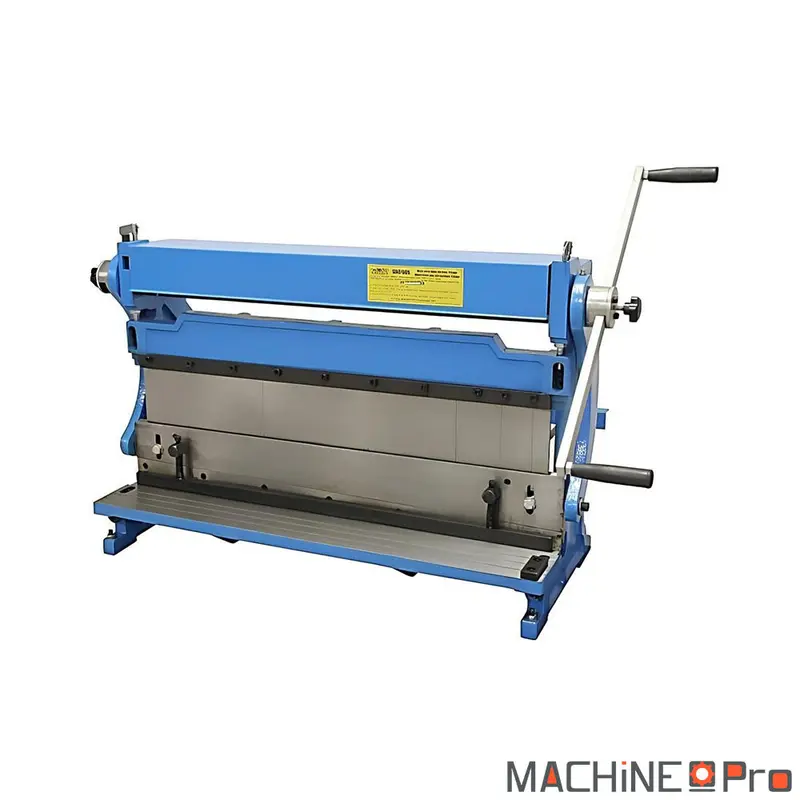
Le Combiné 3 en 1 / 610 METALPRO réunit une plieuse, une rouleuse et une cisaille sur un seul bâti, conçu pour le travail de la tôle jusqu’à 1,0 mm d’épaisseur sur une largeur de 610 mm. Sa structure en acier rigide assure stabilité et précision lorsque l’on enchaîne coupe, pliage et roulage sans changer de poste. Le tablier segmenté de longueurs variées et les trois cylindres réglables couvrent aussi bien les caissons que les viroles ou le cintrage du rond. Avec un poids de 112 kg net, c’est une machine d’établi qui condense un atelier de tôlerie léger dans un encombrement réduit de 840 x 410 x 660 mm.
| Caractéristique | Valeur |
|---|---|
| Type de machine | Non communiqué |
| Structure | Acier rigide et stable |
| Largeur de travail | 610 mm |
| Capacité de coupe | 1,0 mm |
| Capacité de roulage | 1,0 mm |
| Capacité de pliage | 1,0 mm |
| Angle de pliage | 90° |
| Diamètre mini de roulage | 39 mm |
| Cylindres | Acier traité, réglage supérieur / intermédiaire / inférieur |
| Gorges de cintrage | 3 gorges pour le cintrage du rond |
| Tablier | Segmenté en différentes longueurs, segments amovibles |
| Barre presse-tôle | Équipée de ressorts |
| Lames et couteaux | Acier haute qualité, coupe nette et sans bavure |
| Butée | Réglable et amovible pour le travail en série |
| Poids net / brut | 112 kg / 128 kg |
| Dimensions d’emballage | 840 x 410 x 660 mm |
Quel type d’usage
Cette machine s’adresse aux ateliers qui pratiquent une tôlerie variée mais de faible épaisseur, où la polyvalence prime sur la cadence.
- Artisan zingueur et couvreur : la largeur de 610 mm et la capacité de 1,0 mm conviennent au façonnage des bavettes, solins et noquets en zinc ou en acier fin. Le tablier segmenté permet de plier des retours sur trois côtés sans démonter la pièce, ce qui accélère la préparation des éléments de couverture.
- Atelier de maintenance industrielle : pour fabriquer carters, capots et tôles de protection à l’unité, le combiné évite de jongler entre trois machines distinctes. Une seule prise en main suffit pour découper un flan, le plier à 90° puis le rouler en virole de 39 mm de diamètre minimum.
- Serrurier métallier polyvalent : le cintrage du rond via les trois gorges dédiées des cylindres complète les opérations sur tôle pour réaliser arceaux, anneaux et habillages. La butée réglable et amovible sécurise la répétabilité quand on enchaîne plusieurs pièces identiques.
- Établissement de formation et prototypage : avec 112 kg sur un encombrement de 840 x 410 x 660 mm, l’appareil tient sur un établi renforcé et regroupe trois apprentissages techniques. Les leviers placés de part et d’autre rendent les manœuvres lisibles pour un opérateur en apprentissage.
Critères techniques décortiqués
Quelques chiffres clés conditionnent ce que vous pourrez réellement produire avec ce combiné.
- Capacité de 1,0 mm : la coupe, le pliage et le roulage partagent la même limite d’épaisseur de 1,0 mm. C’est une valeur cohérente pour l’acier doux fin, l’aluminium et l’inox léger, à condition de rester sous ce seuil pour préserver les lames et la barre presse-tôle.
- Largeur de travail 610 mm : cette largeur fixe le format maximal d’une pièce traitée d’un seul tenant. Au-delà, il faut reprendre la tôle en plusieurs passes, ce qui reste possible mais demande un repositionnement soigné contre la butée.
- Diamètre mini de roulage 39 mm : la rouleuse forme des cylindres jusqu’à 39 mm de diamètre intérieur minimum. En dessous, le galbe devient impossible car la tôle ne s’enroule plus correctement entre les cylindres supérieur et inférieur.
- Tablier segmenté amovible : les segments de longueurs différentes se retirent pour libérer les passages de pliage. Cette modularité autorise les boîtes et caissons fermés, là où un tablier monobloc bloquerait la dernière patte.
- Trois cylindres réglables : le réglage indépendant des cylindres supérieur, intermédiaire et inférieur ajuste le serrage selon l’épaisseur engagée. Un réglage trop lâche donne un roulage ovale, un réglage adapté assure une virole régulière en une seule passe.
- Barre presse-tôle à ressorts : les ressorts maintiennent la tôle plaquée pendant le pliage pour éviter le glissement. Cela garantit un angle de 90° net et reproductible, sans marque de bridage sur la surface visible.
Maintenance et longévité
Un entretien régulier conserve la précision des coupes et la souplesse des mécanismes.
- Après chaque journée (40 h) : essuyez les lames, les couteaux et le tablier pour retirer copeaux et poussières métalliques. Une lame propre coupe net et sans bavure, alors qu’une accumulation de débris raye la tôle et émousse le tranchant.
- Toutes les 250 h : graissez les axes des leviers d’actionnement et les portées des cylindres avec une huile fine. Un mécanisme bien lubrifié réduit l’effort à la manœuvre et évite le grippage des cylindres traités.
- Toutes les 1000 h : contrôlez la tension des ressorts de la barre presse-tôle et le jeu des cylindres. Des ressorts fatigués laissent fuir la tôle au pliage et dégradent la netteté de l’angle obtenu.
- Contrôle annuel : vérifiez le serrage de la visserie du bâti et l’affûtage des lames de cisaille. Un bâti desserré introduit du jeu qui se traduit par des coupes imprécises et un roulage irrégulier.
- Protection au remisage : appliquez un film d’huile sur les parties usinées en acier nu si la machine reste inutilisée. Cette précaution prévient l’oxydation des cylindres et des lames dans un atelier humide.
Découvrez toute notre gamme : Combiné 3 en 1 : cisaille, plieuse et rouleuse pour tôle.
Avis
Il n’y a pas encore d’avis.