
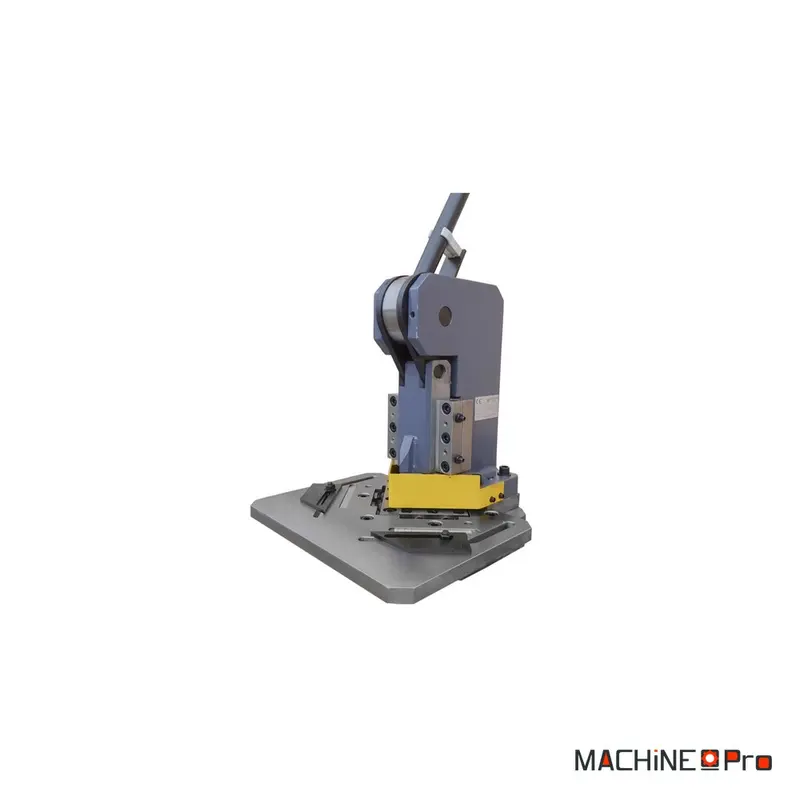

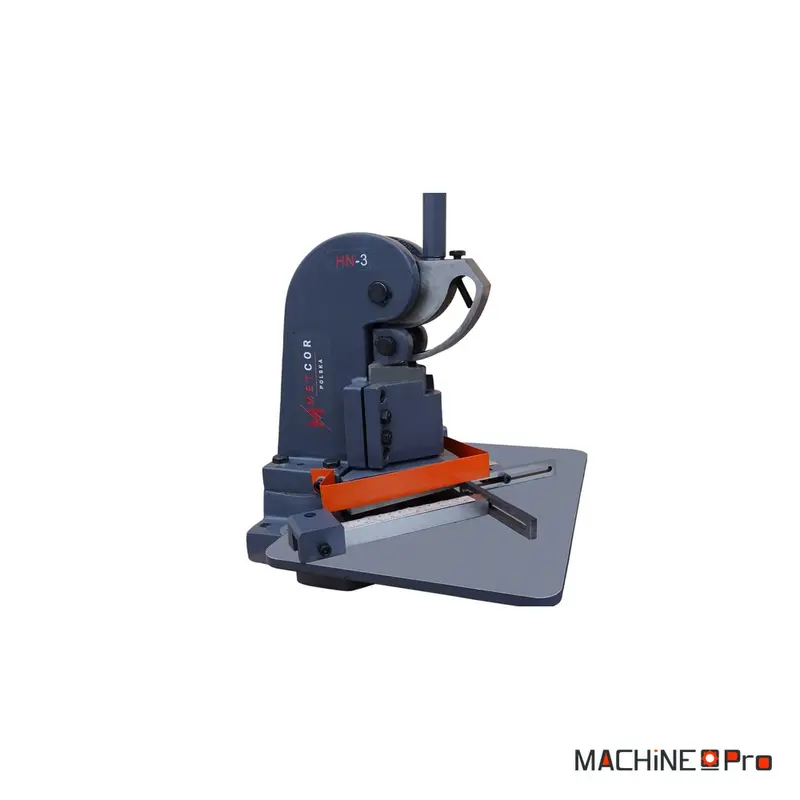
La METCOR HN3/102 est une grugeuse à commande manuelle dont l’angle de grugeage est fixe à 90 degrés. Elle coupe l’acier doux jusqu’à 3 mm d’épaisseur, valeur qui correspond aussi à l’épaisseur maximale de tôle portée au tableau technique ; en acier inoxydable, la limite descend à 1,2 mm. Le tableau technique indique un poinçon de 100 x 100 mm et une course de lame de 30 mm, tandis que le descriptif du modèle donne par ailleurs une taille de grugeuse de 125 x 125 mm. La machine comprend des plaques de guidage entièrement réglables et rectifiées avec précision, associées à une échelle de lecture précise : ce sont les organes de réglage de ce modèle. Les lames peuvent être affûtées. L’ensemble mesure 460 x 450 x 760 mm et pèse 105 kg en poids net comme en poids brut.
| Caractéristique | Valeur |
|---|---|
| Modèle | HN3/102 |
| Épaisseur maximale de tôle | 3 mm |
| Épaisseur maximale de tôle inoxydable | 1,2 mm |
| Poinçon | 100 x 100 mm |
| Taille de la grugeuse | 125 x 125 mm |
| Angle de grugeage | 90 degrés, fixe |
| Course de la lame | 30 mm |
| Plaques de guidage | Entièrement réglables, rectifiées avec précision |
| Échelle de lecture | Précise |
| Lames | Affûtables |
| Commande | Manuelle |
| Dimensions | 460 x 450 x 760 mm |
| Poids net et brut | 105 kg |
Quel type d’usage
Cette machine se définit par ses capacités : un angle fixe, deux limites d’épaisseur et un guidage réglable avec échelle de lecture. Voilà ce que ces valeurs délimitent.
- Travail à angle fixe de 90 degrés : l’angle de grugeage est fixe, il n’y a donc rien à régler ni à contrôler d’une pièce à l’autre. En contrepartie, la machine ne prépare que cet angle.
- Acier doux jusqu’à 3 mm : c’est la limite pour l’acier doux. C’est aussi l’épaisseur maximale de tôle du tableau technique.
- Acier inoxydable jusqu’à 1,2 mm : une seconde limite s’applique à l’inoxydable. Elle est nettement plus basse que celle de l’acier doux et doit être respectée séparément.
- Séries répétées : les plaques de guidage sont entièrement réglables et la machine porte une échelle de lecture précise. Le réglage se relit donc au lieu d’être retrouvé à tâtons à chaque pièce.
- Poste sans commande motorisée : la commande est entièrement manuelle. Ses 105 kg et son encombrement de 460 x 450 x 760 mm sont les deux seules données d’implantation.
Critères techniques décortiqués
Voici ce que recouvre, ligne par ligne, le tableau de cette machine.
- 3 mm en acier doux contre 1,2 mm en inoxydable : les deux limites sont données séparément. Elles ne se remplacent pas l’une l’autre, c’est la matière engagée qui décide de celle qui s’applique.
- Poinçon de 100 x 100 mm : c’est la cote portée au tableau des paramètres techniques, à la ligne du poinçon. Le descriptif du modèle mentionne pour sa part une taille de grugeuse de 125 x 125 mm.
- Angle de grugeage fixe à 90 degrés : la valeur est indiquée deux fois, au tableau technique et dans le descriptif, où elle est donnée comme fixe. Aucun réglage angulaire n’est donc prévu sur cette machine.
- Course de lame de 30 mm : c’est la distance que la lame parcourt à chaque descente.
- Plaques de guidage rectifiées avec échelle : elles sont entièrement réglables et rectifiées avec précision, et la machine porte une échelle de lecture précise. Ce sont les deux éléments de réglage pour positionner la tôle.
Maintenance et longévité
La machine est manuelle : elle ne comporte aucun organe motorisé à surveiller. L’entretien porte sur la lame et sur les plaques de guidage.
- Affûtage des lames : les lames peuvent être affûtées. C’est la première réponse à un tranchant fatigué, avant d’envisager un remplacement.
- Propreté des plaques de guidage : essuyer les surfaces rectifiées avant chaque lot. Un copeau écrasé sous la tôle décale la position réglée et marque la surface de la pièce.
- Contrôle du réglage à l’échelle : reprendre la lecture sur l’échelle après chaque changement de réglage des plaques. Le repère lu doit correspondre à la première pièce sortie, sinon le lot entier part décalé.
- Évacuation des chutes : retirer les découpes qui s’accumulent sous la zone de travail. Une chute restée en place gêne la descente de la lame sur le coup suivant.
- Protection des surfaces nues : essuyer et huiler légèrement les parties usinées en fin de journée. Une machine manuelle reste souvent à l’arrêt plusieurs jours, période pendant laquelle l’acier nu se pique.
Avis
Il n’y a pas encore d’avis.