
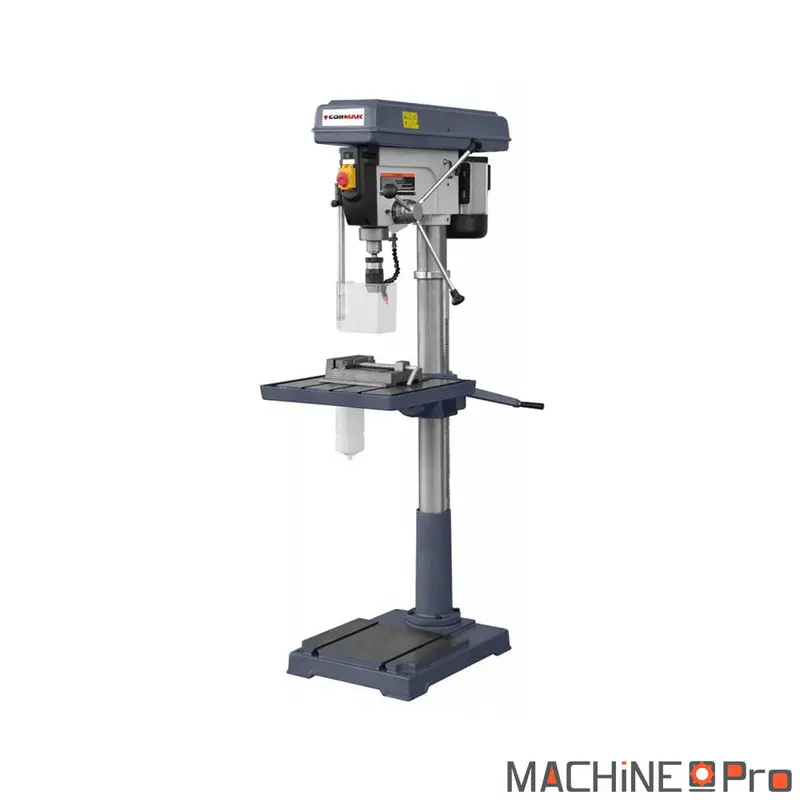

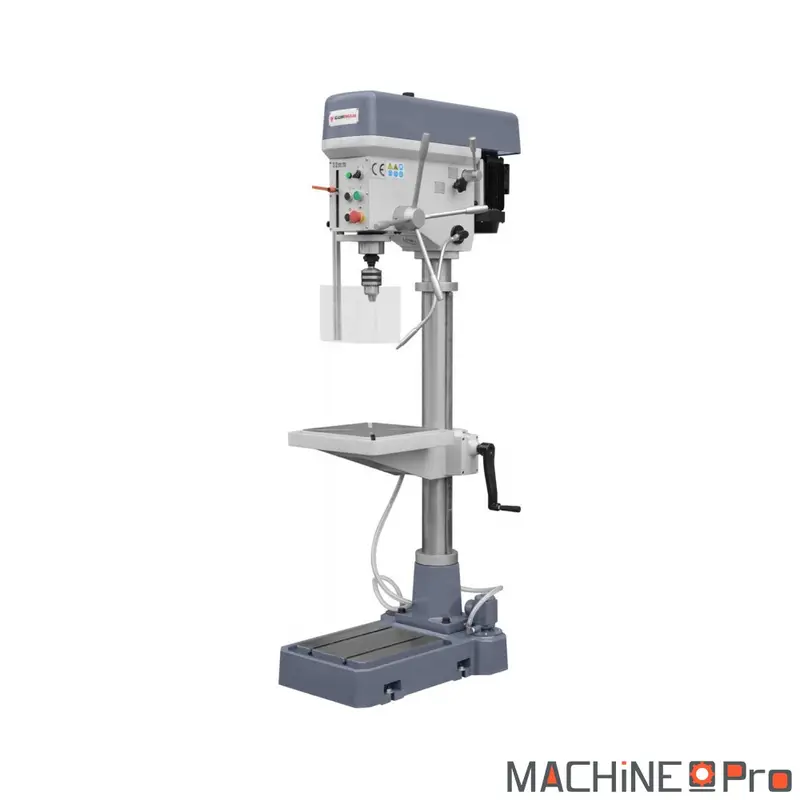
La perceuse à colonne CORMAK DP51020F est une machine de production conçue pour les ateliers de mécanique et de fabrication. Elle est équipée d’un moteur bi-vitesse de 1 500 W avec inversion de sens (droite/gauche) pour le taraudage. La table, montée sur crémaillère, est réglable en hauteur et peut s’incliner jusqu’à ±45°, offrant une grande flexibilité pour les usinages angulaires. Elle peut percer jusqu’à 32 mm dans l’acier, avec un mandrin de 16 mm, et dispose d’un dispositif de refroidissement gravitationnel intégré. La table de 475 × 425 mm, le plateau robuste et la colonne de Ø 92 mm assurent stabilité et précision pendant l’usinage. L’outil est fourni avec un étau de 150 mm et un mandrin. Sa structure en fonte garantit une durabilité même en usage industriel.
| Caractéristique | Valeur |
|---|---|
| Diamètre de perçage maximum | 32 mm |
| Capacité de perçage dans l’acier | 16 mm |
| Capacité du mandrin | 16 mm |
| Cône de broche | MK4 |
| Course de la broche | 120 mm |
| Distance broche-colonne | 254 mm |
| Distance maximale table-broche | 595 mm |
| Distance maximale base-mandrin | 1075 mm |
| Dimensions de la table | 475 × 425 mm |
| Inclinaison de la table | ±45° |
| Diamètre de la colonne | 92 mm |
| Puissance moteur | 1,5 kW |
| Alimentation électrique | 400 V triphasé |
| Plage de vitesses de broche | 60 à 3 480 tr/min (24 vitesses : 12 paliers en régime 1 400 tr/min et 12 paliers en régime 700 tr/min) |
| Nombre de vitesses de broche | 24 |
| Système de refroidissement | Gravitationnel intégré |
| Dimensions hors tout | 1670 × 760 × 475 mm |
| Poids net | 144 kg |
Quel type d’usage
La DP51020F cible les ateliers usinant en série des perçages Ø 12 à Ø 22 mm dans l’acier S235 ou la fonte, avec capacité maxi Ø 32 mm et course de broche 120 mm couvrant l’enveloppe des pièces standards.
- Mécanique générale en série : la capacité Ø 32 mm et la course 120 mm couvrent les pièces standards sans recourir à une fraiseuse, table inclinable ±45° pour contre perçages obliques de raccords ou platines.
- Atelier ferronnerie et garde corps : taraudage régulier de platines M10 à M14 exploitant l’inversion droite gauche du moteur, vitesses basses 60 à 100 tr/min en régime 700 min pour fileter sans surchauffe et préserver les tarauds à la sortie.
- Sous traitance aéronautique pilote : qualification de perçages pilote sur tôles inox 2 à 6 mm avant passage en commande numérique, rigidité de la colonne Ø 92 mm et verrouillage table sur crémaillère assurant la perpendicularité requise.
- Production pré usinage tôlerie : préparation des trous de fixation et bridage avant opérations secondaires, le plateau 475 × 425 mm en fonte massive amortit les vibrations sur acier épais jusqu’à Ø 32 mm.
Critères techniques décortiqués
Les valeurs constructeur se traduisent en pratique d’atelier sur la cinématique broche, la rigidité structurelle et la chaîne de refroidissement.
- Plage broche 60 à 3 480 tr/min : deux régimes moteur (1 400 min et 700 min) avec 12 paliers par courroie sur poulies étagées, haute plage 1 280 à 3 480 tr/min dédiée aux forets HSS Ø 3 à Ø 8 mm dans l’acier doux.
- Régime médian 200 à 950 tr/min : couvre les Ø 10 à Ø 20 mm dans l’acier de construction, compromis vitesse de coupe et avance pour foret HSS Co5 sans échauffement excessif.
- Vitesses basses 60 à 220 tr/min : indispensables pour les Ø 25 à Ø 32 mm dans l’acier et pour le taraudage piloté M10 à M16, exploitant pleinement l’inversion droite gauche du moteur.
- Course broche 120 mm et table 595 mm : profondeur maxi en un seul plongé 120 mm, reprise par décalage table sur crémaillère pour trous traversants plus longs, dégagement 595 mm laisse la place aux cales parallèles hautes.
- Colonne Ø 92 mm en fonte : dans la moyenne haute des perceuses 32 mm, réduit la flexion en perçage profond et maintient la perpendicularité broche table sous charge axiale.
- Refroidissement gravitationnel intégré : suffisant pour acier jusqu’à Ø 25 mm en émulsion, au delà prévoir un lubrifiant par pinceau sur le foret, équipement conforme EN 60204-1 et mandrin type B selon ISO 6109.
Maintenance et longévité
Entretien hebdomadaire : nettoyer la table et la cuve de refroidissement, contrôler le niveau du liquide de coupe, graisser la crémaillère de la colonne au pinceau (graisse lithium NLGI 2). Vérifier le serrage du mandrin et l’état des mors.
Mensuel : démontage du mandrin pour nettoyage du cône morse, vérification de la tension des courroies (déflexion 8 à 12 mm sous 4 kgf), inspection des contacts du commutateur droite gauche et du sectionneur 400 V. Contrôle des écrous de la table inclinable et serrage si nécessaire au couple constructeur.
Trimestriel : vidange et remplacement de l’huile du carter de la tête (selon notice constructeur, généralement 500 à 800 ml ISO VG 68), graissage des paliers de broche, vérification du parallélisme broche table avec comparateur (tolérance 0,1 mm sur 300 mm). La structure fonte et la colonne Ø 92 mm assurent une stabilité dimensionnelle pérenne si la routine est respectée.
Accessoires compatibles
Pour compléter cette perceuse à colonne CORMAK DP51020F, les références ci-dessous du catalogue MachinePro élargissent les capacités de l’atelier métal.
- Pour les opérations de fraisage en complément du perçage, intégrer la Fraiseuse perceuse CORMAK ZX 7055 DRO avec visualisation digitale 3 axes.
- Pour préparer les débits avant perçage, associer la Scie à ruban semi-automatique CORMAK BS 370H 400V pour la coupe précise des barres et profilés.
Découvrez toute notre gamme : Cormak.
Avis
Il n’y a pas encore d’avis.