
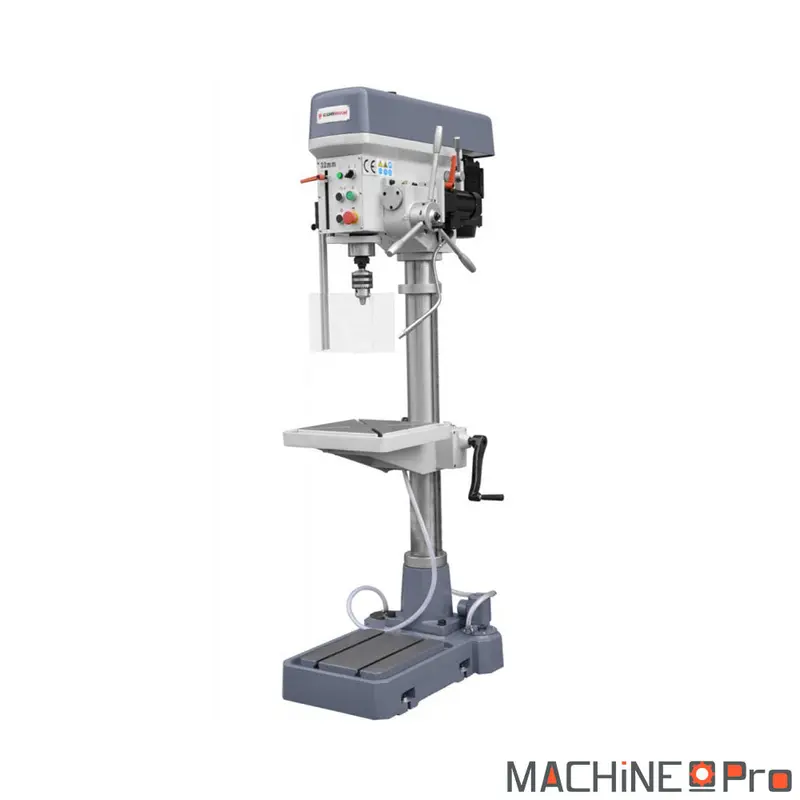

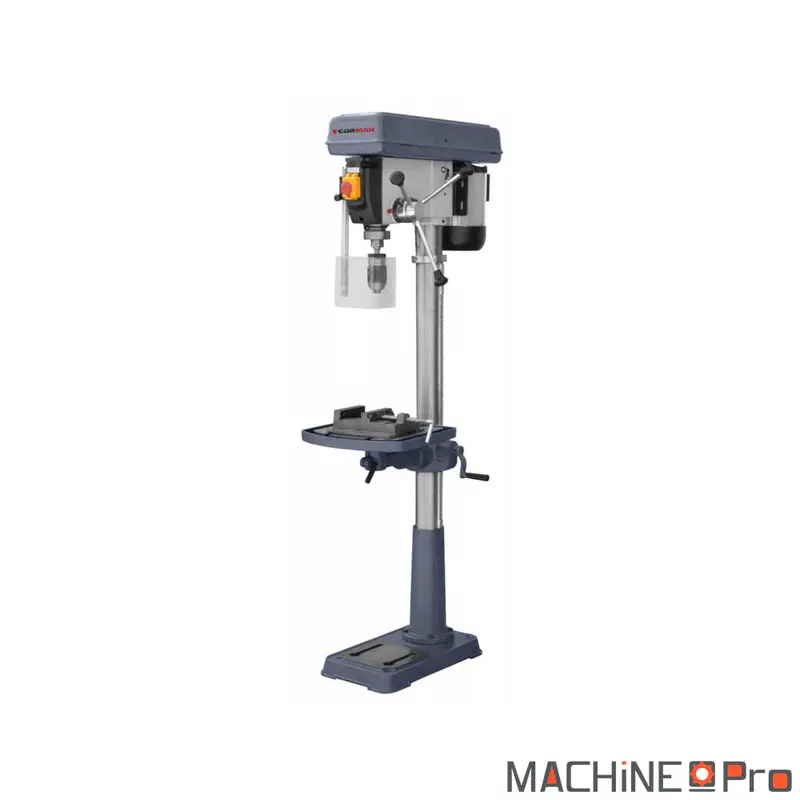
La perceuse à colonne Cormak WS32BGP est une machine d’atelier de 1900 mm conçue pour le perçage précis et le taraudage intensif des aciers et matériaux techniques jusqu’à Ø32 mm. Sa colonne Ø100 mm, son moteur 1,5 kW 400 V triphasé et sa course de broche de 150 mm en font un poste robuste pour la chaudronnerie, la maintenance industrielle et l’atelier de mécanique générale. L’avance automatique avec inversion à l’enfilage, le système de refroidissement intégré et la double table de travail (table 380 × 400 mm orientable et base 380 × 400 mm) couvrent aussi bien le perçage série que le taraudage M3 à M20 en mode automatique.
| Caractéristique | Valeur |
|---|---|
| Diamètre de perçage maximum | Ø32 mm |
| Capacité de taraudage | M20 |
| Capacité du mandrin | Non communiqué |
| Cône de broche | CM3 (MK3) |
| Course de la broche | 150 mm |
| Distance broche-colonne | 265 mm |
| Distance maximale table-broche | Non communiqué |
| Distance maximale base-mandrin | 1235 mm |
| Dimensions de la table | 380 × 400 mm |
| Inclinaison de la table | Non communiqué |
| Diamètre de la colonne | 100 mm |
| Puissance moteur | 1,5 kW |
| Alimentation électrique | 400 V triphasé |
| Plage de vitesses de broche | 140, 250, 380, 500, 580, 850, 1250, 1960 tr/min |
| Nombre de vitesses de broche | 8 |
| Système de refroidissement | Non communiqué |
| Dimensions hors tout | 900 × 500 × 1900 mm |
| Poids net | 310 kg |
Quel type d’usage
La WS32BGP cible les ateliers qui percent et taraudent acier de construction, acier allié et inox de Ø3 à Ø32 mm en série courte ou à la pièce, avec taraudage M20 automatique à inversion à l’enfilage.
- Atelier de chaudronnerie : perçage de platines, brides et profilés S235 ou S355 jusqu’à Ø32 mm, hauteur sous broche 1235 mm pour pièces volumineuses sans démontage de table.
- Maintenance industrielle mécanique : avance automatique synchronisée pour taraudages M16 à M20 sur acier C45, là où l’avance manuelle multiplie les casses de taraud.
- Métallier serrurier équipement durable : base trapézoïdale 380 × 400 mm boulonnée au sol et colonne Ø100 mm pour absence de vibrations au-dessus de Ø20 mm.
- Production série courte précise : refroidissement intégré et double table 380 × 400 mm orientable plus base 380 × 400 mm couvrent perçage série et taraudage M3 à M20 en automatique.
Critères techniques décortiqués
Trois caractéristiques pilotent le rendu quotidien de la machine et déterminent les limites d’emploi selon matériau et diamètre.
- Capacité Ø32 mm calibrée : dimensionnée pour foret HSS standard dans S235 à vitesse de coupe 25 à 30 m/min ; foret carbure plus émulsion permet de dépasser Ø32 mm en passes courtes ; sur 42CrMo4 ou inox 304 redescendre à Ø25 à Ø28 mm pour ne pas charger le moteur 1,5 kW.
- Gamme 8 vitesses 140 à 1960 tr/min : changement par courroies poulies étagées broche arrêtée ; 140 tr/min perce Ø32 mm acier (vitesse de coupe 14 m/min conforme abaques HSS), 1960 tr/min attaque Ø3 à Ø5 mm aluminium ou bois technique.
- Plage taraudage 140 à 250 tr/min : cinétique basse dédiée au taraudage M16 à M20 où l’avance automatique préserve le filetage et évite la casse du taraud.
- Course de broche 150 mm : autorise le perçage traversant d’une pièce jusqu’à 140 mm d’épaisseur en un seul cycle de descente du fourreau, sans reprise.
- Hauteur sous broche 1235 mm : couvre le perçage de pièces hautes (mâts, montants, cadres) que les perceuses d’établi 16 à 25 mm n’acceptent pas.
- Rotation table 360° autour colonne : libère l’espace pour positionner une pièce longue sans démonter la table ni recaler l’outil.
Maintenance et longévité
Trois points d’entretien gouvernent la durée de vie de la machine. La lubrification de la broche et du fourreau passe par un graissage hebdomadaire aux graisseurs ZS du tablier de broche avec une graisse multifonction NLGI 2 ; un fourreau qui broute en descente signale un manque de graisse ou un encrassement par copeaux à nettoyer avant usure des bagues.
Le contrôle des courroies de transmission est trimestriel : un test de tension à la flèche (10 à 12 mm sous 30 N pour un entre-axe de 300 mm) maintient le couple disponible à la broche sur les 8 vitesses étagées. Les courroies trapézoïdales SPA ou SPZ standard se changent en 30 minutes par un opérateur.
Le fluide de coupe émulsifiable du bidon 5 L doit être renouvelé tous les 4 à 6 mois selon l’intensité d’utilisation, en surveillant la couleur, l’odeur et le pH. Un fluide vicié brûle les arêtes de coupe des forets et accélère la corrosion de la table en fonte. Sur dix ans d’usage régulier (4 à 6 heures par jour), l’entretien courant se limite aux courroies, fluides, paliers et contacteurs.
Accessoires compatibles
Pour compléter cette perceuse à colonne, les références ci-dessous sont issues du catalogue MachinePro.
- Pour la fixation des pièces sur la table, choisir un étau de machine de 150 à 200 mm fixé par brides en T.
- Pour le perçage et le taraudage, utiliser des accessoires et consommables d’usinage incluant forets HSS ou carbure monobloc à partir de Ø8 mm et tarauds machine M3 à M20.
- Pour le refroidissement du circuit intégré, prévoir un fluide de coupe émulsifiable en réserve adapté à l’acier allié et inox.
Avis
Il n’y a pas encore d’avis.