
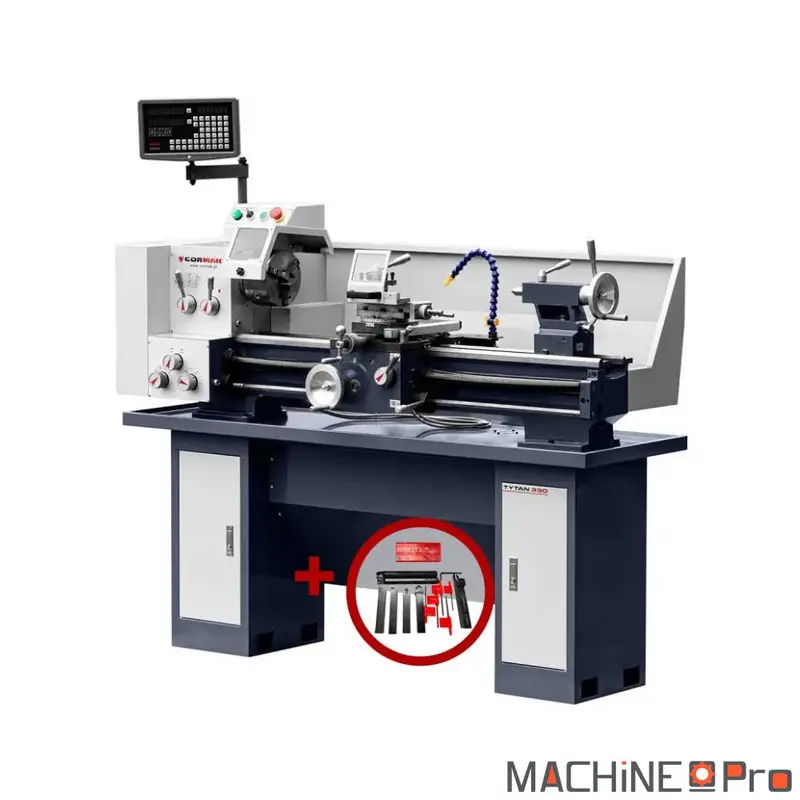

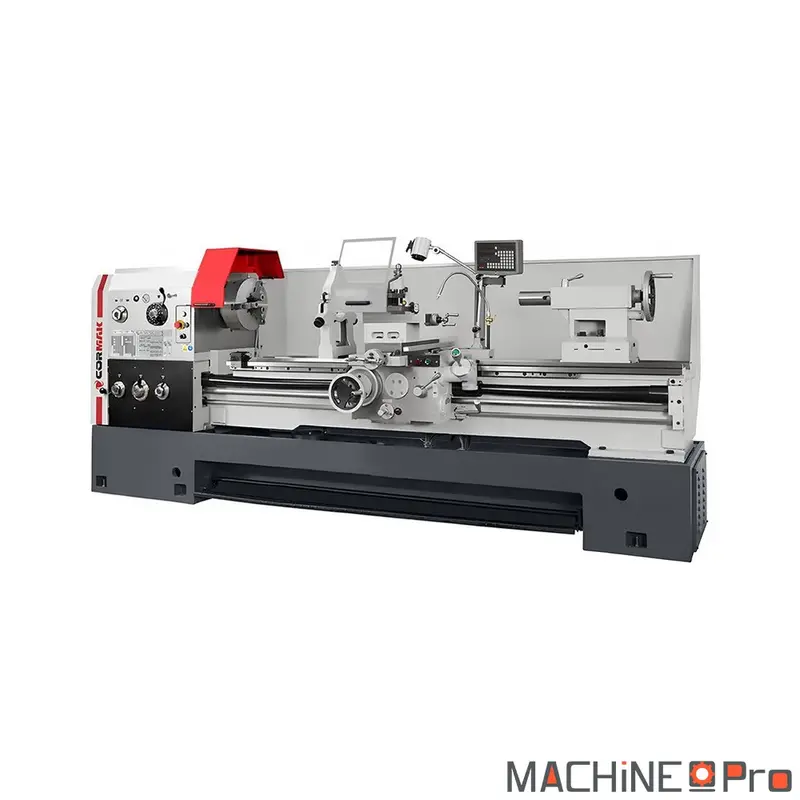
Le tour universel CORMAK TYTAN 330 x 915 400 V est un tour à métaux semi professionnel doté d’une boîte de vitesses mécanique 12 rapports et d’un moteur à induction de 1,1 kW. Il offre une capacité de tournage de 325 mm au dessus du banc pour une longueur entre pointes de 915 mm, avec affichage numérique sur 2 axes pour un positionnement précis. Équipé d’un système de refroidissement, d’un mandrin 3 mors de 160 mm et d’un alésage de broche de 38 mm, il permet l’usinage d’arbres et de pièces de diamètre important. Il est adapté au tournage, au filetage métrique et en pouces, au perçage, à l’alésage et au brochage dans les ateliers de mécanique et de maintenance.
| Caractéristique | Valeur |
|---|---|
| Diamètre de tournage au-dessus du banc | 325 mm |
| Diamètre de tournage au-dessus du chariot | 208 mm |
| Distance entre pointes | 915 mm |
| Vitesse de broche | L 65 à 300 tr/min, H 380 à 1650 tr/min |
| Passage / alésage de broche | 38 mm |
| Cône nez de broche | MK5 |
| Cône de la contre-pointe | MK3 |
| Course du fourreau de contre-pointe | 75 mm |
| Course du chariot longitudinal | 800 mm |
| Course du chariot transversal | 153 mm |
| Course du petit chariot | 100 mm |
| Puissance du moteur de broche | 1,1 kW, 400 V, moteur à induction vitesse constante |
| Filetages métriques | 16 pas de 0,25 à 6 mm |
| Filetages en pouces | 24 pas de 4 à 120 TPI |
| Alimentation électrique | 400 V |
| Dimensions de la machine | 1770 x 740 x 1600 mm |
| Poids net | 390 kg |
Quel type d’usage
Le Tytan 330×915 cible l’atelier de mécanique générale qui usine des pièces unitaires ou des petites séries de 5 à 30 pièces, sans s’équiper d’une commande numérique. La capacité 325 mm sur banc et l’entre pointes 915 mm couvrent la réparation d’arbres de transmission, la fabrication de pièces d’adaptation et le retournage d’axes hydrauliques.
- Maintenance industrielle qui usine de l’acier C45 ou 42CrMo4 entre 40 et 150 mm, refait des portées de roulement, taille des filets métriques courants, avec une cadence mensuelle 20 à 60 pièces.
- Mécanique agricole et artisanale qui prend les dépannages : remise à dimension de moyeux, taraudage d’axes de tracteur, recoupe de bagues bronze, avec la gamme L à 65 tr/min qui permet de tourner du diamètre 150 à 200 mm en bronze sans fumée ni vibration.
- Atelier pédagogique et formation où la boîte mécanique 12 vitesses et le filetage par roues à changer initient au métier sans masquer la cinématique derrière un écran, avec les avances en mm/tour lisibles directement sur la plaque de poupée fixe.
La largeur de banc 160 mm et le poids 390 kg apportent une stabilité que les mini-tours d’établi ne tiennent pas. Pour qui usine en routine du diamètre 50 à 150 mm et passe au 200 mm 2 ou 3 fois par mois, cette configuration livre la rigidité d’un tour atelier sans basculer vers une machine 600 kg. Les ateliers déjà équipés d’une commande numérique gardent ce tour en machine de soutien pour les pièces unitaires hors série, là où programmer la CN ne se justifie pas. Pour des productions cadencées ou des pièces complexes en série, mieux vaut considérer le tour CNC CORMAK CKT 360X750 qui automatise les cycles répétitifs. À l’inverse, pour des pièces plus longues que 915 mm entre pointes, le tour universel CORMAK TYTAN 750 Vario couvre la plage 1500 mm avec variateur électronique.
Critères techniques décortiqués
Trois spécifications conditionnent ce qui sort de la machine au quotidien. La puissance broche 1,1 kW, l’alésage broche 38 mm et la plage d’avance longitudinale 0,087 à 2,218 mm/tour définissent le périmètre réel d’usinage.
- Puissance broche 1,1 kW : sur moteur à induction 400 V vitesse constante, on tient une profondeur de passe 1,5 à 2 mm dans l’acier doux S235 à vitesse de coupe 120 m/min sans décrochage. Sur 42CrMo4 état trempé revenu Rm 1000 MPa, descendre à 1 mm de passe et 80 m/min reste prudent. L’inox 304 demande des plaquettes nuance dédiée pour éviter la rupture rapide.
- Alésage broche 38 mm : ce diamètre conditionne la barre que l’on peut passer en travers du mandrin sans engager la contre pointe. Pour une réparation d’axe Ø40 à reprendre en plusieurs montages, l’alésage 38 mm oblige à débourrer l’axe avant entrée ou à le passer en plusieurs serrages. Les modèles supérieurs montent à 51 ou 80 mm pour s’affranchir de cette contrainte.
- Plage d’avance longitudinale 0,087 à 2,218 mm/tour : la borne basse permet la finition sur acier traité avec une plaquette CCMT, la borne haute encaisse l’ébauche en fonte FGS500. Les avances intermédiaires 0,2 à 0,3 mm/tour servent au tournage de pièces unitaires en C45 à vitesse de broche 500 à 850 tr/min sur diamètres 50 à 80 mm. L’affichage numérique 2 axes apporte la répétabilité 0,01 mm sur les passes successives, là où le tour 100 % mécanique équivalent demanderait un comptage manuel des tours de manivelle.
La boîte mécanique 12 vitesses garde son couple nominal sur toute la plage, point sensible quand on file en M24 ou plus dans l’acier. Les tours à variateur électronique offrent une vitesse continue mais voient leur couple s’effondrer en bas de plage, là où le Tytan reste linéaire grâce aux engrenages trempés rectifiés. Le filetage par roues à changer paraît archaïque mais reste lisible : on lit les pas directement sur le tableau de la poupée fixe et on permute les engrenages en moins de 5 minutes pour passer d’un pas métrique à un pas pouce. Cette mécanique apparente facilite aussi la formation des apprentis qui comprennent visuellement la cinématique avant d’aborder la commande numérique.
Maintenance et longévité
Trois points d’entretien déterminent la durée de vie d’un tour de cette gamme. Le premier est la lubrification du banc et des chariots : graissage quotidien aux burettes ISO VG 68 sur les zones équipées de graisseurs, contrôle du niveau d’huile de la boîte de vitesses toutes les 200 heures de travail. Une boîte désynchronisée par manque d’huile demande un démontage complet avec remplacement des paliers et synchros, opération longue qui immobilise la machine plusieurs jours.
Le deuxième point est le système de refroidissement. Le bidon 5 L d’émulsion ES 12 doit être renouvelé tous les 3 à 6 mois selon l’intensité d’usage. Un fluide vicié fait monter les efforts de coupe, brûle les plaquettes et accélère la corrosion du banc. La cuve de la machine doit être nettoyée et rincée à chaque changement d’émulsion, sans quoi des bactéries anaérobies dégradent le mélange et corrodent les surfaces usinées.
Le troisième point est le contrôle des conicités tous les 12 à 18 mois. Un tournage cylindrique sur 200 mm doit rester dans 0,02 à 0,03 mm de tolérance. Au-delà, régler la contre pointe par les vis de décalage ±10 mm. Les pièces d’usure courantes sur cette gamme sont les courroies plates de la poulie d’entrée moteur (durée 3 à 5 ans en usage atelier 8 h/jour), les paliers à roulements de broche (10 à 15 ans), et la pignonnerie de l’avance automatique en cas de surcharge répétée. Un entretien régulier maintient la précision sur 15 ans en atelier non intensif, point où les variateurs électroniques équivalents demandent leur remplacement d’électronique de puissance.
Accessoires compatibles
Pour exploiter le Tytan 330×915 dans la durée, quelques consommables de coupe issus du catalogue MachinePro complètent utilement l’équipement.
- Pour le perçage et le tournage acier, fonte et inox, diluer l’huile soluble Igol Usinov 2280 en bidon 5 L selon la dilution préconisée pour une émulsion stable au fil des passes.
- Pour les ateliers qui privilégient un stockage simplifié, utiliser l’huile de coupe Oil Cut B35 Safe Igol en bidon 5 L, formulation sans classification CMR.
Découvrez toute notre gamme : Tour à métaux professionnel pour usinage de précision.
Avis
Il n’y a pas encore d’avis.