
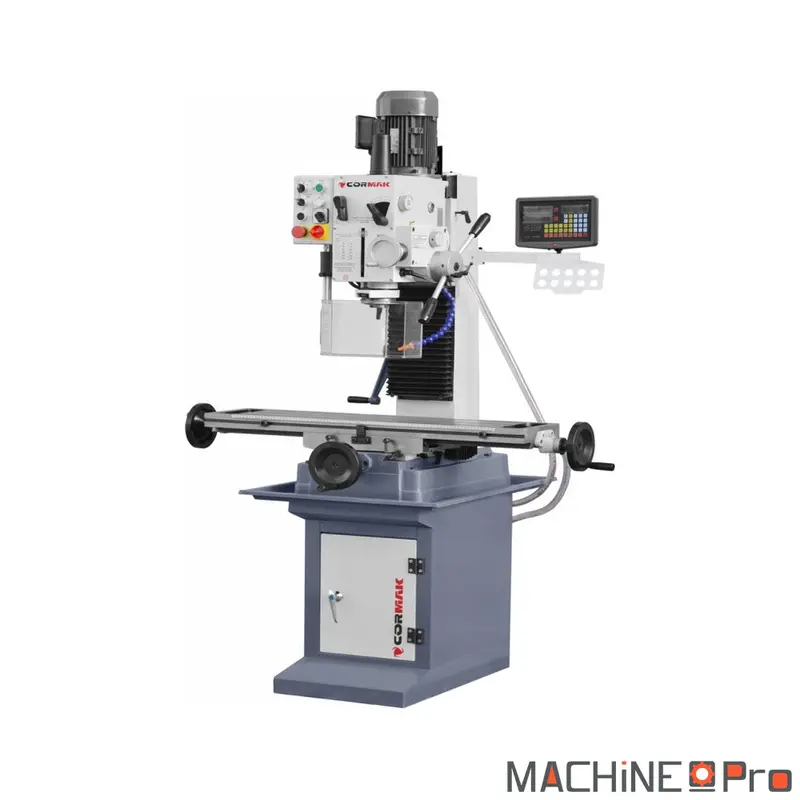

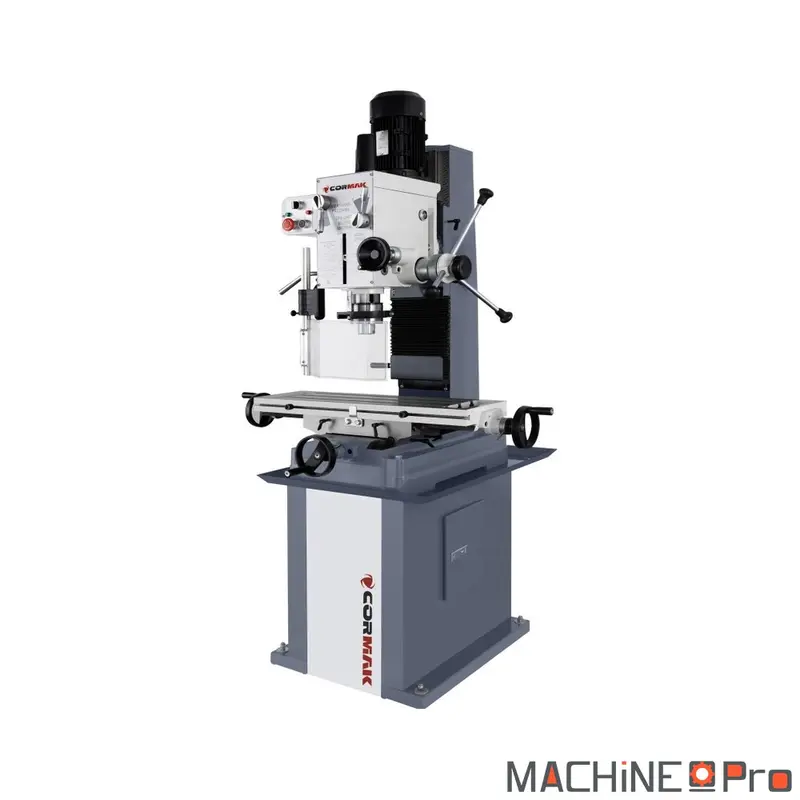
La fraiseuse-perceuse Cormak ZX 7045 BXL DRO réunit le perçage et le fraisage sur une seule colonne robuste, pensée pour les ateliers de mécanique générale, de maintenance et de prototypage métal. Elle perce jusqu’à 32 mm dans l’acier et 45 mm dans la fonte, fraise en bout jusqu’à 32 mm et surface jusqu’à 80 mm de diamètre, avec un cône de broche MK4 qui accepte les outils de mécanique courants. Sa grande table de 1000 x 240 mm et ses courses de 700 / 210 / 380 mm en X / Y / Z laissent installer des pièces volumineuses ou plusieurs montages d’usinage. Le moteur 1,3 / 1,8 kW en 400V, les 12 vitesses de broche de 75 à 3200 tr/min et l’afficheur numérique DRO couvrent une grande variété de matériaux avec une lecture précise des déplacements.
| Caractéristique | Valeur |
|---|---|
| Diamètre max de perçage acier / fonte | 32 / 45 mm |
| Diamètre max de surfaçage | 80 mm |
| Diamètre max de la fraise en bout | 32 mm |
| Dimensions de la table | 1000 x 240 mm |
| Course de table X / Y / Z | 700 / 210 / 380 mm |
| Distance face de broche / table | 80 à 460 mm |
| Sortie de la douille de broche | 120 mm |
| Distance axe de broche / colonne | 290 mm (230 mm avec protection) |
| Angle de rotation de la tête | +/- 90° |
| Largeur des rainures en T | 14 mm |
| Vitesses de broche | 75 / 150 / 180 / 280 / 360 / 560 / 600 / 1000 / 1200 / 1600 / 2000 / 3200 tr/min (12 vitesses) |
| Avances de broche | 0,1 / 0,18 / 0,26 mm/tr |
| Cône de broche | MK4 (CM4) |
| Tension d’alimentation | 400V |
| Puissance du moteur | 1,3 / 1,8 kW |
| Affichage numérique (DRO) | Oui, lecture digitale (version DRO) |
| Dimensions hors-tout | 1300 x 820 x 1460 mm |
| Poids | 360 kg |
Quel type d’usage
Cette machine s’adresse aux ateliers qui ont besoin d’un poste combiné capable d’enchaîner perçage et fraisage sans changer d’équipement. Voici les profils pour lesquels elle est pertinente.
- Atelier de mécanique générale : avec un perçage acier jusqu’à 32 mm et un fraisage en bout de 32 mm, elle couvre la majorité des opérations de reprise et de fabrication unitaire. La table de 1000 x 240 mm reçoit des pièces longues et évite de multiplier les démontages.
- Service de maintenance industrielle : les 12 vitesses de 75 à 3200 tr/min adaptent le régime à chaque diamètre d’outil, du gros foret lent au fraisage rapide. La tête inclinable à +/- 90° aide à reprendre une pièce sous angle sans repositionner tout le montage.
- Prototypage et petite série : l’afficheur numérique DRO donne une lecture directe des axes et sécurise les cotes au dixième sur les pièces de validation. Les courses de 700 / 210 / 380 mm laissent de la marge pour des montages d’usinage variés.
- Formation et atelier technique : le cône MK4 standard accepte les outils de mécanique courants et simplifie l’apprentissage et le partage d’outillage. Le moteur 1,3 / 1,8 kW en 400V apporte le couple nécessaire pour percer la fonte jusqu’à 45 mm sans faire forcer la transmission.
Critères techniques décortiqués
Quelques chiffres clés méritent d’être traduits en impact concret sur le travail quotidien. Voici comment les lire.
- Capacité de perçage 32 / 45 mm : le premier chiffre concerne l’acier, le second la fonte, plus tendre à percer. Ces valeurs définissent la limite haute en foret hélicoïdal monobloc. Au-delà, il faut passer en alésage ou en avant-trou pour rester dans le couple disponible.
- Douze vitesses de broche de 75 à 3200 tr/min : un étagement large couvre aussi bien le gros perçage lent que le fraisage de finition rapide. Pouvoir descendre à 75 tr/min est utile pour les forets de fort diamètre et les tarauds, où une rotation trop vive échauffe l’outil.
- Cône de broche MK4 (CM4) : ce cône Morse 4 est répandu en mécanique et accepte forets à queue conique, mandrins et porte-pinces du commerce. Il assure un maintien fiable de l’outil sous effort de coupe et reste facile à approvisionner.
- Courses X / Y / Z de 700 / 210 / 380 mm : la course de 700 mm en X autorise le perçage de plusieurs points alignés sans rebrider la pièce. Les 380 mm en Z dégagent la hauteur nécessaire pour loger des montages ou des étaux hauts sous la broche.
- Tête inclinable +/- 90° : faire pivoter la tête permet de percer ou fraiser sous angle sans construire de gabarit incliné. C’est un gain de temps réel sur les pièces qui demandent un trou oblique ou un chanfrein orienté.
- Afficheur numérique DRO : la lecture digitale des trois axes remplace la lecture des tambours gradués et limite les erreurs de comptage. Sur des cotes répétées, elle accélère le positionnement et fiabilise la précision dimensionnelle.
Maintenance et longévité
Un entretien régulier conserve la précision de la machine et prolonge la durée de vie des organes mobiles. Voici les gestes à programmer.
- Quotidien : retire les copeaux de la table et des rainures en T de 14 mm en fin de poste, puis essuie les surfaces glissantes. Des copeaux laissés en place rayent la table et faussent la planéité d’appui des pièces.
- Hebdomadaire : lubrifie les glissières des trois axes et vérifie le serrage des leviers de blocage. Une glissière sèche s’use plus vite et finit par introduire du jeu qui dégrade la qualité des cotes.
- Mensuel : contrôle l’état du cône MK4 et nettoie le logement de la broche pour garantir un bon maintien des outils. Un cône encrassé ou marqué provoque des faux-ronds et abîme les outils montés.
- Annuel : inspecte la transmission par courroies, ajuste leur tension et vérifie l’absence de jeu anormal dans la broche. Une courroie détendue patine, perd de la puissance utile et chauffe inutilement.
- Surveillance continue : reste attentif aux vibrations et aux bruits inhabituels pendant l’usinage et arrête la machine au moindre doute. Détecter tôt un déséquilibre évite une usure accélérée des roulements et de la broche.
Avis
Il n’y a pas encore d’avis.