
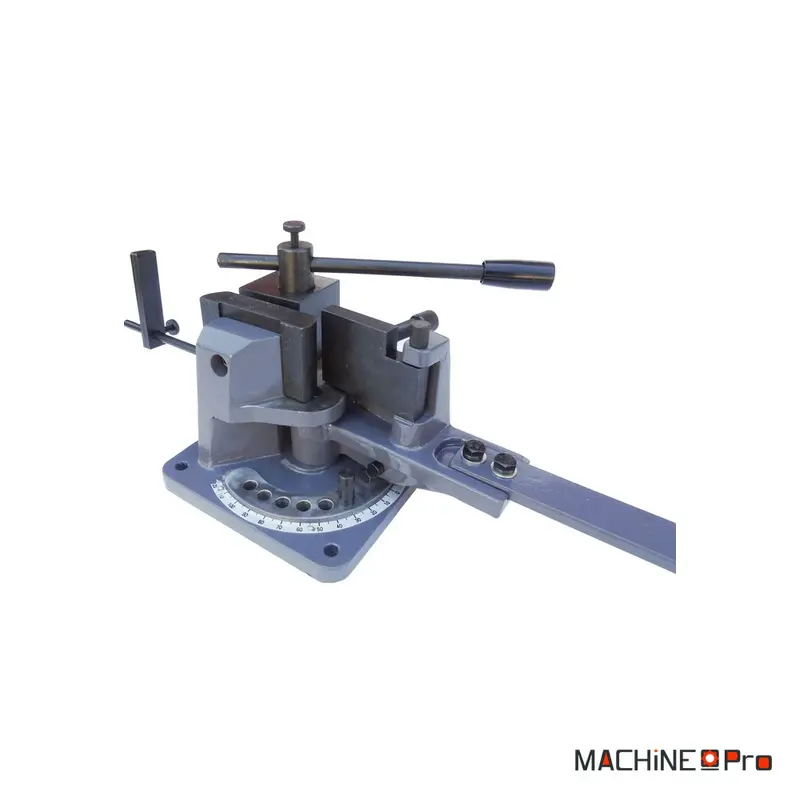

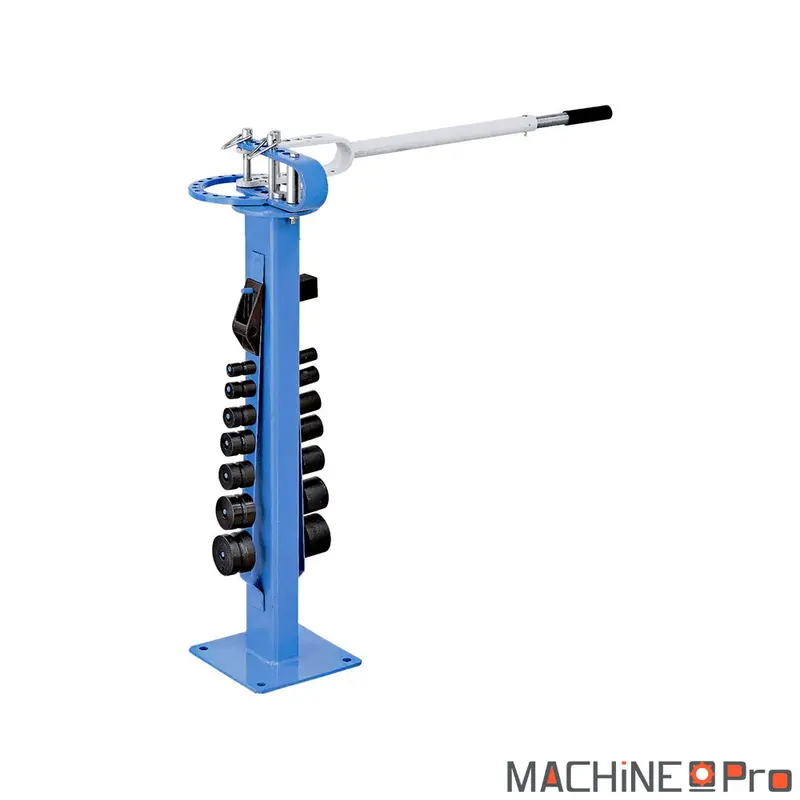
La cintreuse universelle de barres et plats METCOR UB70 est un outil de cintrage manuel pensé pour la ferronnerie, la serrurerie et la métallerie d’atelier. Sur un seul bâti moulé, elle plie à froid comme à chaud fers plats, barres carrées, barres rondes et profilés en L, pour former volutes, courbes et angles. Une échelle d’angle graduée jusqu’à 120 degrés, dotée de points de crantage définis, et une butée de cintrage réglable garantissent des pliages précis et reproductibles d’une pièce à l’autre. Le système de bridage excentrique maintient fermement la pièce pendant l’effort, tandis que les trous prévus dans le bâti moulé permettent de fixer solidement la machine sur un établi. Avec ses 29 kilos, elle reste maniable et offre une base stable pour le travail en série.
| Caractéristique | Valeur |
|---|---|
| Cintrage de fers plats à froid | 6 x 70 mm |
| Cintrage de fers plats à chaud | 15 x 70 mm |
| Cintrage de barres carrées à froid | 16 x 16 mm |
| Cintrage de barres carrées à chaud | 30 x 30 mm |
| Diamètre de cintrage des barres rondes à froid | 18 mm |
| Diamètre de cintrage des barres rondes à chaud | 30 mm |
| Cintrage de profilés en L à froid | 8 x 60 mm |
| Cintrage de profilés en L à chaud | 15 x 70 mm |
| Échelle d’angle graduée | Jusqu’à 120 degrés avec points de crantage |
| Butée de cintrage | Réglable, pour une répétabilité élevée |
| Système de bridage | Excentrique avec butées de pièce |
| Bâti | Pièce moulée, percée pour montage sur établi |
| Poids de la machine | 29 kg |
Quel type d’usage
Cet outil s’adresse aux ateliers qui façonnent le métal à la main et cherchent à former des courbes régulières sans multiplier les gabarits.
- Ferronnerie d’art : elle forme volutes, enroulements et courbes décoratives sur fers plats et barres carrées, la base des grilles, rampes et éléments ornementaux.
- Serrurerie et métallerie : garde-corps, portails et grilles de défense demandent des barreaux et des cornières cintrés à la même cote, ce que la butée réglable rend simple à répéter.
- Cintrage à chaud : en chauffant la section, l’atelier plie des fers plats jusqu’à 15 x 70 mm et des barres carrées de 30 x 30 mm, hors de portée d’un pliage à froid.
- Reproduction en série : les points de crantage de l’échelle d’angle et la butée fixe permettent de refaire la même courbe pièce après pièce sans se re-régler.
- Poste d’appoint : léger et boulonnable sur établi, il s’installe là où le travail l’exige.
Critères techniques décortiqués
Les capacités annoncées se lisent mieux rapportées aux sections que l’on cintre réellement à l’établi.
- Cintrage à froid et à chaud : chaque profil dispose de deux capacités, à froid pour le travail courant, à chaud pour doubler l’épaisseur admissible sur les sections fortes.
- Fers plats de 6 à 15 mm d’épaisseur : la machine plie un fer plat de 6 x 70 mm à froid et jusqu’à 15 x 70 mm une fois chauffé, ce qui couvre l’essentiel des plats de ferronnerie.
- Barres carrées de 16 à 30 mm : elle courbe une barre carrée de 16 x 16 mm à froid et de 30 x 30 mm à chaud, pour les barreaux et les montants de grille.
- Barres rondes jusqu’à 30 mm de diamètre : le diamètre de cintrage atteint 18 mm à froid et 30 mm à chaud, utile pour les ronds décoratifs et les anneaux.
- Profilés en L jusqu’à 15 x 70 mm : les cornières se plient de 8 x 60 mm à froid à 15 x 70 mm à chaud, une capacité rare sur un outil de cet encombrement.
- Échelle d’angle et butée réglable : la graduation jusqu’à 120 degrés avec crans définis et la butée de cintrage fixent l’angle voulu et le reproduisent sans nouvelle mesure à chaque pièce.
Maintenance et longévité
Un outil de cintrage dure des années s’il reste propre et correctement lubrifié.
- Nettoyage après usage : retirer limaille et poussières des zones de bridage, ainsi que la calamine laissée par le cintrage à chaud, pour préserver la netteté des appuis.
- Graissage des articulations : lubrifier régulièrement les parties mobiles et le système de bridage excentrique afin de garder un effort régulier et sans point dur.
- Fixation sur l’établi : contrôler périodiquement le serrage des boulons dans les trous du bâti, car un ancrage relâché nuit à la précision et à la sûreté du cintrage.
- Contrôle des appuis de cintrage : vérifier l’état des surfaces qui reçoivent la pièce pendant le pliage, une arête marquée finissant par imprimer un défaut sur la pièce.
- Protection contre la rouille : essuyer et huiler légèrement les surfaces nues avant un stockage prolongé pour tenir la corrosion à distance.
Avis
Il n’y a pas encore d’avis.