
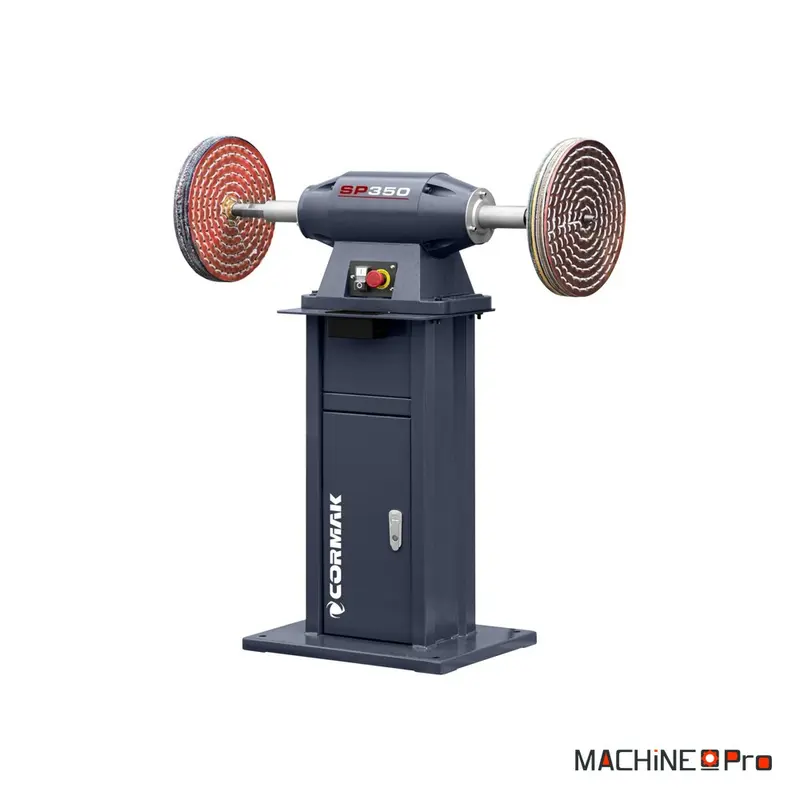

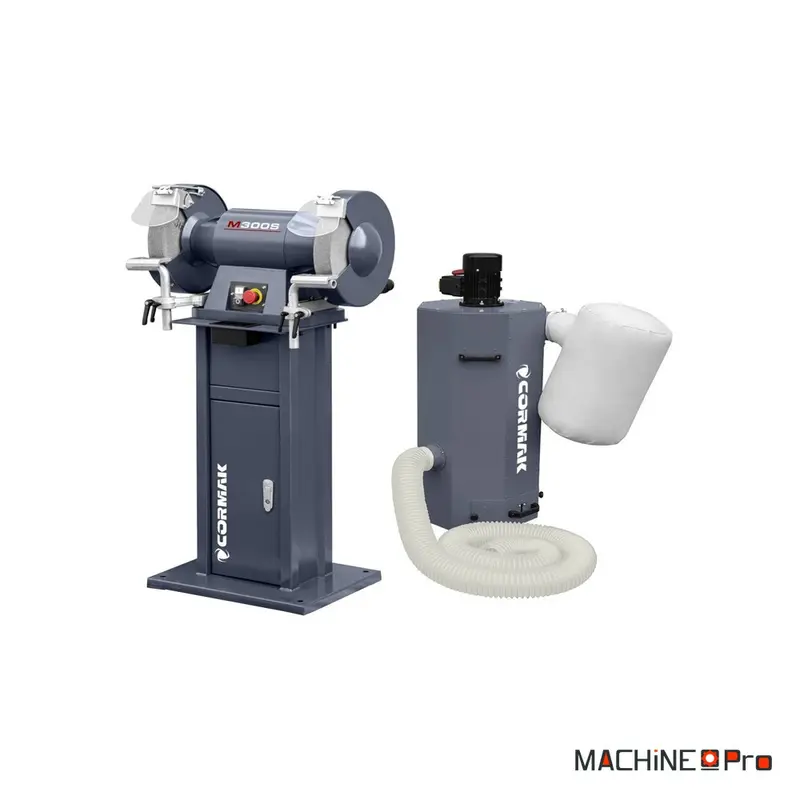
Le combiné touret meuleuse et polisseuse Cormak SP350 est une station de finition fixe montée sur socle, conçue pour le satinage, le polissage, l’ébavurage et le lustrage des surfaces métalliques en atelier. Ses deux disques de 350 mm de diamètre, montés de chaque côté de l’arbre, réunissent sur un même bâti le matage des surfaces et le polissage haute brillance, sans changer de poste. Le moteur triphasé délivre 2,2 kW, entraînant les disques à 1450 tr/min pour une finition régulière sur l’acier, l’inox, l’aluminium et les métaux non ferreux. Son carter en fonte et son rotor monté sur roulements NSK assurent un fonctionnement stable, silencieux et sans vibrations tout au long de la journée. L’arbre reçoit des disques de satinage, de lamelles ou de coton à alésage 16 mm, ce qui permet de passer du matage des surfaces au polissage haute brillance sur la même machine, montée sur un socle de 970 × 400 × 1180 mm pour un poids de 54 kg.
| Caractéristique | Valeur |
|---|---|
| Diamètre des disques | 350 mm |
| Épaisseur des disques | 40 mm |
| Alésage des disques | 16 mm |
| Nombre de postes de travail | 2 (un disque de chaque côté de l’arbre) |
| Vitesse de rotation | 1450 tr/min |
| Puissance moteur | 2,2 kW |
| Alimentation électrique | 400 V triphasé |
| Bâti | Carter en fonte sur socle intégré |
| Roulements de broche | NSK |
| Compatibilité disques | Disques de polissage, satinage et lustrage interchangeables |
| Dimensions (L × l × H) | 970 × 400 × 1180 mm |
| Poids | 54 kg |
Quel type d’usage
La SP350 s’adresse aux postes de finition fixes où le satinage et le polissage des pièces métalliques reviennent au quotidien.
- Métallerie et serrurerie : la machine ébavure et satine en série les découpes, tubes et platines après sciage ou soudage. Les deux disques de 350 mm offrent une grande surface de contact qui accélère la reprise des chants et le matage uniforme des surfaces.
- Polissage de l’inox et de l’aluminium : montée avec des disques de lustrage, la SP350 obtient une finition haute brillance sur l’acier inoxydable, l’aluminium et les métaux non ferreux. Les 1450 tr/min maintiennent un régime régulier qui limite les marques de polissage.
- Ébavurage et préparation de surface : le poste arase les bavures, casse les arêtes vives et prépare les surfaces avant traitement ou assemblage.
- Production récurrente sur poste stationnaire : montée sur son socle à hauteur de travail, elle équipe un poste dédié de finition où la cadence justifie une machine fixe. Le 400 V triphasé soutient un usage intensif sur la journée.
Critères techniques décortiqués
Derrière les chiffres de la fiche, voici ce qui se traduit concrètement sur le travail.
- Disques de 350 mm : le grand diamètre conserve une vitesse périphérique élevée et une large zone de travail, ce qui maintient une finition régulière et espace les changements de disque. Les deux postes permettent de garder un disque de matage et un disque de brillantage côte à côte.
- Épaisseur 40 mm et alésage 16 mm : l’épaisseur de 40 mm offre une bonne surface de polissage par disque, et l’alésage de 16 mm reçoit les disques de satinage, de lamelles ou de coton normalisés. Cette compatibilité facilite le changement de garniture selon l’opération.
- Moteur de 2,2 kW : la puissance tenue en service continu entraîne les deux disques de 350 mm sans faiblir quand on appuie la pièce contre le disque chargé de pâte. Le régime régulier garantit un poli homogène.
- Rotation à 1450 tr/min : ce régime adapté à un diamètre de 350 mm assure un bon compromis entre débit de finition et maîtrise de l’échauffement, ce qui préserve l’aspect des surfaces satinées et polies.
- Carter en fonte et roulements NSK : la masse de fonte amortit les vibrations et stabilise la machine, tandis que la broche tourne sur roulements NSK pour un fonctionnement régulier et silencieux dans la durée. L’ensemble préserve la qualité de finition sur les longues séries.
- Socle intégré et 400 V triphasé : le socle place les disques à hauteur de travail et libère l’établi pour un poste de finition dédié. L’alimentation triphasée soutient un fonctionnement soutenu sans baisse de régime.
Maintenance et longévité
Un entretien simple et régulier conserve la qualité de finition et la sécurité du poste sur le long terme.
- Avant chaque mise en route : vérifier l’état des disques (absence de déchirure, de garniture détachée ou de voile) et le serrage des flasques. Un disque endommagé tournant à 1450 tr/min présente un risque de projection et doit être remplacé sans attendre.
- Entretien hebdomadaire : nettoyer les disques de leur charge de pâte et de résidus pour conserver un satinage et un brillantage homogènes. Un disque encrassé chauffe davantage et laisse des marques sur la surface travaillée.
- Entretien mensuel : contrôler le serrage des fixations du socle et l’absence de jeu sur l’arbre, puis dépoussiérer le carter du moteur. Une machine propre dissipe mieux la chaleur et préserve l’équilibrage des disques.
- Contrôle annuel : inspecter le câblage triphasé, l’état des roulements de broche et le bon fonctionnement de l’arrêt d’urgence. Un examen régulier maintient la durée de vie des roulements NSK et la sécurité du poste.
Avis
Il n’y a pas encore d’avis.