
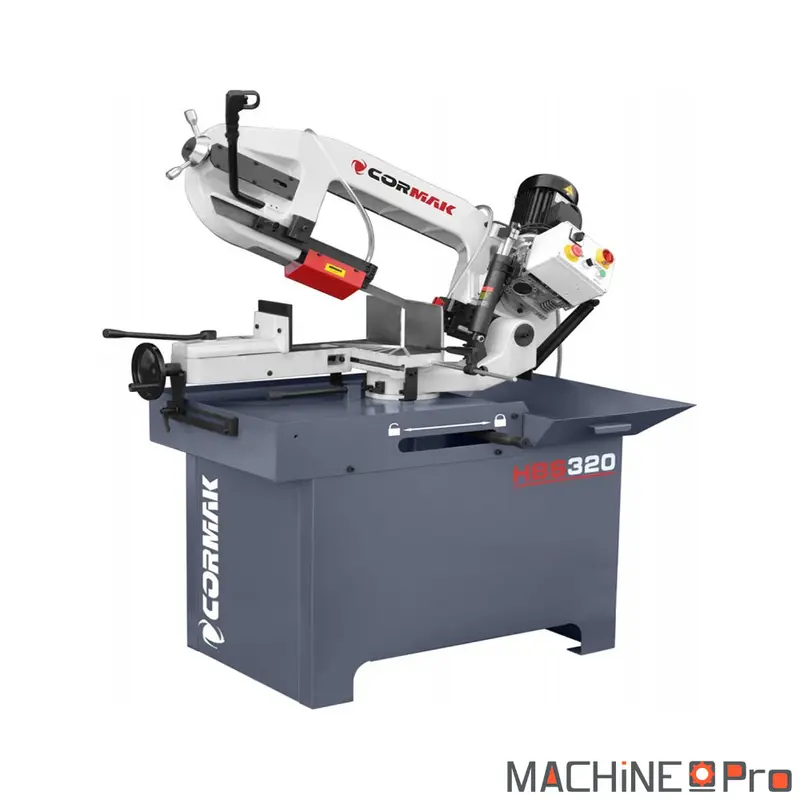

La scie à ruban pour métaux CORMAK HBS320 est une machine d’atelier robuste destinée à la découpe précise de profilés, tubes et pièces pleines. Elle est équipée d’un moteur 1,5 kW (400 V triphasé) avec une transmission fiable qui assure une coupe régulière sur aciers, inox et métaux non ferreux. Le serrage manuel de la pièce et le système de tension de lame garantissent une prise sûre et une durée de vie prolongée de la lame. Sa conception robuste, sa capacité de coupe généreuse (Ø 260 mm à 90°) et son archet pivotant jusqu’à 60° en font un outil destiné à un usage industriel ou artisanal exigeant.
| Caractéristique | Valeur |
|---|---|
| Type de scie | Scie à ruban manuelle, descente assistée par vérin hydraulique |
| Capacité de coupe à 90° (rond) | Tube Ø 260 mm |
| Capacité de coupe à 90° (rectangle) | 320 × 160 mm |
| Plage d’angle de coupe | 45° vers la gauche et 60° vers la droite |
| Vitesse de la lame | 2 vitesses, 44 et 88 m/min |
| Dimensions de la lame | 2740 × 27 × 0,9 mm |
| Largeur de la lame | Non communiqué |
| Tension de la lame | Manomètre intégré |
| Guidage de la lame | Roulements à billes avec patins en carbure |
| Descente de l’archet | Non communiqué |
| Puissance moteur | 1,5 kW |
| Alimentation électrique | 400 V triphasé |
| Système de refroidissement | Système lubrification avec pompe intégrée |
| Hauteur de base de l’étau | 920 mm |
| Dimensions (L x l x H) | 1400 × 880 × 1550 mm |
| Poids | 280 kg |
Quel type d’usage
- Chaudronnerie en série : avec une capacité Ø 260 mm à 90°, la machine absorbe les tubes carrés 200 × 200 et les ronds pleins jusqu’à 250 mm sans peinage. Un atelier qui débite 60 à 80 longueurs par jour gagne en régularité par rapport à une scie monophasée saturant au-delà de Ø 180 mm.
- Serrurerie et métallerie : l’archet pivotant 45° gauche et 60° droit évite de repositionner la pièce à chaque biais. Pour un escalier ou un garde-corps, ce gain est tangible sur un lot de 30 marches inclinées à 45°. La transmission à deux vitesses couvre l’acier doux comme l’inox 304 sans changer de lame.
- Atelier de maintenance industrielle : la descente par vérin hydraulique évite que l’opérateur force sur l’archet, ce qui réduit la casse de lame sur un personnel polyvalent. Les 280 kg de masse stabilisent la machine sur dalle béton sans fixation chimique.
- Centre de formation technique : l’étau hauteur 920 mm respecte les bonnes pratiques ergonomiques pour postes de travail debout, et la double vitesse permet de former les apprentis sur plusieurs matières dans la même séance.
Critères techniques décortiqués
- Capacité Ø 260 mm à 90° et 135 mm à 60° : la perte en biais limite les coupes diagonales sur tubes mécaniques de gros diamètre. Au-delà de 130 mm en angle 60°, prévoir une scie à descente automatique type CORMAK BS-370H. La capacité carré 320 × 160 reste correcte pour les profilés rectangulaires couramment usinés en mécano-soudage.
- Deux vitesses 44 et 88 m/min : la vitesse basse couvre aciers alliés, inox et fontes, la haute couvre aciers doux S235 et alliages d’aluminium. L’absence de variation continue oblige à choisir une denture lame compromise pour les ateliers qui alternent matières en série courte. La lame 6/10 TPI d’origine est un bon point de départ.
- Puissance 2,1 kW triphasée : ce niveau de couple permet de tenir la coupe sur ronds pleins Ø 200 mm sans peinage du moteur. Un raccordement 400 V triphasé est nécessaire, ce qui ferme la porte aux ateliers sans phase disponible.
- Vérin hydraulique de descente : le réglage du débit hydraulique contrôle la pression d’avance, ce qui protège la lame sur matériaux durs. Une consigne trop rapide sur inox épais cisaille la denture en quelques minutes. Le sentiment d’avance s’apprend en 8 à 15 heures d’usage encadré.
- Guidage à patins carbure : les patins maintiennent la lame en position malgré l’effort latéral imposé par la coupe en biais. Ils s’usent lentement et se remplacent par paire en moins de 30 minutes, sans démontage du capot moteur.
Maintenance et longévité
- Hebdomadaire (15 minutes) : vider et filtrer le bac de copeaux, vérifier la tension de lame au manomètre intégré, nettoyer les patins de guidage en carbure avec un chiffon imbibé de pétrole. Inspecter la dérive latérale de la lame sur une coupe d’essai.
- Mensuel (45 minutes) : renouveler ou réajuster le liquide de coupe à 5 à 8 pour cent d’émulsion. Graisser les rotules d’articulation de l’archet à la pompe à graisse, deux coups par point. Contrôler le serrage des vis de fixation des volants de lame et tester le micro-contact de capot.
- Semestriel (2 heures) : démonter et nettoyer la cuve à liquide, vérifier le débit nominal de la pompe, contrôler l’alignement des volants au comparateur. Faire vérifier la mise à la terre du moteur en milieu industriel.
- Annuel (4 heures) : remplacer les patins de guidage si la trace d’usure dépasse 1 mm, contrôler les roulements à billes des volants, purger l’huile du vérin hydraulique si la descente devient saccadée.
Accessoires compatibles
Pour optimiser la coupe des métaux et étendre l’atelier autour de la HBS320, voici les compléments cohérents.
- Pour le rechange des lames, consulter le catalogue de lames pour scies à ruban au format 2740 x 27 mm, 6/10 TPI bimétal pour l’inox, 4/6 TPI pour l’acier doux.
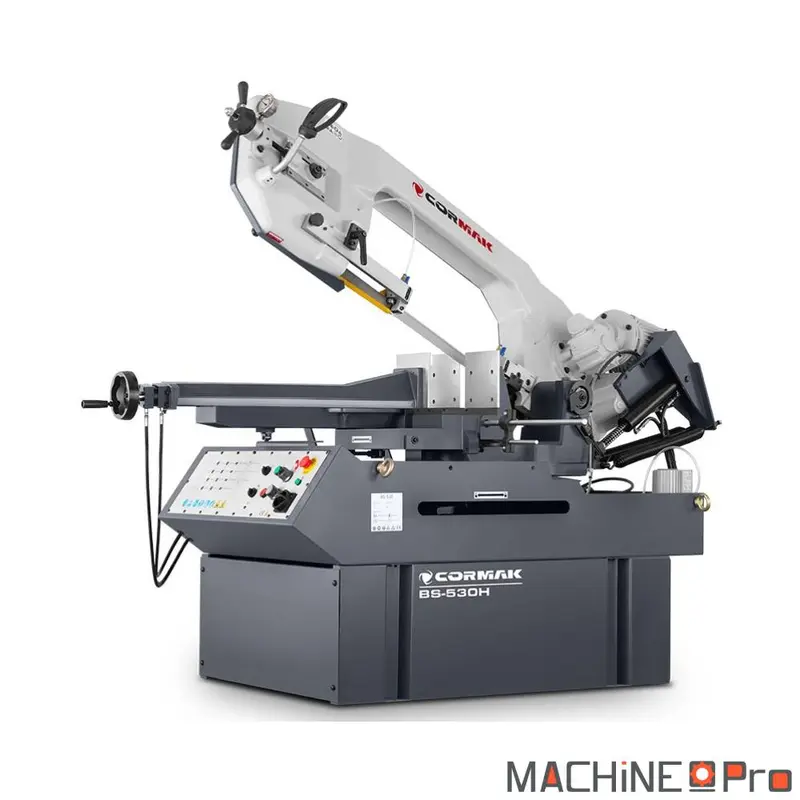
- Pour passer aux cadences supérieures avec descente et serrage motorisés, opter pour la scie semi-automatique CORMAK BS-370H, étape suivante en productivité.
- Pour le perçage post-debit des pieces longues, associer la fraiseuse-perceuse CORMAK ZX-7055 DRO, alternative compacte au centre d’usinage.
- Pour les ateliers mixtes generant aussi de la poussiere bois, ajouter l’aspirateur Cormak DCV6500E, compact et adapte au poste.
Avis
Il n’y a pas encore d’avis.