
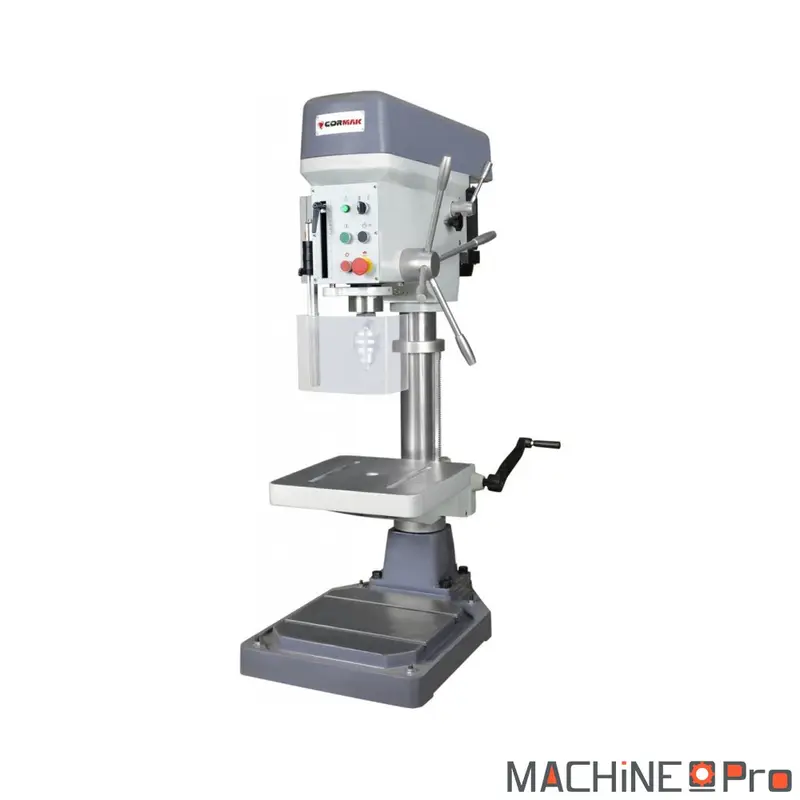

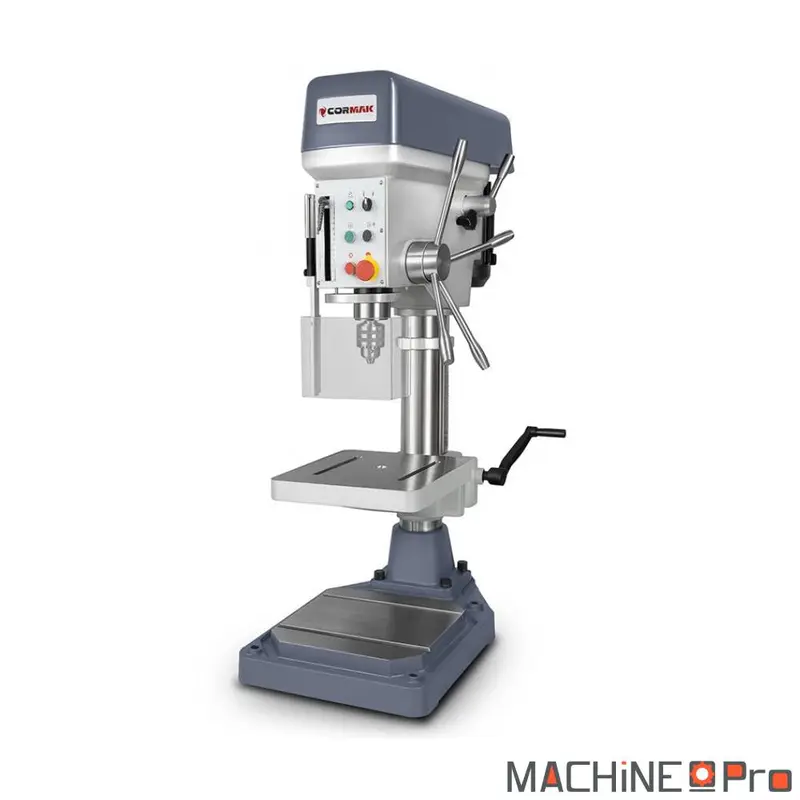
La perceuse d’établi Cormak WS32 est une machine renforcée pensée pour le perçage et le taraudage des pièces métalliques en atelier mécanique comme en production. Son moteur de 1,1 kW alimenté en 400 V entraîne une broche à cône MK3 capable de percer jusqu’à 32 mm dans l’acier et de tarauder jusqu’à M24, avec une course de broche de 150 mm qui couvre l’essentiel des opérations courantes. Sa structure en fonte moulée, sa colonne de 100 mm de diamètre et sa table orientable assurent une grande rigidité et limitent les vibrations sur les passes exigeantes. Les cinq vitesses de rotation, de 280 à 1875 tr/min, permettent d’ajuster précisément la cadence au diamètre du foret et au matériau travaillé, du gros perçage lent au pointage rapide.
| Caractéristique | Valeur |
|---|---|
| Diamètre de perçage maximal (acier) | 32 mm |
| Diamètre maximal de taraudage (acier) | M24 |
| Diamètre de la colonne | 100 mm |
| Épaisseur de la paroi de la colonne | Non communiqué |
| Course de broche | 150 mm |
| Distance broche / colonne | 265 mm |
| Distance broche / table | 390 mm |
| Distance broche / base | 745 mm |
| Cône de broche | MK3 |
| Nombre de vitesses | 5 |
| Vitesses de broche | 280 / 400 / 675 / 1140 / 1875 tr/min |
| Dimensions de la table | 380 × 400 mm |
| Dimensions de la base | 645 × 470 mm |
| Hauteur de la machine | 1370 mm |
| Puissance moteur | 1,1 kW |
| Alimentation | 400 V |
| Poids net | 230 kg |
| Dimensions totales | 900 × 500 × 1400 mm |
Quel type d’usage
La WS32 vise les ateliers qui percent et taraudent régulièrement de l’acier et qui ont besoin d’une machine stable plutôt que d’une simple perceuse de poste.
- Atelier de mécanique générale : pour le perçage de platines, brides et profilés jusqu’à 32 mm, la machine encaisse les efforts répétés sans broutage grâce à sa colonne de 100 mm et sa fonte. Les cinq vitesses couvrent aussi bien les forets de gros diamètre que les petits trous de pointage.
- Production en petite et moyenne série : la broche MK3 accepte directement les forets à queue conique de gros diamètre, ce qui évite les changements de mandrin sur les passes lourdes. La répétabilité de la course de 150 mm convient aux séries de pièces identiques.
- Taraudage de pièces filetées : capable d’aller jusqu’à M24 dans l’acier, elle réalise les filetages de fixation courants en construction métallique et en maintenance. Le réglage des basses vitesses sécurise le taraudage des gros pas.
- Maintenance industrielle : pour reprendre un trou, retoucher une pièce ou refaire un filetage abîmé, elle offre une réserve de puissance et une rigidité supérieures à une perceuse d’établi légère, sur des matériaux variés.
Critères techniques décortiqués
Quelques chiffres méritent d’être lus avec attention car ils déterminent ce que la machine sait vraiment faire.
- Capacité de perçage 32 mm acier : c’est le diamètre maximal dans l’acier non allié. Au-delà de 25 mm, il reste conseillé d’avant-trouer pour ménager le moteur de 1,1 kW et préserver l’état de surface du trou.
- Taraudage jusqu’à M24 : la machine couvre toute la visserie métrique standard d’atelier jusqu’au gros diamètre. Les pas importants se taraudent à basse vitesse pour maîtriser le couple et éviter la casse du taraud.
- Cône de broche MK3 : ce cône Morse 3 reçoit directement les forets à queue conique et les porte-outils standard, sans adaptateur. Il transmet un couple élevé et reste un format très répandu, simple à équiper.
- Cinq vitesses de 280 à 1875 tr/min : cette large plage permet de descendre très bas pour les gros forets et de monter haut pour les petits diamètres. Bien régler la vitesse selon le matériau prolonge la durée de vie des outils coupants.
- Colonne de 100 mm en fonte : le fort diamètre de colonne et la construction en fonte moulée donnent la rigidité nécessaire pour percer droit, sans flexion ni vibration parasite, même en bout de course.
- Course de broche 150 mm : la profondeur de descente en une seule passe couvre la plupart des épaisseurs travaillées en atelier. Associée à la distance broche-table de 390 mm, elle laisse de la place pour des pièces volumineuses.
Maintenance et longévité
Un entretien régulier conserve la précision de la broche et la rigidité de la machine dans le temps.
- Avant chaque utilisation : vérifier la propreté du cône de broche et l’absence de jeu dans le serrage de l’outil. Un cône encrassé fait battre le foret et dégrade la précision du trou.
- Toutes les 40 heures : nettoyer les copeaux sur la table et la colonne, puis lubrifier la crémaillère et les glissières. Des copeaux accumulés rayent la table et gênent le réglage en hauteur.
- Toutes les 250 heures : contrôler la tension et l’état des courroies de la boîte de vitesses, et vérifier le serrage des fixations de la tête sur la colonne. Une courroie détendue fait chuter la puissance utile à la broche.
- Une fois par an : inspecter les roulements de broche, refaire les niveaux de graisse aux points prévus et contrôler le bon fonctionnement des sécurités. Un roulement fatigué se repère à un jeu axial ou à un bruit anormal en rotation.
Accessoires compatibles
Quelques consommables et équipements prolongent et sécurisent l’usage de la machine au quotidien.
- Pour brider fermement les pièces avant le perçage, prévoir un Étau de perçage METALPRO adapté au travail sur table.
- Pour le perçage et le taraudage de l’acier, utiliser une Huile Oil Cut B35 SAFE Igol – 5L qui lubrifie et refroidit la zone de coupe.
- Pour les travaux en arrosage, prévoir une Huile soluble Igol Usinov 2280 – 5L à diluer pour le refroidissement.
- Pour entretenir les glissières et la mécanique, utiliser le Kit de lubrification pour machine outils CORMAK CS10.
Découvrez toute notre gamme : Perceuse d’établi pour atelier mécanique.
Avis
Il n’y a pas encore d’avis.