
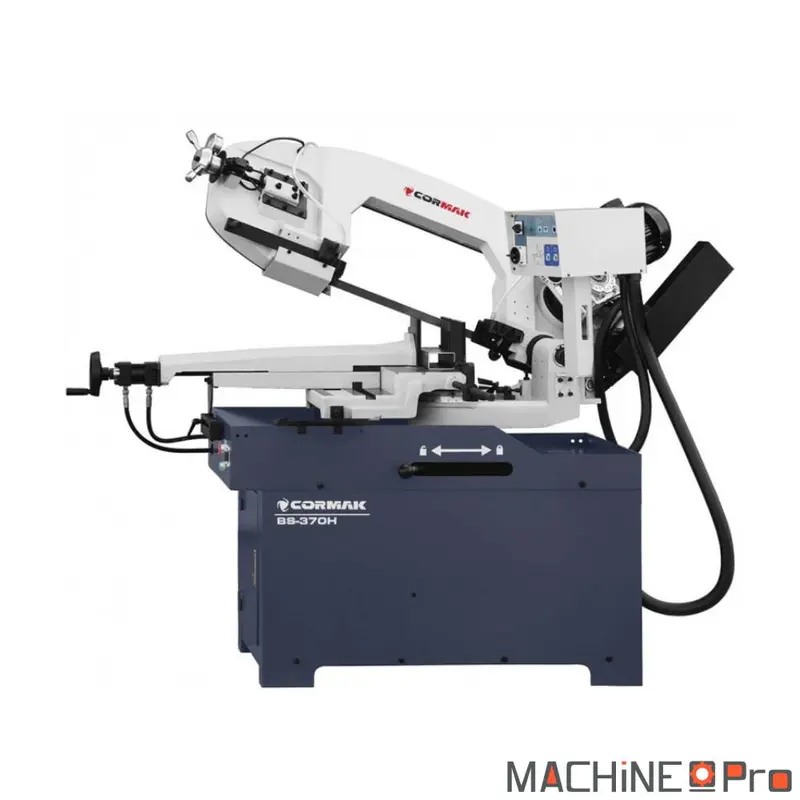

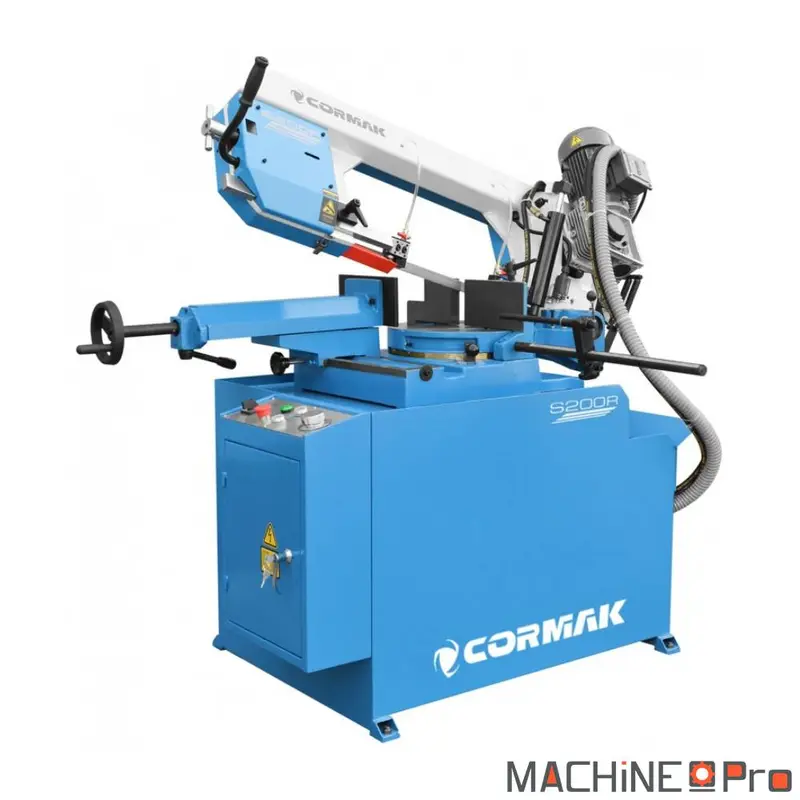
La scie à ruban semi-automatique CORMAK BS-370H 400V découpe avec précision les tubes, profilés et barres en acier pour la production et la serrurerie. Son cycle hydraulique complet (étau, descente, remontée automatique) automatise la coupe pour la régularité en série. Le moteur 1,5 kW en 400 V triphasé avec deux vitesses de coupe (34 et 68 m/min) s’adapte à l’acier doux, l’inox et l’aluminium, tandis que l’archet orientable de -45° à +60° autorise les coupes d’angle. La structure en fonte rigide, le guidage de lame à plaquettes carbure et le système de lubrification intégré assurent une coupe nette en usage intensif.
| Caractéristique | Valeur |
|---|---|
| Type de scie | Non communiqué |
| Capacité de coupe à 90° (rond) | Non communiqué |
| Capacité de coupe à 90° (rectangle) | Non communiqué |
| Plage d’angle de coupe | Non communiqué |
| Vitesse de la lame | 34 / 68 m/min |
| Dimensions de la lame | 3160 x 27 x 0,9 mm |
| Largeur de la lame | Non communiqué |
| Tension de la lame | Mécanique (manuelle) |
| Guidage de la lame | Non communiqué |
| Descente de l’archet | Hydraulique, réglage progressif |
| Puissance moteur | 1,5 kW |
| Alimentation électrique | Triphasé 400 V |
| Système de refroidissement | Non communiqué |
| Hauteur de base de l’étau | 890 mm |
| Dimensions (L x l x H) | 1850 x 950 x 1500 mm |
| Poids | 491 kg |
Capacités de coupe :
| Angle | Rond | Rectangulaire | Carré |
|---|---|---|---|
| 90° | 270 mm | 370 x 220 mm | 270 x 270 mm |
| -45° | 200 mm | 220 x 80 mm / 140 x 200 mm | 140 x 200 mm |
| +45° | 240 mm | 240 x 160 mm | 220 x 220 mm |
| +60° | 160 mm | 150 x 150 mm | 150 x 150 mm |
Quel type d’usage
La BS-370H trouve sa place dans les ateliers qui débitent en série moyenne à soutenue des aciers de construction, profilés et barres pleines au-delà de 178 mm de diamètre, là où une scie manuelle plafonne. Trois configurations d’atelier exploitent pleinement le cycle hydraulique semi-automatique.
- Chaudronnerie sur charpente métallique : poutrelles HEA 200, IPN 220, tubes carrés 200 x 200 mm en acier S235 ou S355. La capacité 370 x 220 mm à 90° avale les profilés standards du bâtiment sans recoupe et l’archet bascule de -45° à +60° pour les assemblages biseautés.
- Serrurerie métallerie sur séries moyennes : barres rondes pleines de 40 à 270 mm, profilés rectangulaires pour garde-corps, escaliers et structures soudées. Les deux vitesses de lame couvrent l’acier doux à l’inox 304. Une production de 80 à 150 coupes par poste sur tube 50 x 50 mm reste tenable grâce à la descente hydraulique réglable.
- Sous-traitance mécanique petite et moyenne série : débit de barres pour usinage tour ou fraiseuse, pièces brutes 80 à 200 mm de diamètre en acier C45, 42CrMo4, aluminium 7075. La précision permet d’attaquer ensuite un tour sans surépaisseur excessive.
Cette machine n’est pas le bon choix pour un atelier qui ne débite que de l’acier fin sous 50 mm de diamètre quelques fois par semaine : un modèle compact comme la CORMAK BS260G suffit. À l’inverse, dès que les volumes dépassent 200 coupes par jour en routine, viser une scie automatique avec avance motorisée comme la CORMAK H-300 HA C33 devient pertinent.
Critères techniques décortiqués
Le tableau des specs donne les chiffres bruts. Voici comment chaque paramètre influe sur le travail quotidien et ce qui distingue cette machine d’une scie d’entrée de gamme.
- Lame 3160 x 27 x 0,9 mm : la largeur 27 mm autorise des coupes droites sur grandes sections sans déviation, là où une lame 20 mm dérive sur tube 250 mm plein. Cette largeur stabilise la coupe à partir de 200 mm de diamètre.
- Deux vitesses de lame 34 et 68 m/min : la vitesse basse cible l’inox et les aciers traités, la vitesse haute accélère le débit sur acier doux et aluminium. Un modèle mono-vitesse impose un compromis qui sacrifie soit la durée de vie de lame, soit la productivité.
- Descente hydraulique réglable : le vérin maintient une pression constante pendant la coupe, contrairement à une descente gravitaire par contrepoids qui ralentit en début et accélère en fin. Cette régulation prolonge la durée de vie de la lame de 30 à 50 % sur des sections lourdes.
- Étau hydraulique automatique : le serrage motorisé évite la fatigue opérateur sur les séries de 100 coupes par poste. Sur une scie manuelle, la pince serrée à la main devient une cause d’arrêt après 2 heures de débit intensif.
- Hauteur d’étau 890 mm : la hauteur de travail respecte la norme ergonomique NF EN ISO 14738 sur les postes debout, ce qui réduit les TMS lombaires sur des journées de 7 à 8 heures de débit.
Le couple disponible sur les deux vitesses réduit le besoin de surdimensionnement moteur. Le triphasé 400 V impose en revanche un branchement atelier fixe au coffret, ce qui exclut les ateliers limités à une alimentation monophasée 230 V.
Maintenance et longévité
L’entretien courant d’une scie à ruban semi-automatique se décompose en quatre opérations à intervalles définis.
- Quotidien : vidange du bac à copeaux, nettoyage de la lame au pinceau sec, vérification du niveau de fluide de coupe dans la cuve (capacité environ 5 à 8 litres selon le modèle).
- Hebdomadaire : graissage des galets de guidage avec graisse au lithium NLGI 2, contrôle de la tension de lame (la tension diminue de 5 à 10 % en 40 heures de coupe), vidange du fluide si encrassé.
- Trimestriel : remplacement du fluide de coupe complet (mélange émulsion 5 à 8 %), vérification du niveau d’huile hydraulique sur la centrale, contrôle des courroies du moteur.
- Annuel : remplacement des galets de guidage carbure (durée de vie 800 à 1200 heures), inspection du réducteur, vidange complète de l’huile hydraulique ISO VG 32 ou 46.
Les pièces d’usure typiques sont la lame bi-métal M42 (durée de vie 400 à 800 heures selon matière coupée), les galets de guidage et les patins de bridage de l’étau. Une trousse à outils de base avec clés Allen 4 à 14 mm, clés plates 13 à 30 mm et un manomètre de tension de lame couvre 90 % des interventions. Outils utiles également : brosse nylon de nettoyage lame, jauge d’épaisseur, pinceau plat pour graissage.
Accessoires compatibles
Pour optimiser le rendement de la BS-370H sur acier, inox et profilés en série, plusieurs accessoires complètent la dotation standard.
- Pour maintenir la cadence sans rupture de coupe, garder en stock les lames bi-métal M42 3160 x 27 x 0,9 mm en deux ou trois exemplaires par poste.
- Pour refroidir la lame au point de contact matière sur acier inoxydable, installer le kit de lubrification haute pression CORMAK CS10 en complément du circuit standard.
- Pour traiter les coupes ponctuelles légères sans mobiliser la machine principale, ajouter la scie à ruban CORMAK BS260G en monophasé 230 V sur un second poste.
- Pour absorber les volumes dépassant 200 coupes par jour en routine, prévoir la scie à ruban automatique CORMAK H-300 HA C33 à avance motorisée sur ligne dédiée.
Découvrez toute notre gamme : Cormak.
Avis
Il n’y a pas encore d’avis.